智能控制技术赋能产线设备升级的实践路径
产线设备升级为何绕不开智能控制
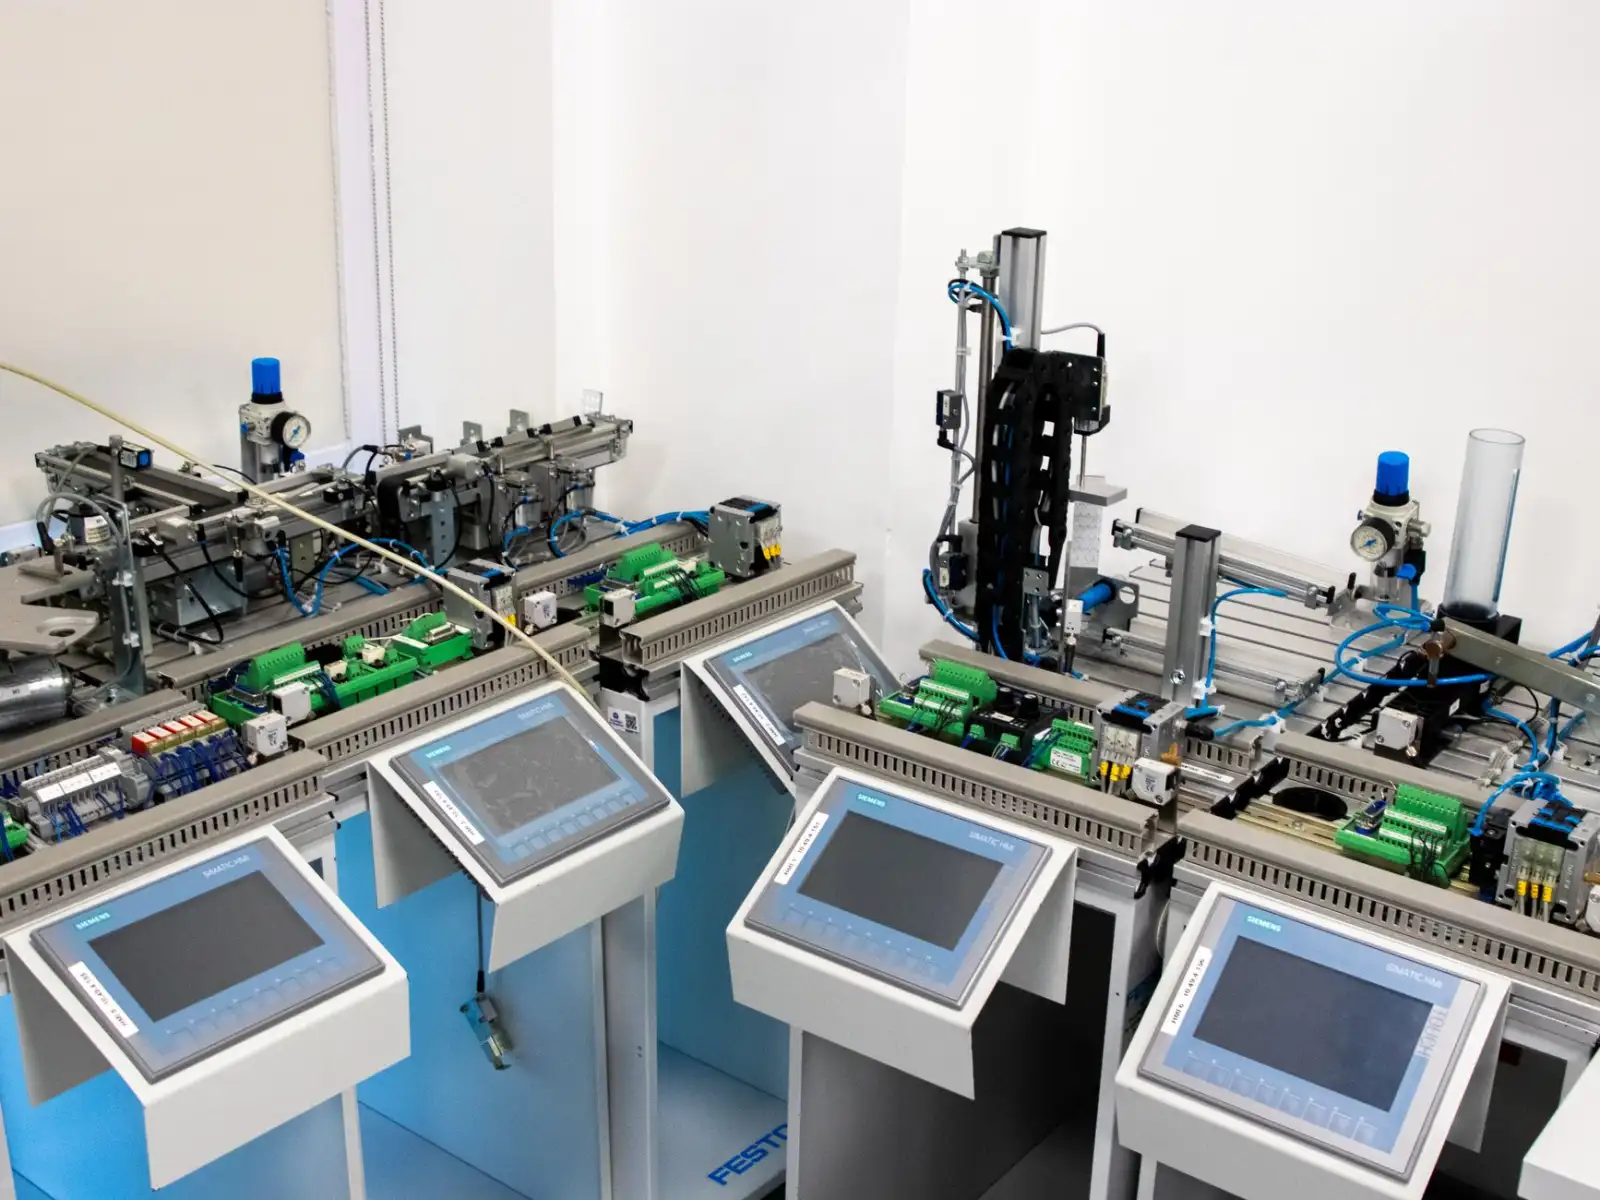
在长三角制造业一线走访时,一个现象反复出现:不少工厂的机械本体并不落后,伺服电机、减速机、气动元件都是近五年采购的主流型号,但整线综合效率(OEE)却长期卡在65%上下。问题往往不在执行机构,而在控制层——PLC程序停留在单机逻辑,缺乏对节拍、工艺参数与设备状态的协同调度。这正是工业自动化向纵深推进时必须跨越的一道坎:设备升级不等于换硬件,而是让控制策略具备感知、决策与自适应能力。
智能控制的技术落点:从逻辑执行到闭环优化
传统控制以梯形图逻辑为主,本质是"条件触发—动作输出"的开环结构。智能控制的差异在于引入状态估计与参数自整定:通过采集电流、振动、温度等多源信号,在控制器内建立设备运行的特征模型,再利用PID自整定、模糊规则或轻量化模型推理,动态修正输出指令。以注塑产线为例,锁模力与保压时间的匹配若依赖人工经验设定,批次间波动常在8%以上;接入自适应控制模块后,系统依据模腔压力曲线实时微调,波动可压缩到3%以内。
需要强调的是,智能控制并不等同于"上AI大模型"。产线场景更看重确定性与实时性,边缘控制器上运行的往往是规则引擎加轻量算法,响应周期控制在10ms级,这才是可落地的工程选择。
系统集成的三个实操抓手
系统集成是智能控制落地的载体,脱离集成的单点改造很难形成产线级收益。实践中可聚焦三条路径:
- 协议贯通:打通PLC、机器人控制器、视觉系统与MES之间的数据链路,统一采用OPC UA或Profinet网关,避免"信息孤岛"导致调度指令下不去。
- 节拍重构:以瓶颈工位为基准重新分配各站动作时序,把等待时间从串行逻辑中剥离,常见做法是将上下料与检测并行化。
- 状态可视化:为每台设备建立运行/待机/故障三态看板,故障响应时间可从平均25分钟缩短至8分钟以内。
这三步看似基础,却决定了后续算法能否拿到干净、实时的数据输入。
升级前后的数据对比
以某汽车零部件装配线改造项目为参照:改造前换型依赖人工改程序,单次耗时约40分钟,设备综合效率63%;引入智能控制与系统集成方案后,换型通过配方管理自动下发,耗时降至12分钟,OEE提升至78%,不良率由1.6%下降到0.9%。这组数据的意义在于说明——设备升级的收益主要来自控制柔性与数据协同,而非单纯提高单机速度。
回到实践层面,产线智能控制改造建议遵循"先诊断、后集成、再优化"的节奏:先用两周时间采集设备真实运行数据,定位瓶颈工位与数据断点;再完成协议贯通与节拍重构,确保基础链路可靠;最后才叠加自适应算法与预测性维护模块。跳过前两步直接上算法,往往是项目返工的主因。上海野梁科技有限公司在多个产线升级项目中坚持这一顺序,也正是因为控制层的价值,最终要体现在可测量、可复现的效率数字上。