工业自动化与智能控制融合趋势下的工厂智能化生产系统建设
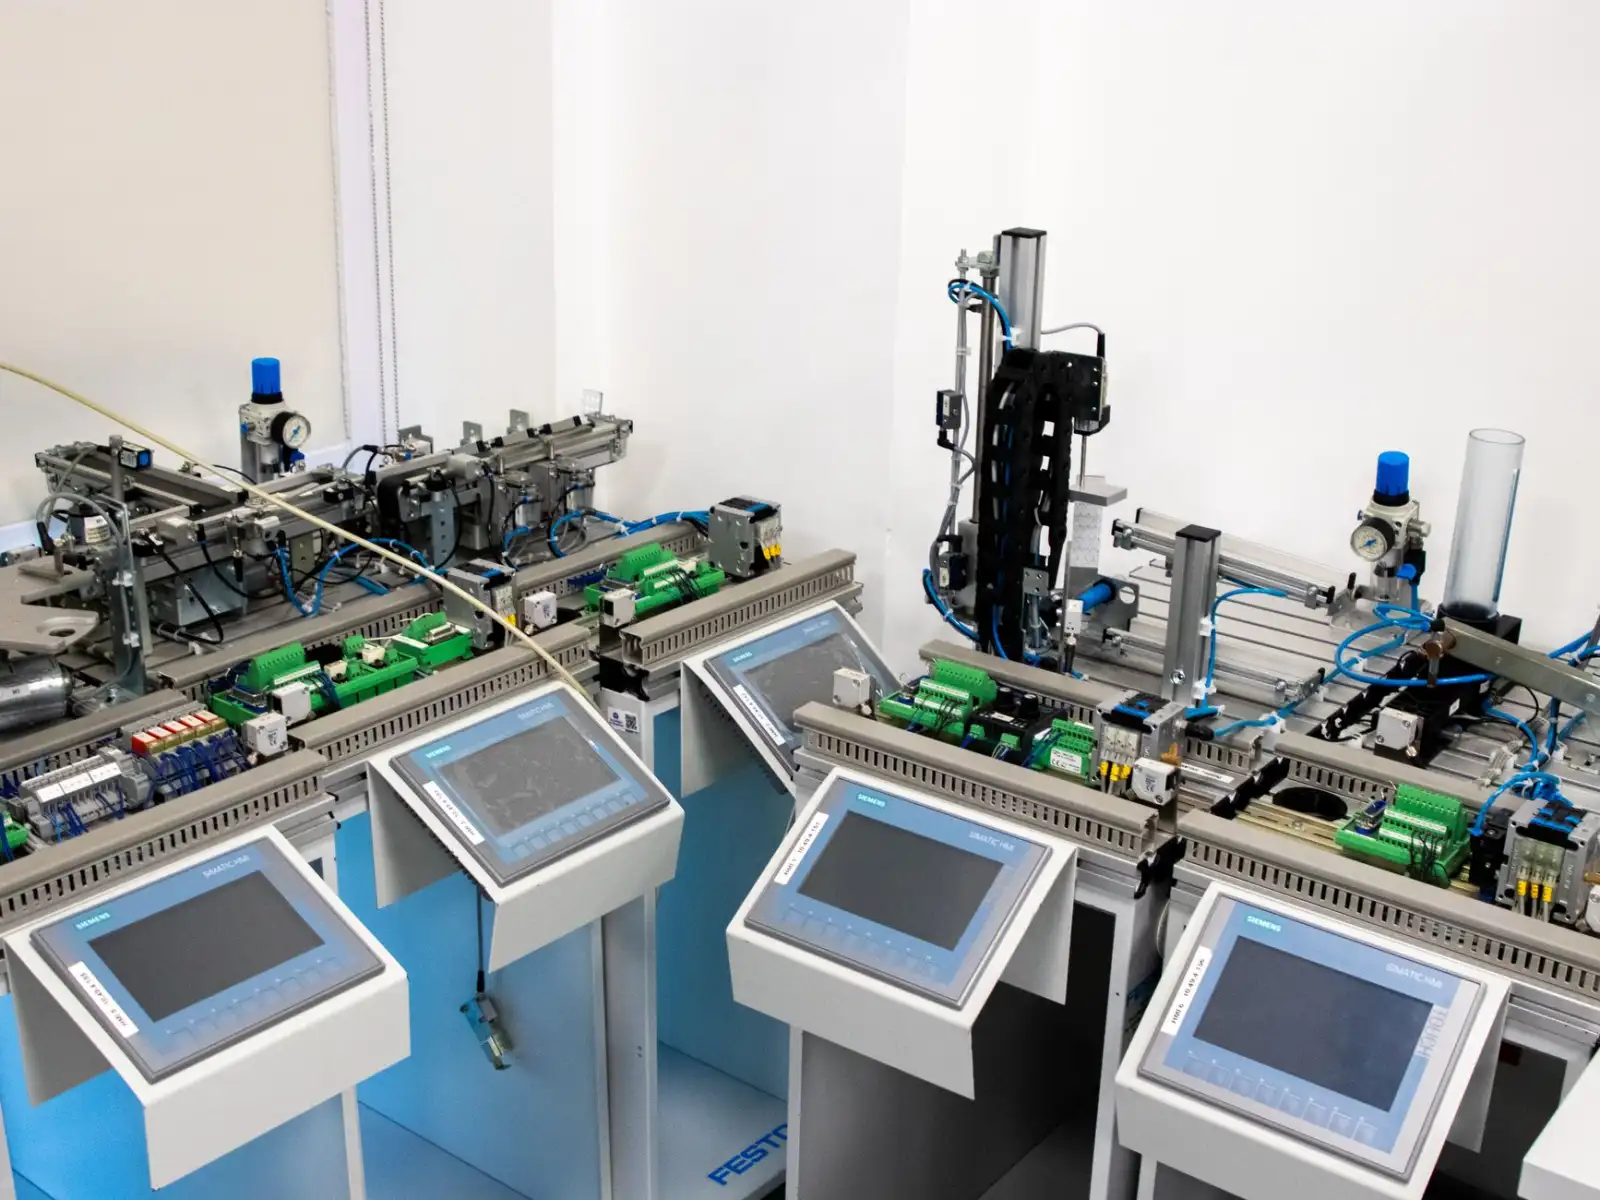
过去三年,国内规模以上制造企业中,已有超过62%在产线端部署了PLC、DCS或SCADA系统,但真正实现跨工序数据闭环的比例不足18%。这个落差说明一个问题:工业自动化的单点铺设已接近饱和,而系统集成层面的深层改造才刚刚开始。
很多工厂并不缺自动化设备,缺的是让设备"对话"的能力。一台数控机床可以精确执行G代码,一条包装线可以以120件/分钟的速度运转,但当订单变更、原料批次波动或下游工序出现瓶颈时,这些设备往往仍依赖人工调度。这正是智能控制要解决的核心命题。
从"自动化孤岛"到"控制闭环":差在哪一步?
传统自动化系统的逻辑是"感知—执行",控制器按预设逻辑输出指令。而智能控制引入的是"感知—建模—决策—执行—反馈"的闭环。区别看似只是多了两步,工程实现的复杂度却成倍上升。
以注塑车间为例。传统方案中,每台注塑机的温度、压力、周期时间由各自控制器管理。引入智能控制后,需要:
- 通过OPC UA或Modbus TCP采集实时工艺参数
- 在边缘侧建立工艺窗口模型,识别偏差趋势
- 将调整指令回写至PLC,实现参数自适应修正
- 与MES系统对接,关联订单号与质量数据
这四步中,真正卡住大多数项目的是第三步——设备升级。老旧设备的控制器往往不支持开放协议,改造成本甚至高于购置新机。因此,务实的做法是分层推进:新产线直接选用支持边缘计算的控制器,存量设备通过网关做协议转换和数据上云,先打通数据流,再逐步实现控制回写。
系统集成的三个技术锚点
在实际项目中,系统集成的质量决定了智能化天花板。以下三个技术锚点值得重点关注:
1. 通信协议的统一与冗余设计。 产线中同时存在Profinet、EtherCAT、Modbus等多种协议是常态。集成方案需要明确主干网络与子网的分层架构,关键节点做环网冗余,避免单点断网导致全线停机。
2. 数据时延与控制周期的匹配。 运动控制场景要求循环周期在1ms以内,而质量分析类数据的时延容忍度可达秒级。将实时控制与非实时分析分离部署,是保证系统稳定性的基本架构原则。
3. 安全联锁的软硬结合。 智能控制带来灵活性,也带来风险。安全PLC与软件逻辑的双重联锁机制,是满足IEC 61508 SIL等级要求的必要设计。
落地建议:从一条产线开始验证
智能化生产系统的建设不宜全线铺开。更稳妥的路径是选择一条工艺成熟、数据基础较好的产线做试点,用8-12周完成数据采集、模型验证和控制回写的最小闭环。验证指标建议聚焦三个:设备综合效率(OEE)提升幅度、工艺参数偏差收敛速度、以及异常响应时间缩短比例。
上海野梁科技有限公司在多个离散制造与流程工业项目中,采用的就是这种"单线验证—模块复制—全厂推广"的节奏。工业自动化的下一程,拼的不是设备数量,而是系统整合的深度与控制策略的精度。