工业自动化系统集成如何助力制造企业实现产线效率与质量控制双提升
在制造业竞争日趋激烈的当下,产线效率与质量控制往往被视为一对矛盾体——追求速度容易牺牲精度,严控品质又可能拖慢节拍。上海野梁科技有限公司在多年工业自动化项目实践中发现,通过合理的系统集成方案,这对矛盾完全可以被化解。
自动化集成的核心逻辑
工业自动化系统集成并非简单地将PLC、传感器、伺服驱动等硬件堆叠在一起。其本质是构建一套从现场层到管理层的数据贯通体系。以一条典型装配线为例:PLC负责逻辑控制,伺服系统执行精密运动,视觉相机完成在线检测,而SCADA系统则汇总所有工位数据供MES调用。关键在于各子系统之间的通信协议是否统一、时序是否同步。
当智能控制算法被引入后,系统可以根据实时采集的扭矩、温度、振动等参数动态调整工艺窗口。比如在拧紧工位,控制器能依据螺纹摩擦系数的变化自动补偿扭矩值,将一次合格率从92%提升至98%以上。
设备升级的切入点与优先级
并非所有产线都需要推倒重来。我们通常建议客户从以下维度评估设备升级的优先级:
- 瓶颈工位:节拍最慢、故障率最高的环节优先改造
- 质量波动点:依赖人工目检或手工记录的工序
- 数据孤岛:无法与上层系统通讯的老旧设备
某汽车零部件客户曾面临一个典型问题:热处理炉的温度均匀性依赖老师傅经验调节,批次间硬度差异达±3HRC。我们通过加装多点热电偶与PID自整定模块,将炉温控制精度稳定在±5℃以内,硬度散差缩小到±1HRC。
实施中的常见问题
系统集成项目最容易被低估的是电气干扰与接地设计。变频器、伺服驱动器产生的高频噪声若处理不当,会导致模拟量信号漂移、通讯丢包。建议在方案阶段就明确强弱电分离走线、单点接地策略。
另一个高频问题是旧设备通讯协议不开放。此时可借助协议转换网关或加装IO采集模块,以旁路方式获取运行状态,避免更换整台设备带来的成本压力。
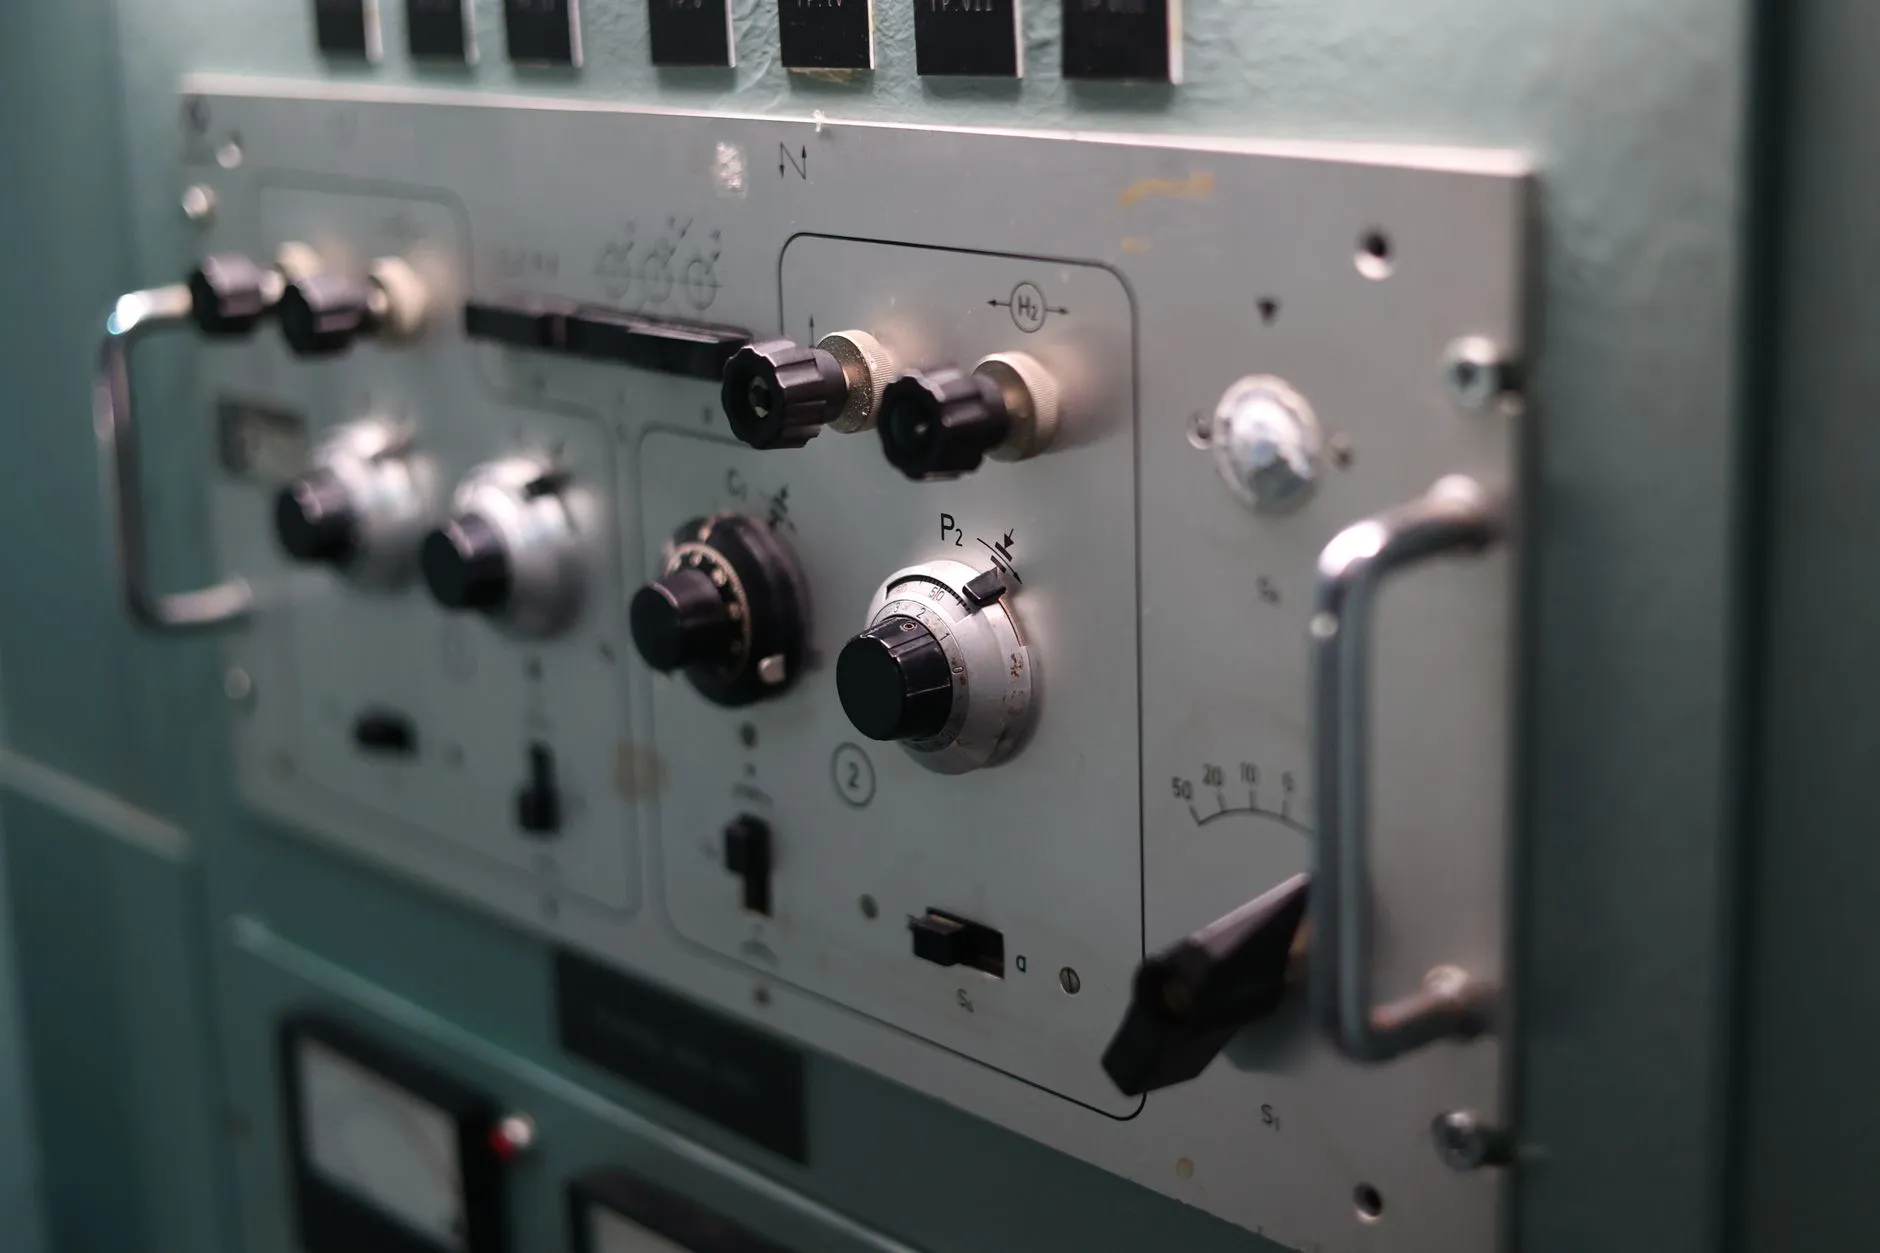
此外,操作人员的接受度直接影响项目落地效果。界面设计应遵循“异常报警优先、正常状态静默”的原则,减少无效信息干扰。
从单点自动化到整线智能化
当产线上多个工位完成自动化改造后,下一步便是打通数据链路。通过OPC UA或MQTT协议,将各工位的节拍、良率、能耗数据汇聚到边缘计算网关,再上传至MES或云端。此时智能控制的价值从单机优化升级为整线协同——例如根据下游工位的实时负载自动调整上游上料速度,减少在制品堆积。
上海野梁科技有限公司在服务客户的过程中观察到,完成整线集成的企业,其OEE(设备综合效率)平均提升12%-18%,质量追溯响应时间从小时级缩短至分钟级。工业自动化的回报不在一时的设备投资,而在于持续运行中积累的数据资产与工艺优化能力。