智能控制方案如何助力制造企业产线效率提升
在长三角制造业腹地走访时有个感受越来越强烈:同样一条装配线,有的工厂OEE长期卡在65%上下,换型动辄两三个小时;有的工厂却能把OEE稳定在82%以上,小批量订单切换控制在30分钟以内。差距往往不在设备新旧,而在于控制层是否真正"聪明"起来——这正是智能控制方案要解决的核心问题。
从"能转"到"会调":智能控制的三个技术支点
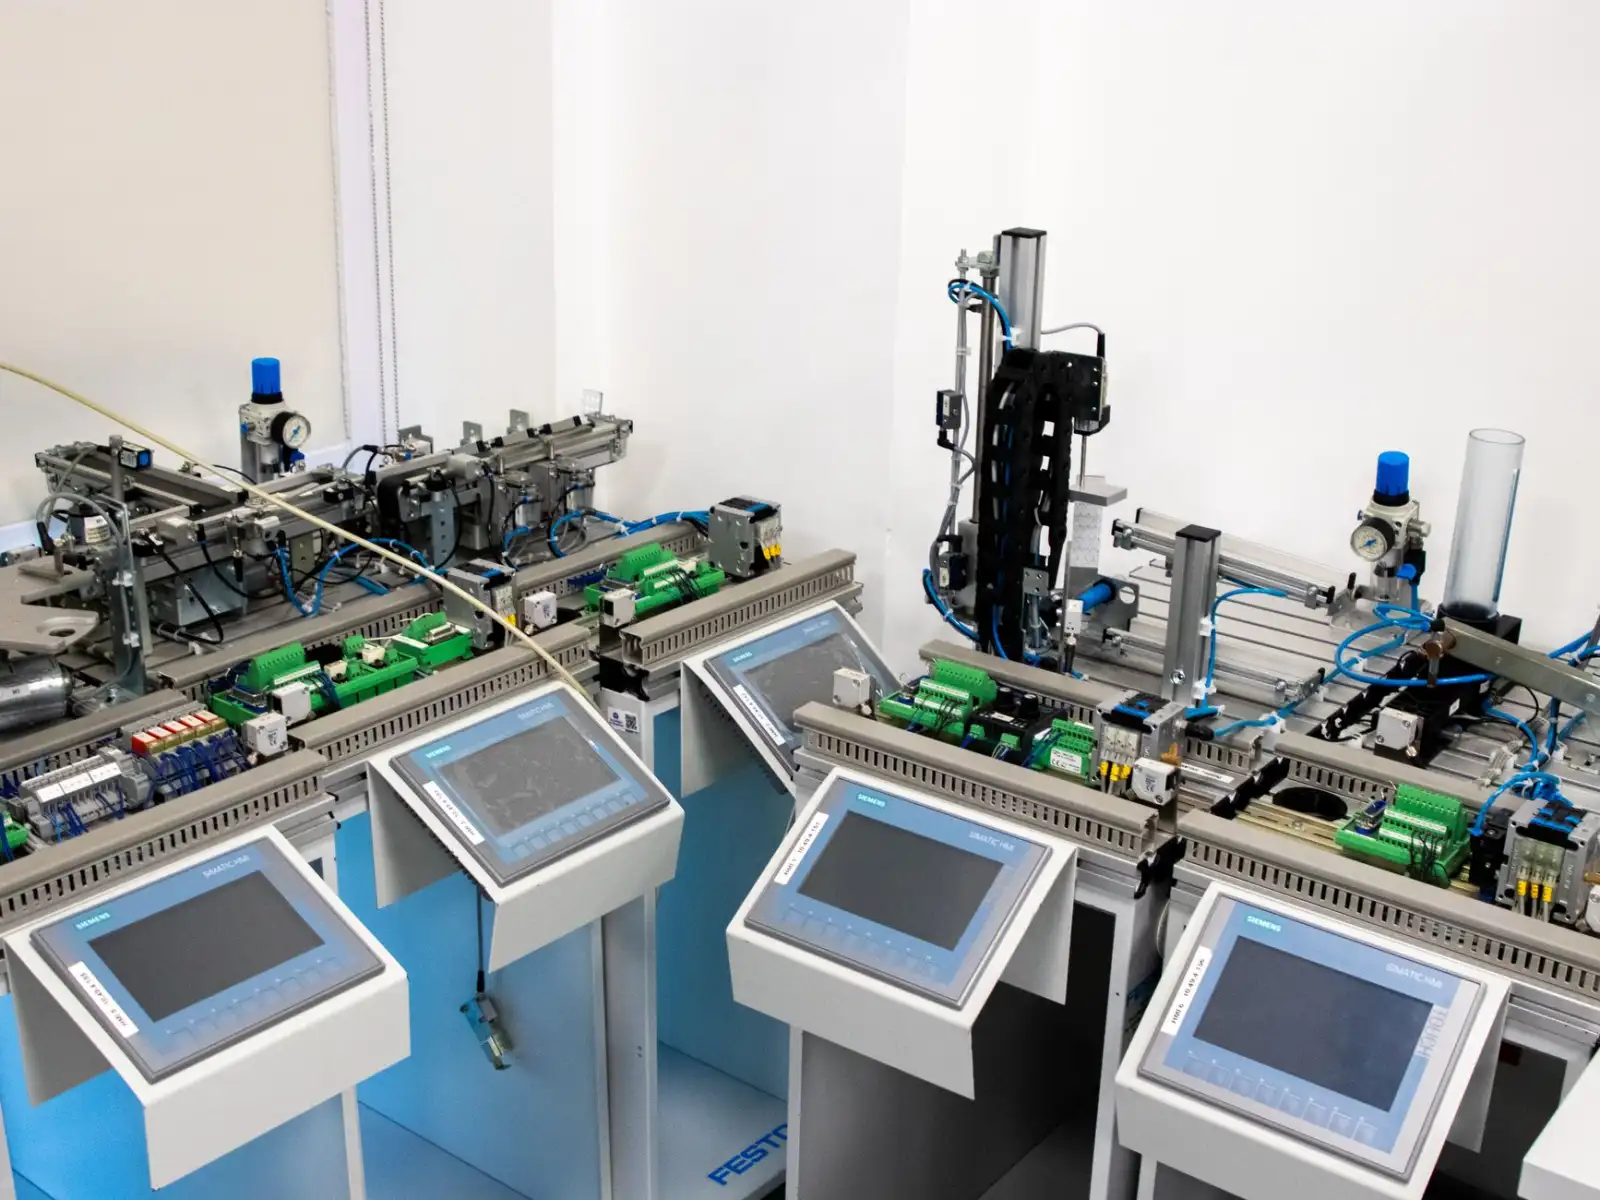
传统PLC控制逻辑本质是"条件触发":传感器给信号,执行机构动作,逻辑写死。面对多品种混线、工艺参数频繁变更的场景,这种刚性逻辑的短板暴露无遗。智能控制方案的价值,在于把控制层从"执行器"升级为"决策节点",背后依赖三个技术支点:
- 边缘计算与实时数据处理:在产线侧部署边缘控制器,对振动、温度、扭矩等高频信号做毫秒级采集与特征提取,把原本上传云端才有意义的分析下沉到设备端,响应延迟从秒级压缩到10ms以内。
- 自适应控制算法:基于工艺模型与历史数据训练参数寻优策略,让控制器在来料波动、刀具磨损等扰动下自动补偿,而非依赖人工反复调参。
- 设备间的协同调度:通过OPC UA等统一通信协议打通PLC、机器人、AGV与MES,使上下工序节拍动态匹配,减少缓存区堆积与等待浪费。
这三者落地时很少孤立存在,通常以系统集成的方式整体交付——单点改造容易形成新的数据孤岛,这也是不少企业前期投入不菲却收效有限的原因。
产线效率提升,具体提在哪几个环节
谈效率不能只看节拍。智能控制对产线的改善通常体现在四个可量化的维度:
- 换型时间压缩:将工艺配方、机器人轨迹、视觉参数打包成可一键下发的"产品模板",配合伺服快速定位,换型从小时级降到分钟级,对小批量多品种产线尤为关键。
- 非计划停机减少:通过对主轴电流、气路压力等信号的趋势监测,在故障萌芽阶段触发预警与自动降速保护,把事后维修转为预测性维护。
- 一次合格率提升:闭环控制将在线检测结果实时反馈至前道参数,形成质量前馈,减少批量性偏差。
- 人机配比优化:控制层承担了参数调整与异常判断,单人可以看护更多工位,缓解技能工人短缺压力。
需要提醒的是,这些收益的前提是设备升级与控制改造同步规划。老旧设备若接口封闭、无数据输出能力,智能控制方案往往要先做通信改造与传感器加装,这部分工作量在项目初期必须评估充分,否则后期容易反复返工。
一个混线装配车间的改造实例
某汽车零部件企业的混线装配车间,原有6条产线各自独立控制,换型依赖人工逐台修改参数,平均耗时约110分钟。改造中采用统一边缘控制平台,将各工位伺服、拧紧轴、视觉系统纳入同一控制框架,工艺配方集中管理;同时打通与MES的工单接口,实现订单下发即自动切换。上线三个月后,换型时间降至约28分钟,设备综合效率从67%提升至81%,因参数错设导致的返工批次下降明显。这个案例说明,工业自动化的深化不只是增加机器人数量,更在于控制层的信息贯通与决策能力。
制造企业推进智能控制方案,建议从一条瓶颈产线做试点,明确OEE、换型时间、不良率等基线指标,再逐步向系统集成层面扩展。控制层的智能化不是一次性采购,而是持续迭代的工程能力——选对技术路径与合作伙伴,比堆砌硬件更重要。上海野梁科技有限公司在工业自动化与智能控制领域提供从方案设计到系统集成的落地支持,欢迎就具体产线场景与我们交流。