工业自动化与智能控制方案对比:工厂如何选择适配的集成模式
日期:2026-10-11
标签:工业自动化,智能控制,设备升级,系统集成
很多工厂在推进产线改造时,面临的首要问题不是"要不要上自动化",而是"选哪种集成模式"。是单机改造、产线级集成,还是全厂级智能控制?三种路径的投资强度、实施周期和回报曲线差异明显。选错了,轻则投资回收期拉长,重则系统之间形成新的信息孤岛。
三种主流集成模式的技术特征
目前制造业常见的集成路径大致分为三类,各自适配不同的生产场景:
- 单机设备升级:在原有设备上加装PLC、传感器或伺服驱动,解决单一工序的精度和效率瓶颈。投入小、见效快,但各设备之间缺乏数据互通,适合工艺离散度高、批量小的车间。
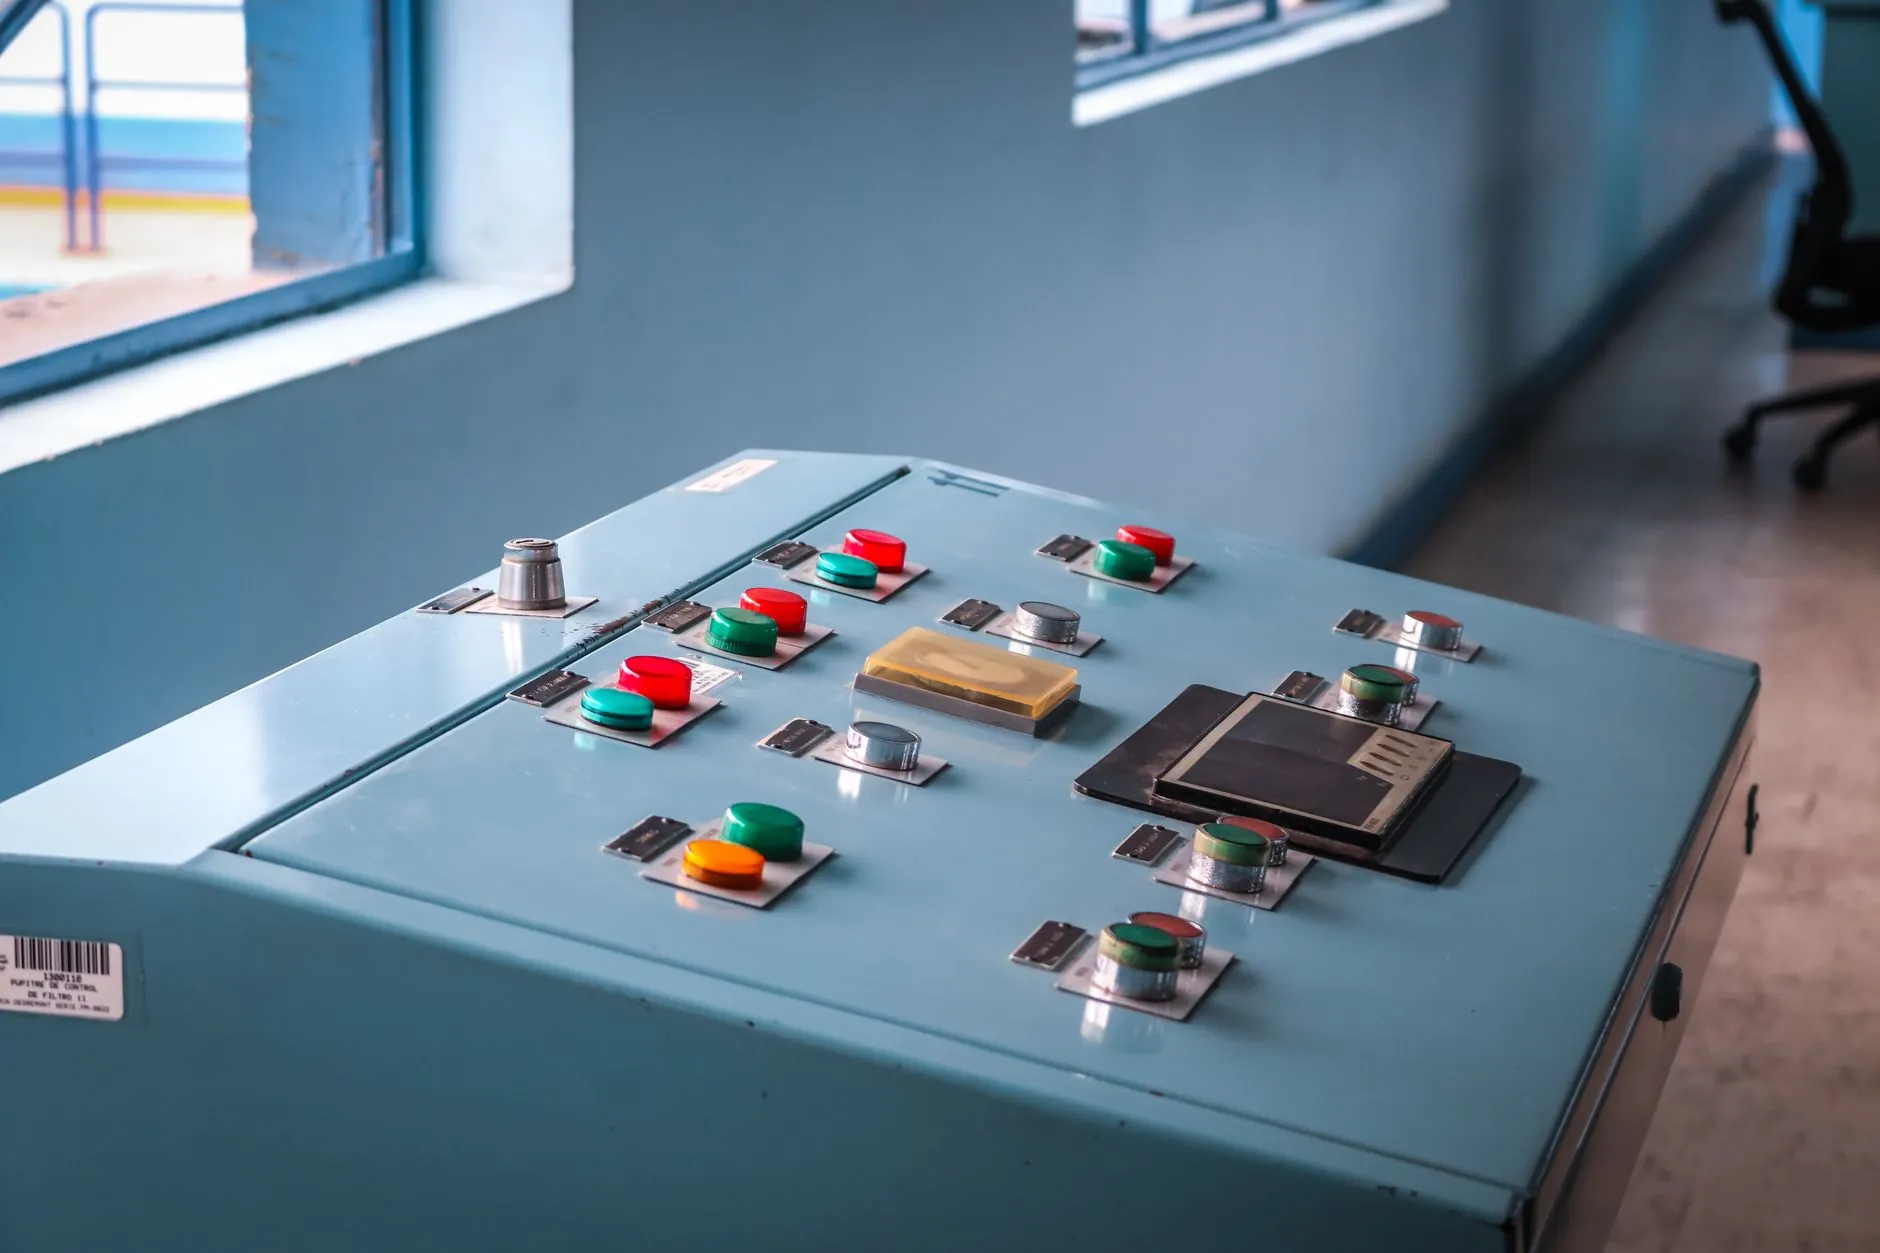
- 产线级系统集成:以SCADA或DCS为核心,将多条设备通过工业以太网(如Profinet、EtherCAT)打通,实现集中监控与联动控制。这是目前离散制造和流程制造中应用最广的模式。
- 全厂级智能控制:在产线集成基础上引入MES、边缘计算网关和AI算法,做到排产优化、预测性维护和质量追溯。对企业的IT/OT融合能力要求较高。
值得注意的是,这三种模式并非递进关系,而是根据产品特性、产能规模和预算约束做出的适配选择。
选择集成模式时,重点评估四个维度
结合我们服务过的电子装配、汽车零部件和新能源电池客户的实际情况,以下四个维度最具决策参考价值:
- 工艺耦合度:工序间是否存在严格的节拍匹配和物料同步要求?如果答案是肯定的,产线级集成几乎是必选项。
- 设备品牌与协议兼容性:老旧设备是否支持Modbus、OPC UA等开放协议?这直接决定系统集成的实施难度和改造成本。
- 数据采集频率与实时性要求:毫秒级响应的运动控制场景,对边缘控制器的算力和总线带宽要求远高于普通过程监控。
- 运维团队的技术储备:全厂级智能控制方案需要具备一定IT能力的运维人员,否则后期系统维护会成为负担。
实际项目中,我们经常遇到客户一开始想直接上全厂智能控制,但评估后发现其核心痛点其实只是某两道工序的节拍不匹配——这种情况下,针对性的设备升级加局部集成,反而能在3个月内收回投资。
一个典型的适配案例
去年我们参与过一个汽车零部件工厂的改造项目。该厂原有6条装配线,设备来自三个不同品牌,通信协议不统一。客户最初的诉求是"全厂智能化",但经过现场诊断,我们发现其真正瓶颈在于拧紧工序的数据无法追溯,导致客诉率偏高。最终方案是:保留原有PLC控制系统,通过OPC UA网关将拧紧枪数据统一采集,再接入轻量级MES模块。整个项目周期6周,投入不到全厂方案的15%,但客诉率下降了62%。
这个案例说明,系统集成的核心不是追求技术先进性,而是精准匹配生产痛点。
回到选型本身,建议工厂在决策前完成两件事:一是梳理清楚当前产线的前三大效率或质量瓶颈,二是让集成商提供分阶段的实施方案和ROI测算。工业自动化和智能控制的投入属于长周期投资,适配比先进更重要。上海野梁科技在项目咨询阶段会提供免费的产线诊断,帮助客户在设备升级与系统集成之间找到最优路径。