智能控制技术推动工厂产线效率提升的行业趋势观察
走进长三角不少已经完成改造的工厂车间,能明显感觉到一种变化:产线还是那条产线,但停机的次数少了,换型的节奏快了,操作工从"盯着设备跑"变成了"看着屏幕管"。这种体感的背后,是智能控制技术在过去两三年里从单机应用走向产线级协同的结果。对于正在规划设备升级的制造企业来说,理解这一轮变化的底层逻辑,比单纯采购几台新设备更有价值。
一、产线效率瓶颈为何从"机械端"转向"控制端"
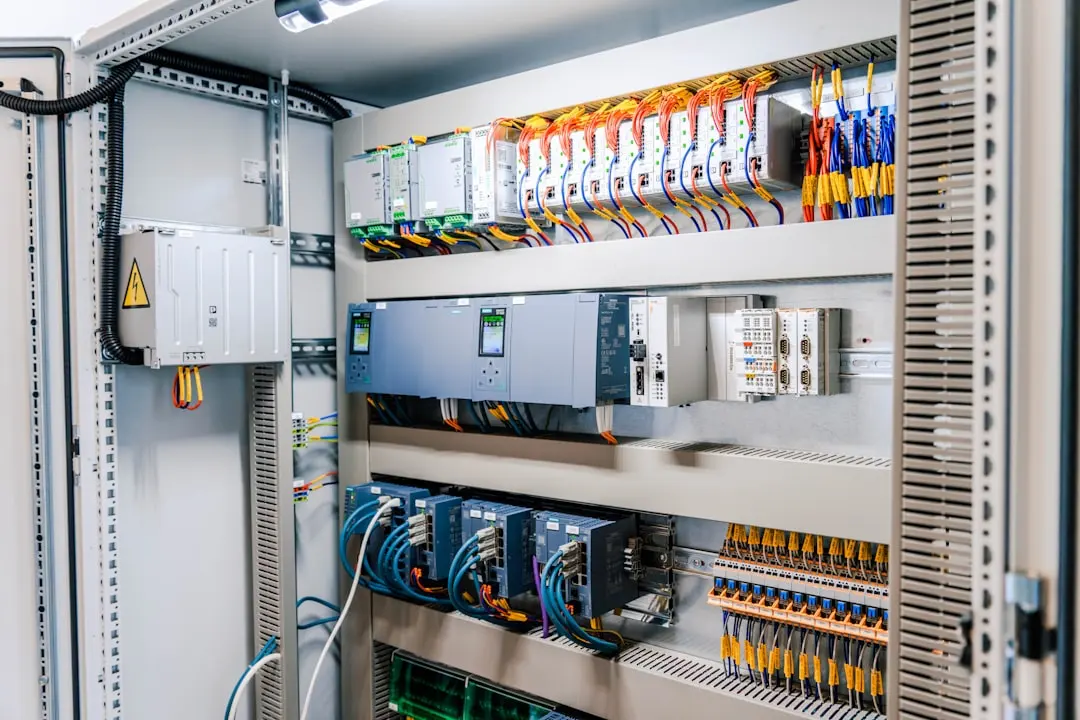
过去谈产线效率,焦点多在机械节拍、夹具精度、刀具寿命这些看得见的环节。但当单机节拍被压缩到极限后,真正的损耗往往藏在设备之间的"等待"里——上下游节拍不匹配、换型时参数重调、异常停机后恢复慢。这些损耗单靠机械改造已经很难再挤出空间,必须依靠工业自动化与智能控制算法做动态调度。
一个典型的中型装配车间,OEE(设备综合效率)常年卡在65%左右,拆解后会发现换型损失和非计划停机合计占了三成以上。这正是控制层介入的价值区间。
二、智能控制提升效率的三个技术支点
从技术实现看,当前产线级智能控制主要围绕三个方向落地:
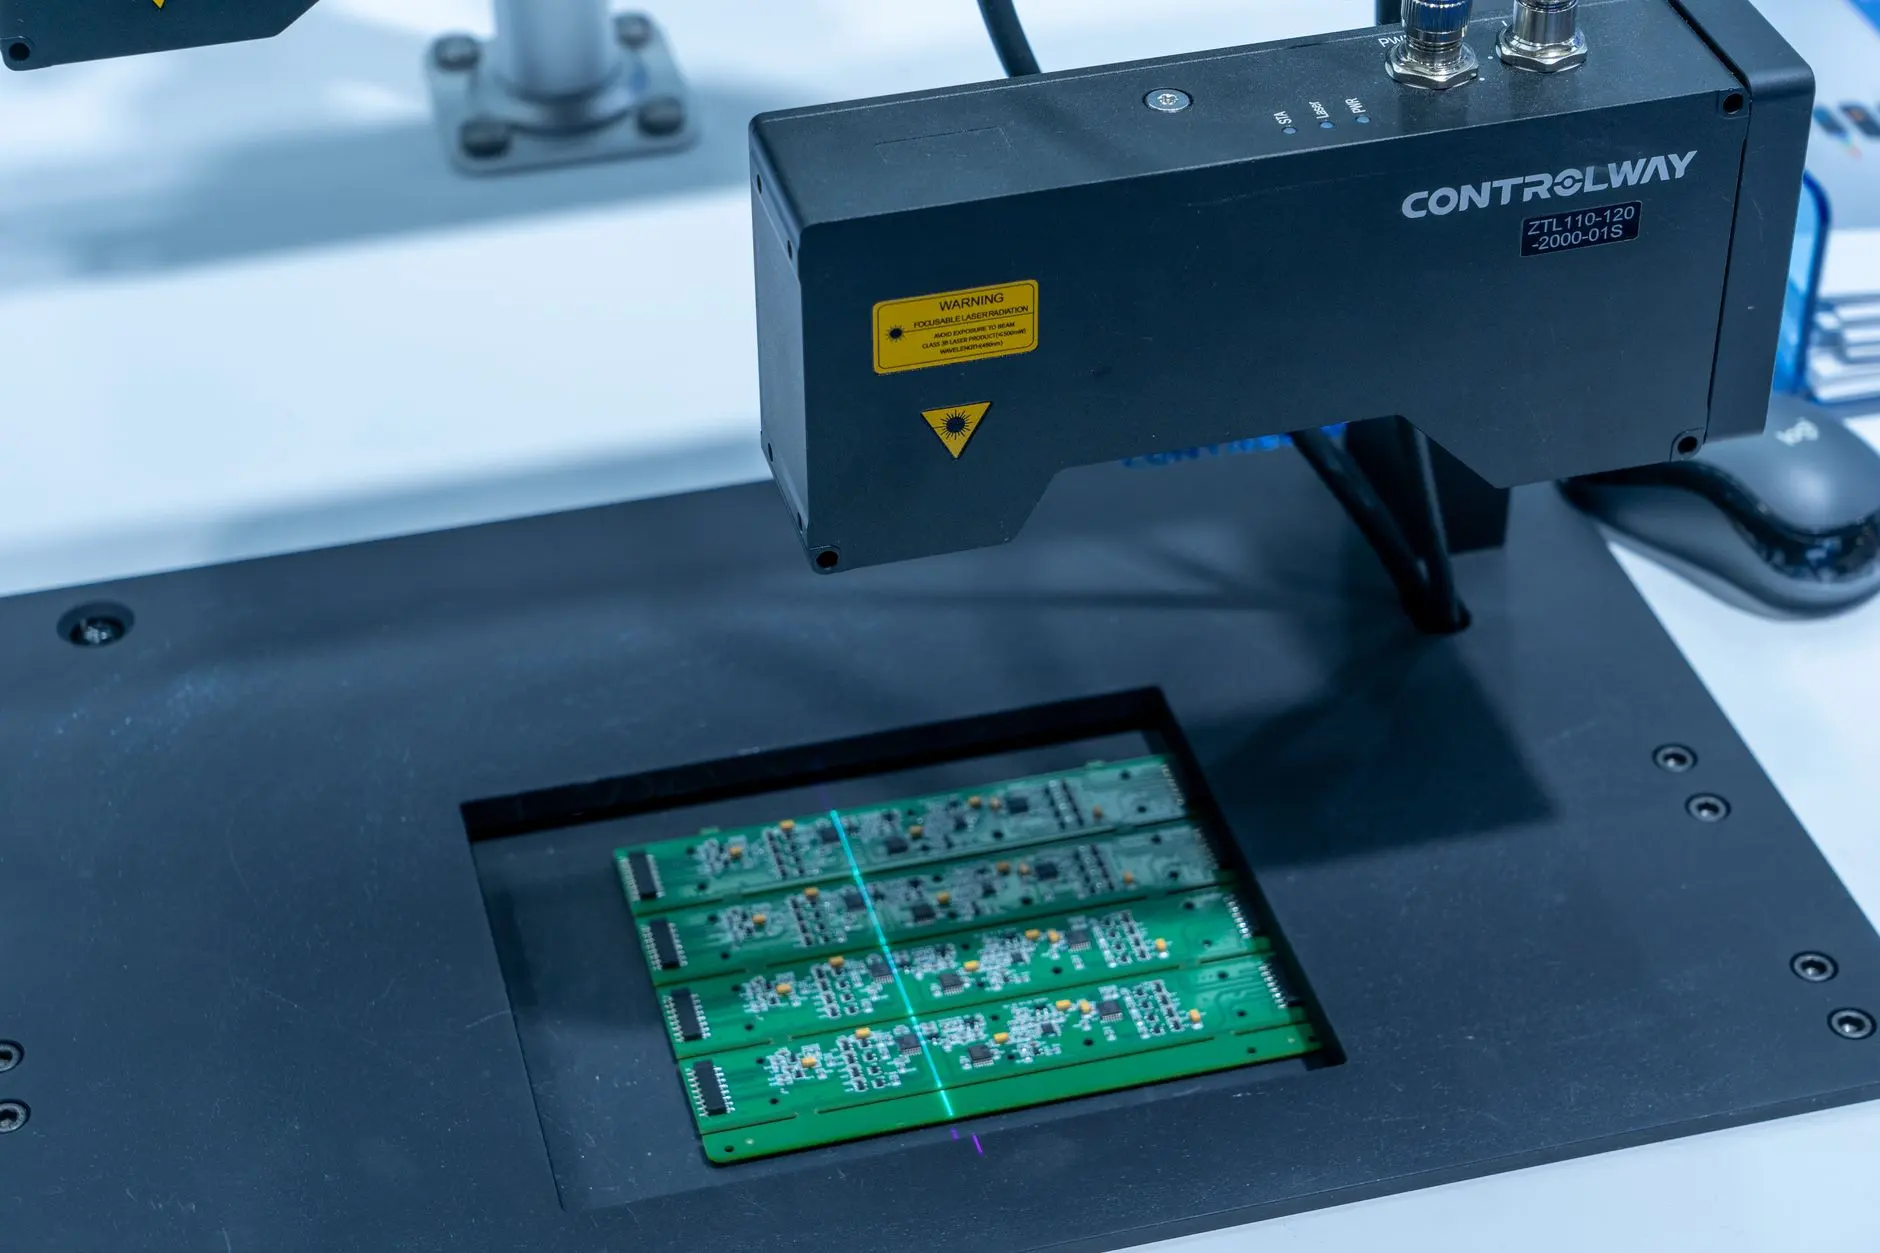
- 自适应参数调节:控制器根据来料偏差、环境温湿度实时修正伺服与工艺参数,减少人工试调时间;
- 预测性维护联动:通过电流、振动、温度等信号建模,在部件劣化早期触发维护工单,把非计划停机转为计划停机;
- 产线级节拍平衡:以MES与PLC的数据贯通为基础,动态调整缓冲区与工位分配,缓解瓶颈漂移。
这三者并非孤立,真正的效率增益来自系统集成——控制层、执行层与信息层的数据打通,才能让算法拿到足够细颗粒度的输入。很多项目效果不及预期,问题往往不在算法本身,而在集成深度不够,数据只到工位不到工序。
三、改造路径的对比:单点升级与系统集成
市场上常见的做法有两种。一种是单点设备升级,更换高精度控制器或加装传感器,投入小、见效快,但容易形成新的"数据孤岛",长期收益递减。另一种是整体系统集成方案,前期诊断与接口梳理周期较长,投入更高,但产线级的协同优化空间更大。
实际项目中更务实的路径,是先做产线诊断、明确瓶颈工序,再决定哪些环节单点升级、哪些必须纳入集成框架。盲目追求全线上智能控制,反而可能因集成复杂度失控而拖慢交付。
值得关注的是,边缘控制器算力的提升正在降低集成的门槛,部分原本需要上位机完成的实时调度逻辑,现在可以在产线边缘侧闭环,响应延迟从百毫秒级降到十毫秒级,这对高速产线的节拍平衡意义不小。
对计划推进改造的企业,几条可执行的参考:先量化当前OEE与损耗结构,别凭感觉定方案;优先打通瓶颈工序的数据链路,而非全线铺开;在合同中明确集成方的接口责任与验收指标;保留人工干预通道,给算法留出被验证和修正的时间。智能控制不是一次性交付,而是一段持续调优的过程。