工业自动化产线质量控制与智能控制方案设计要点
日期:2026-09-19
标签:工业自动化,智能控制,设备升级,系统集成
一条高速灌装线上的视觉检测工位,平均每秒钟要处理12个瓶体的图像采集与缺陷判定。当环境光波动超过200lux时,传统阈值算法的误判率会从0.3%骤升至4%以上——这类问题在离散制造场景中并不罕见。质量控制与智能控制的脱节,往往让产线在提速与稳质之间反复摇摆。
从"事后抽检"到"实时闭环"的范式转变
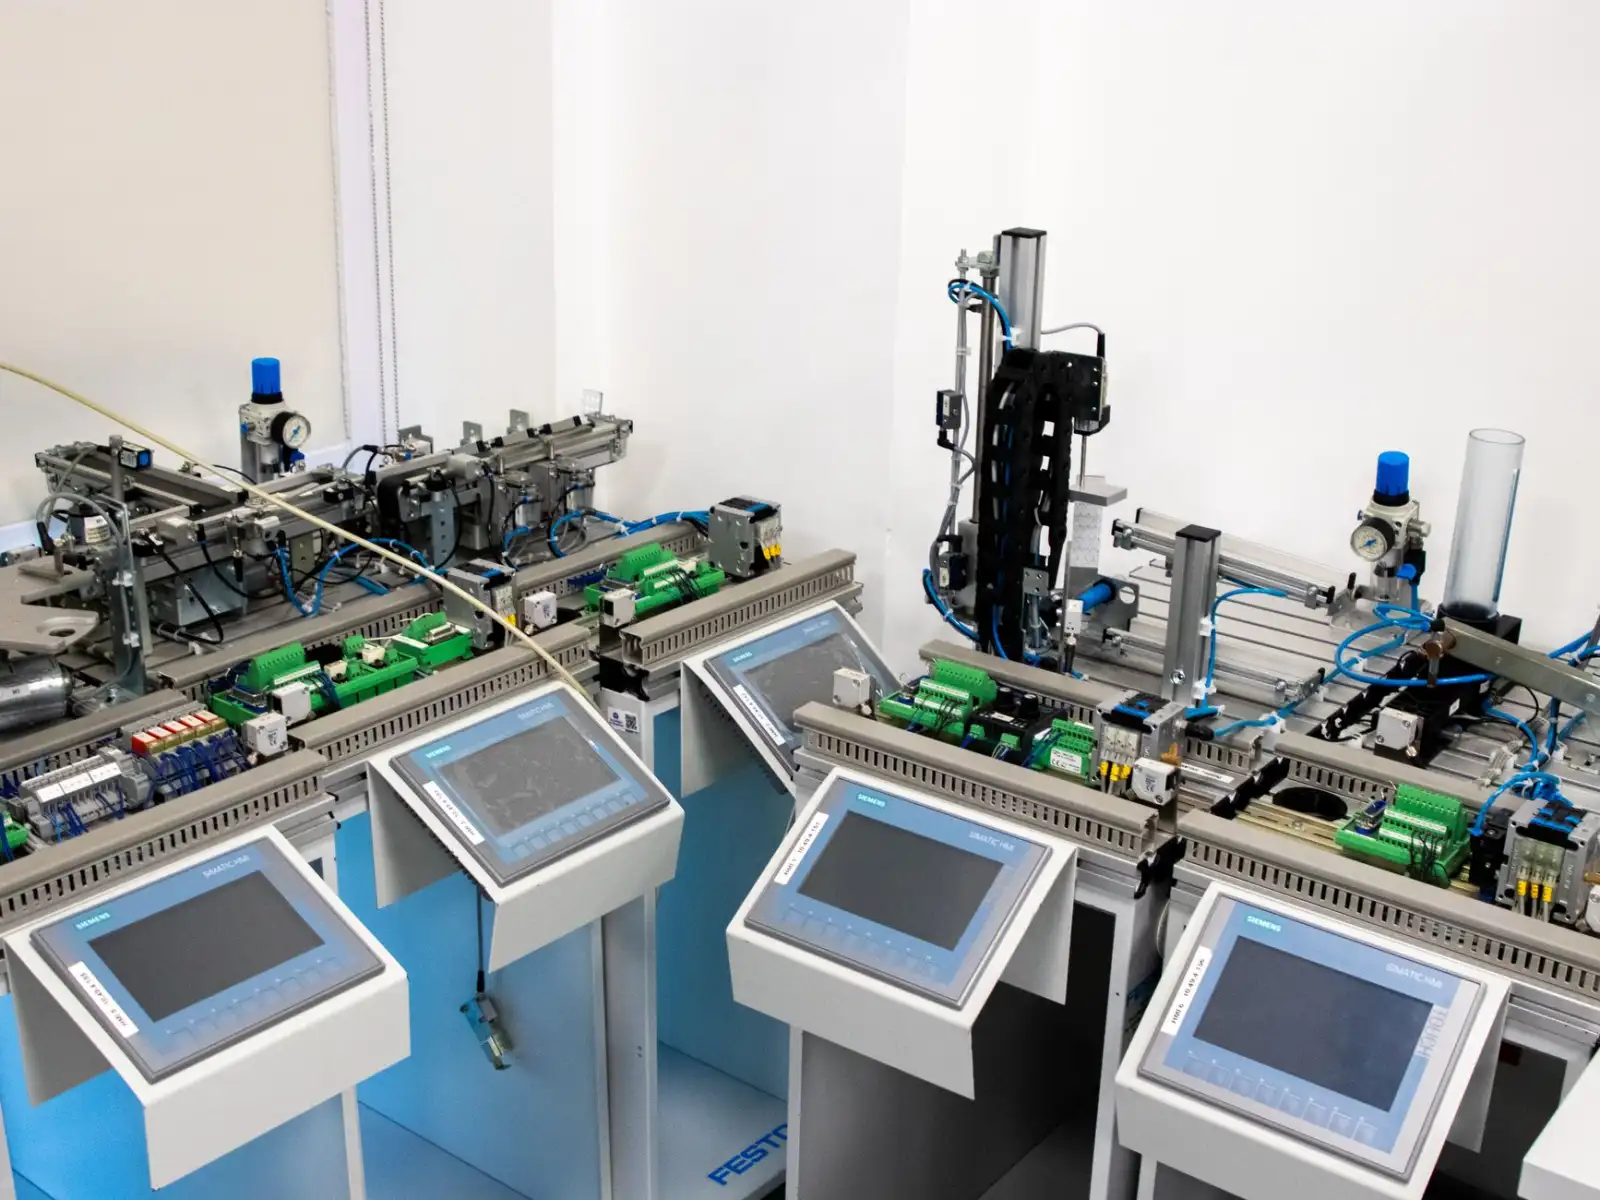
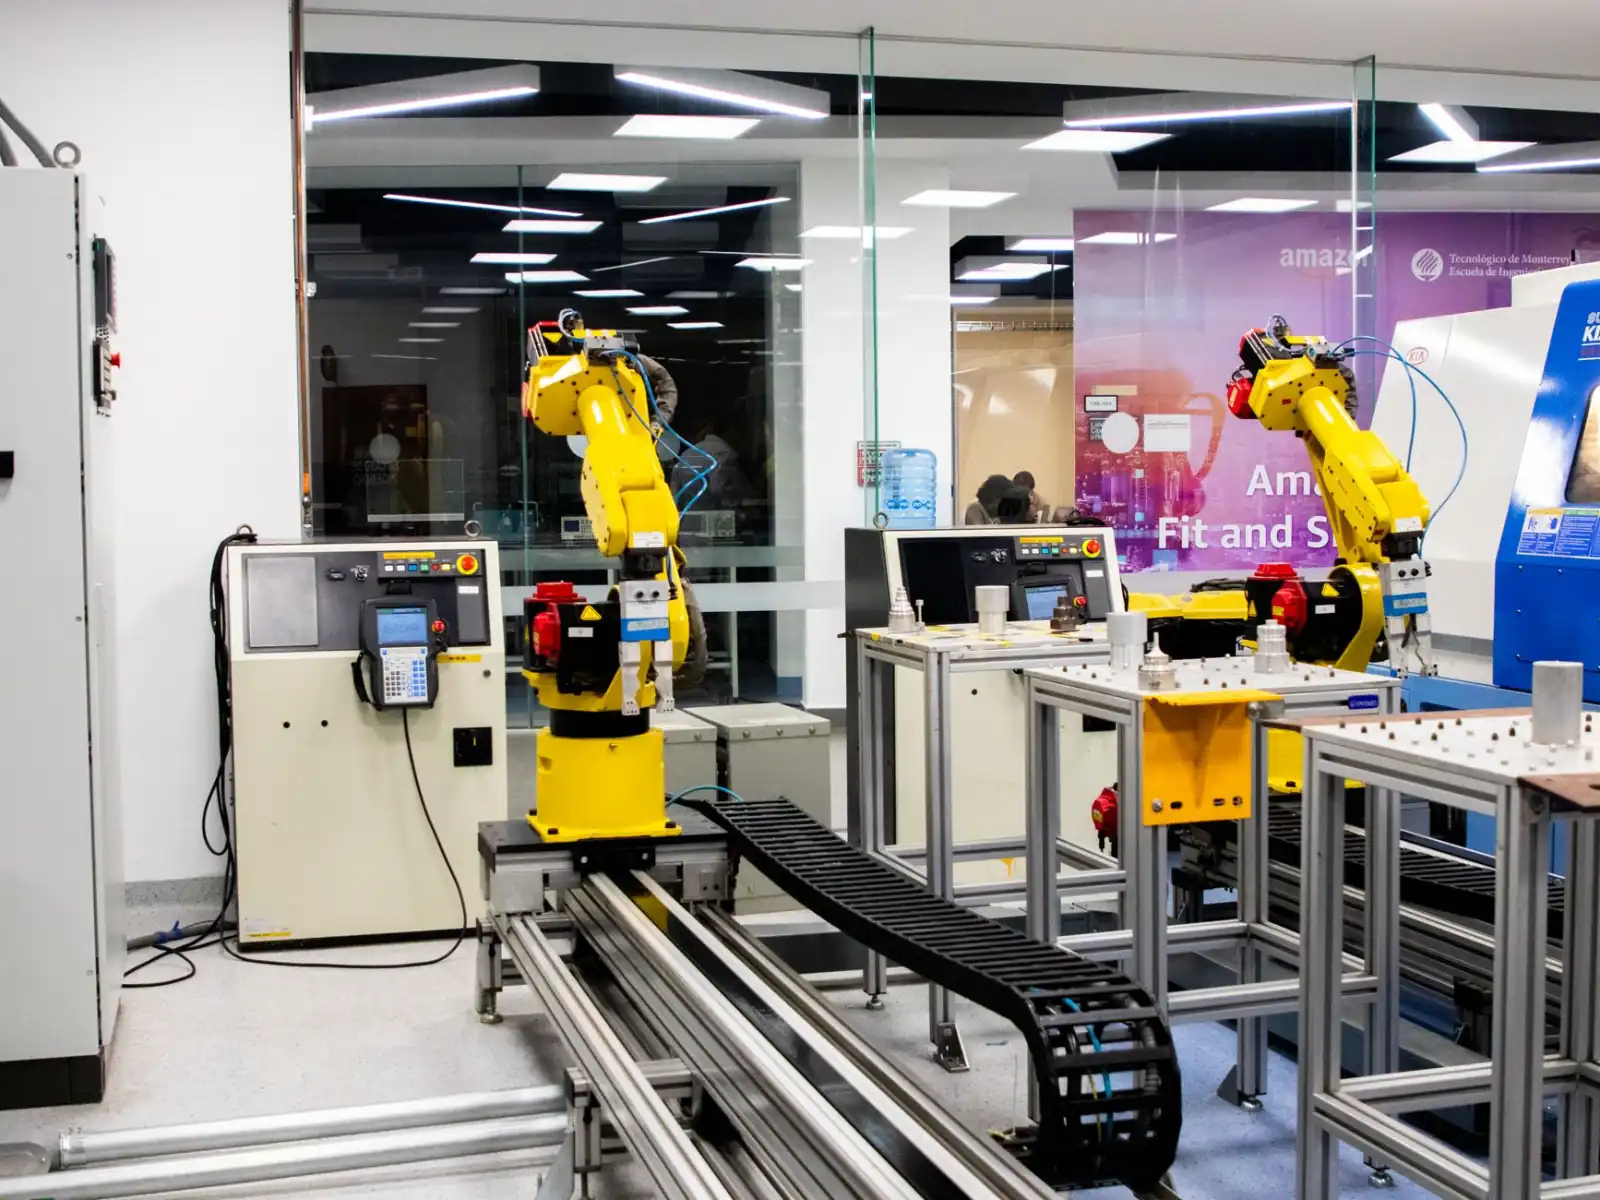
过去三年,国内汽车零部件与3C电子行业的头部厂商,已逐步将质量管控节点从终检工位前移至加工工序内部。这一转变的底层逻辑是:工业自动化产线产生的过程数据(扭矩、压力、温度、位移)本身就能构成质量预测的输入特征。上海野梁科技在多个系统集成项目中观察到,将PLC高频采集的电流曲线与MES中的缺陷记录做时序对齐后,可以提前0.8~1.2秒预判焊接虚焊风险。
智能控制方案的三层技术架构
一套可落地的智能控制方案,通常需要在三个层面完成技术闭环:
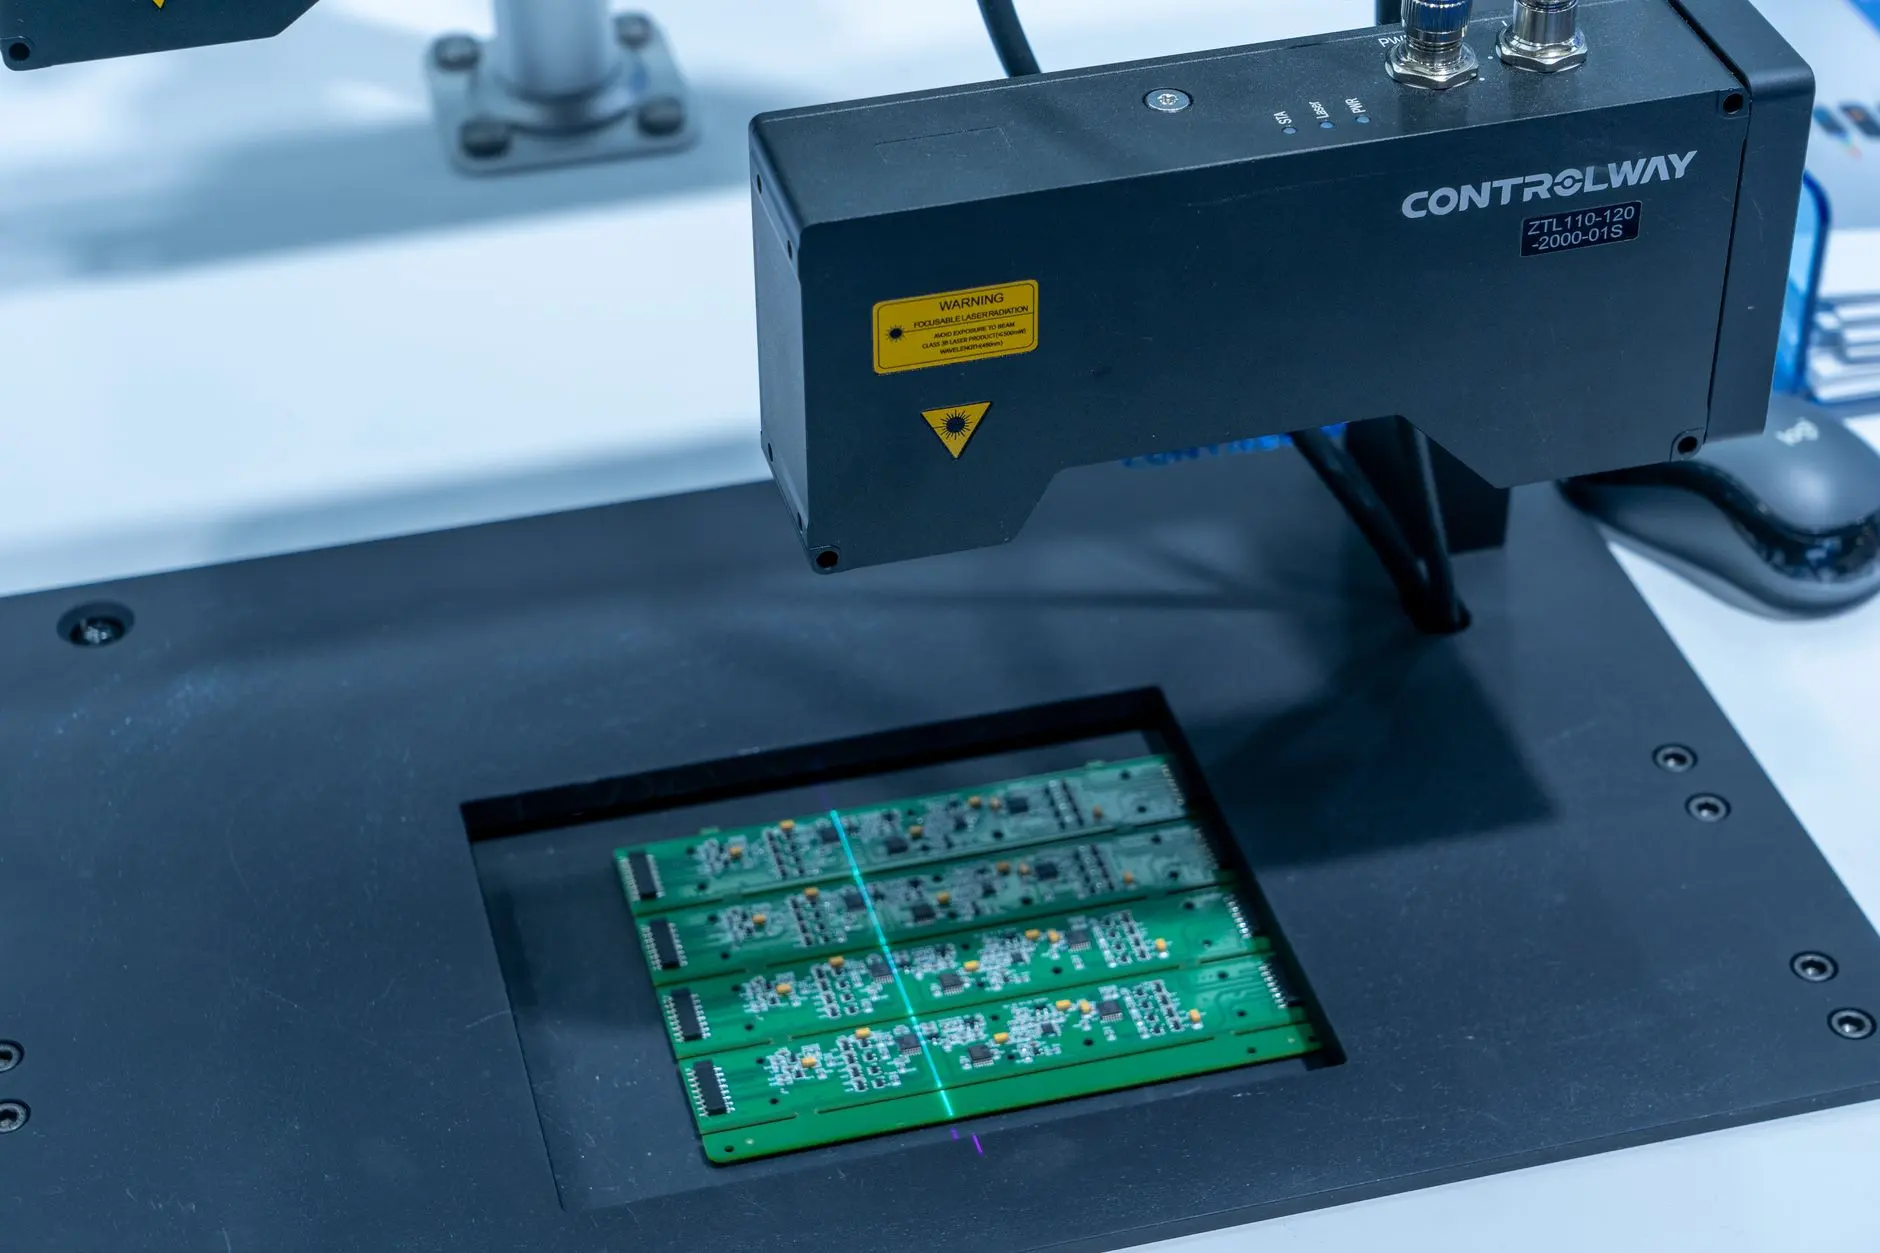
- 感知层:多源传感器同步采集,时间戳对齐精度需控制在±1ms以内,否则特征融合会引入相位误差
- 决策层:边缘控制器上部署轻量化模型(如MobileNetV3或一维CNN),推理延迟需低于产线节拍的15%
- 执行层:伺服驱动器接收动态补偿指令,响应带宽建议≥500Hz,避免控制指令成为新的瓶颈
值得留意的是,设备升级并非总是意味着更换硬件。某精密减速器装配线通过升级原有PLC的固件版本、开放OPC UA数据接口,便实现了对压装力的实时SPC监控,改造成本仅为整线替换的7%。
落地实践中的两个关键细节
数据质量比算法复杂度更影响最终效果。在系统集成阶段,建议对每个质量特征通道做MSA(测量系统分析),GR&R超过10%的通道应优先排查传感器安装刚性或信号屏蔽问题。
另一个容易被忽视的环节是控制指令的平滑性。当智能控制模块输出补偿量时,若直接阶跃叠加到原设定值,可能激发机械谐振。工程上常用S型速度规划或低通滤波器做过渡处理,截止频率取产线机械固有频率的1/3~1/5。
从应用前景看,随着TSN(时间敏感网络)交换机成本下降,未来两年内工业自动化产线有望实现μs级同步的控制-质量一体化架构。届时,质量控制将不再是一个独立工位,而是嵌入每一个运动控制周期中的原生能力。