工业自动化系统集成:制造企业实现产线效率提升的关键路径
在长三角制造业集群中,一条典型装配线如果仍依赖人工上下料与离散单机作业,设备综合效率(OEE)往往徘徊在55%–65%之间。而完成工业自动化改造并实现整线系统集成的同类产线,OEE通常可稳定在78%以上。这组数据背后,反映的是制造企业对产线效率提升路径的重新审视——单点设备的性能竞赛已接近天花板,真正的增量来自控制层与信息层的贯通。
效率瓶颈往往不在单机,而在“连接”
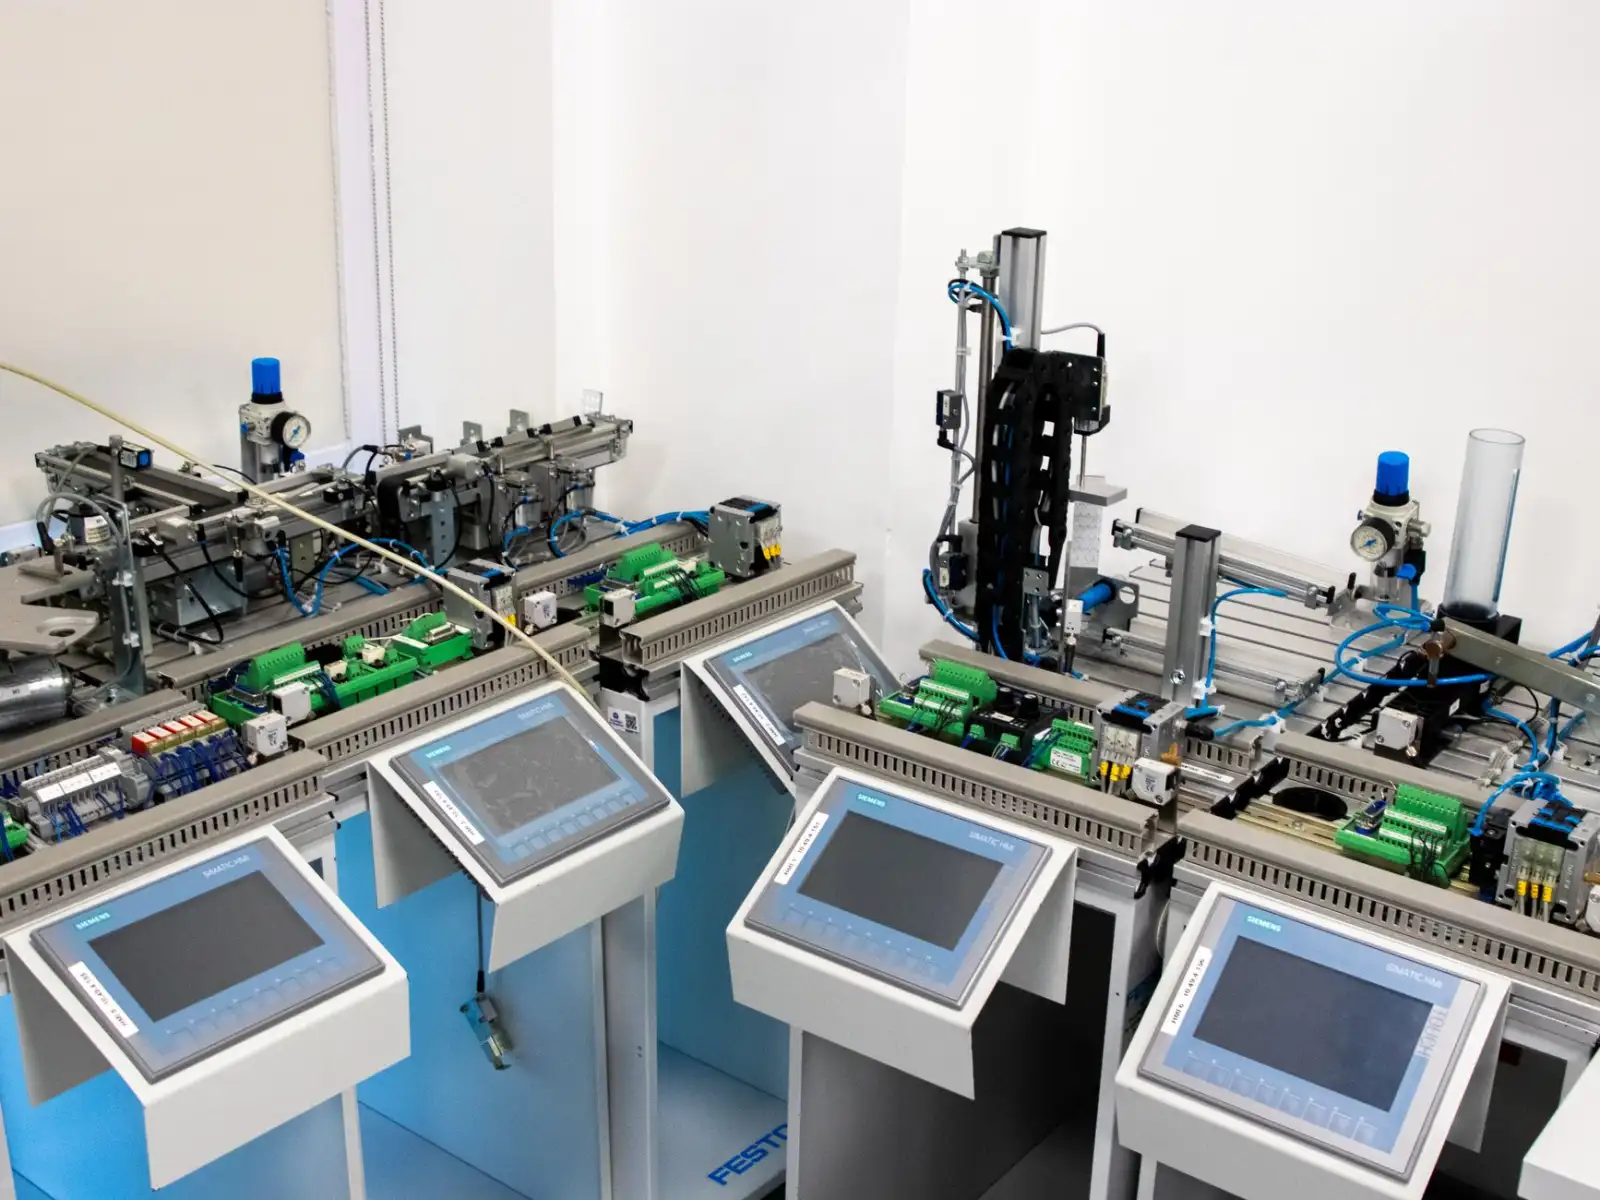
不少企业在推进设备升级时,习惯优先更换老旧加工设备,却忽视了PLC、机器人、视觉检测与上位MES之间的协议壁垒。实际项目中常见的问题是:新设备具备EtherCAT接口,老设备仍是Modbus RTU,数据采集周期不一致,导致节拍优化缺乏可信依据。产线看似自动化了,实则形成了若干“自动化孤岛”。
从技术原理看,系统集成的核心在于构建统一的数据与控制通道。以一条包含6台机器人和12个工位的装配线为例,集成方案需完成三件事:统一时钟同步、建立设备状态模型、设计异常工况下的互锁逻辑。缺少任何一环,整线节拍都会被最慢工位拖累。
智能控制如何把节拍“挤”出来
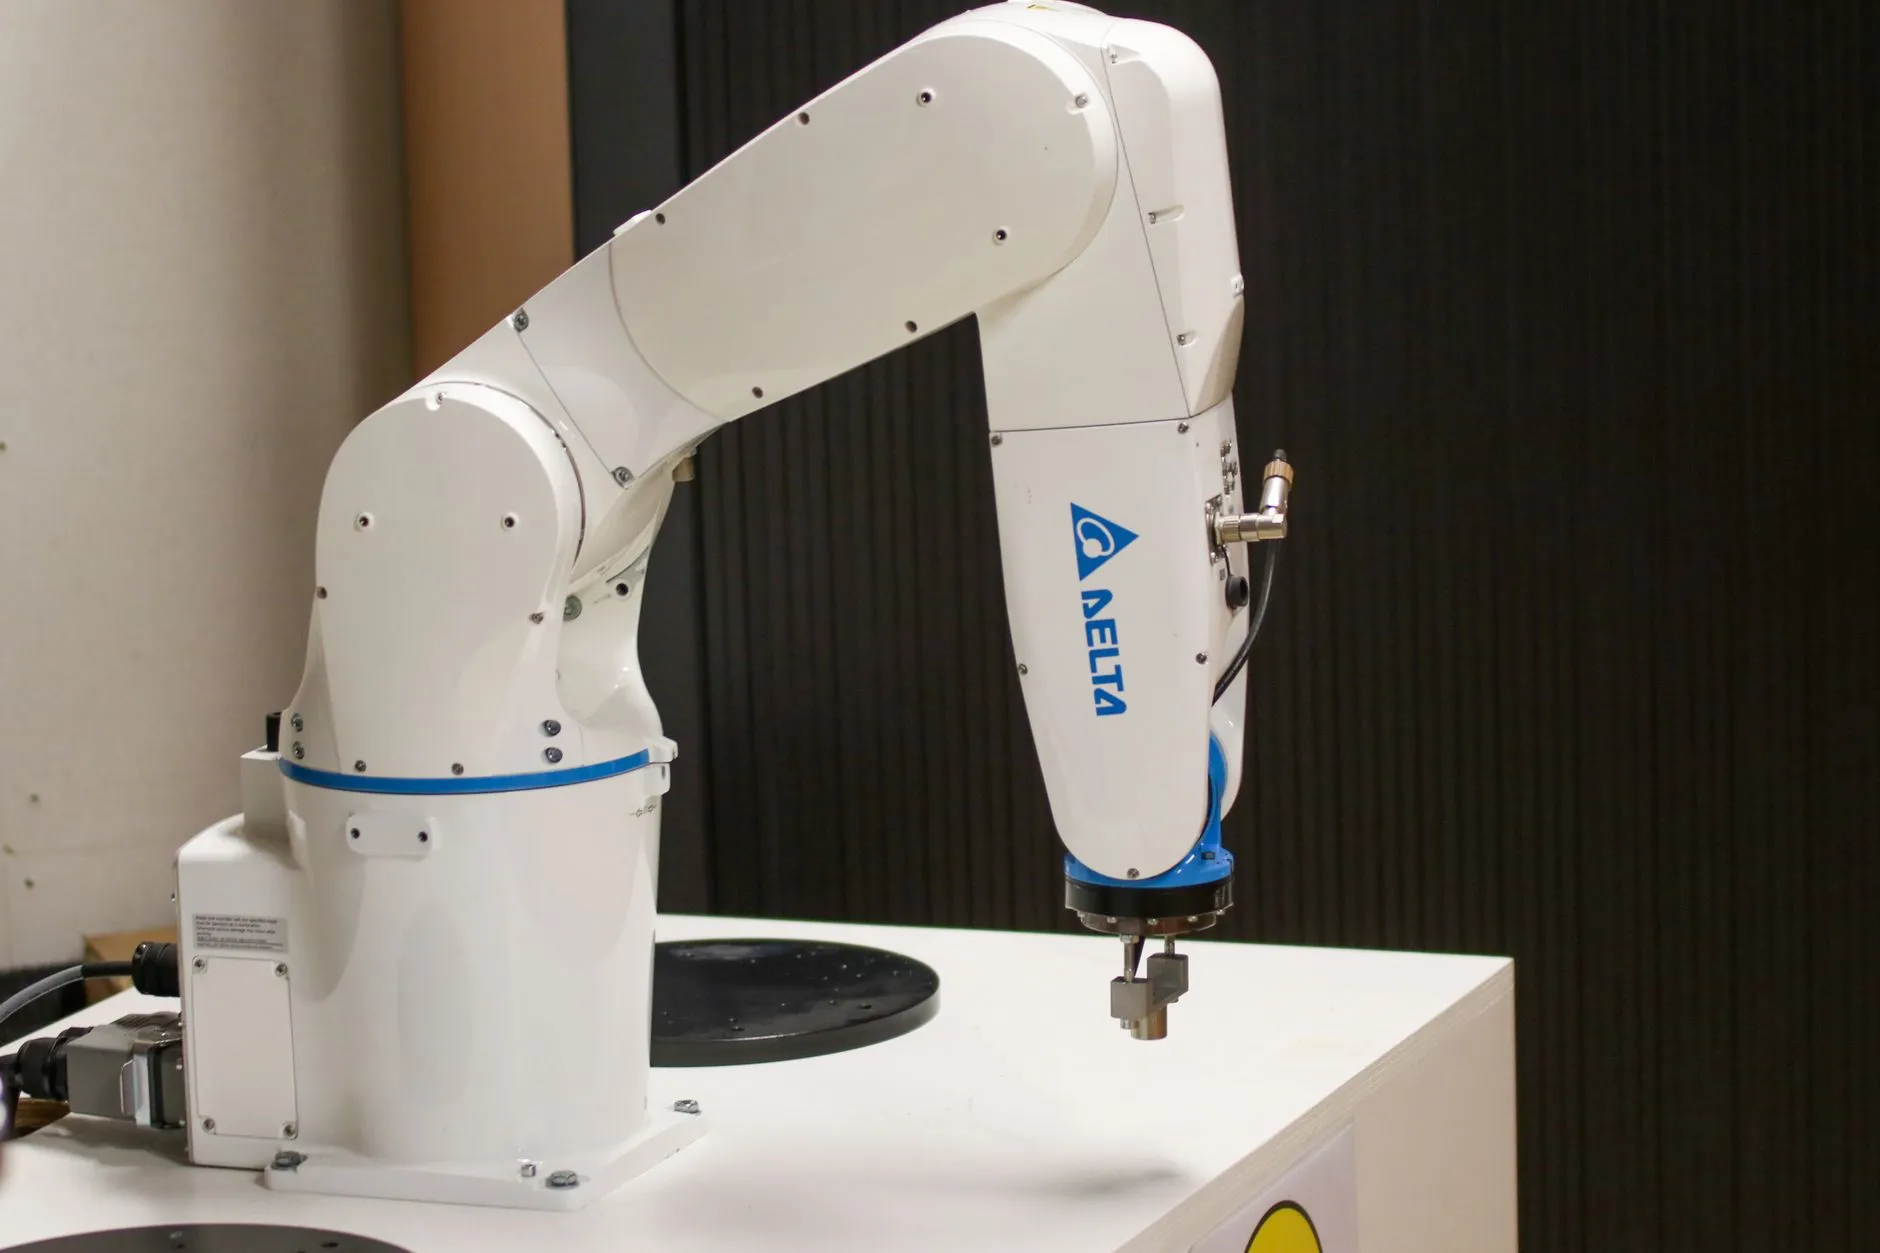
在完成基础集成后,智能控制层才真正发挥作用。以视觉引导抓取为例,传统方案中相机与机器人通过IO信号握手,单次通信延迟约30–50ms;改用基于TCP/IP的坐标直传后,延迟可压缩至10ms以内,配合轨迹预规划,单工位节拍可缩短0.3–0.5秒。对于年产能百万件级的产线,这一改善的累积效应相当可观。
实践中可参考以下推进顺序:
- 先做设备层通信标准化(统一协议与数据字典);
- 再部署边缘采集网关,实现毫秒级状态上报;
- 最后在上位系统做节拍仿真与瓶颈工位识别,形成闭环优化。
需要提醒的是,工业自动化改造不是一次性工程。产线工艺变更、新产品导入都会打破原有平衡,集成方案应预留接口冗余与参数化配置能力,避免“改一次工艺、动一次系统”的被动局面。
落地阶段的几点实务建议
从项目经验看,失败的集成案例多源于前期需求颗粒度太粗。建议企业在立项阶段明确三张清单:设备通信清单、数据点表、异常处理预案。同时,设备升级与集成实施应分阶段验收,先跑通单站联调,再做整线压力测试,最后接入MES进行至少72小时连续运行验证。
制造企业追求产线效率提升,路径正在从“买更好的设备”转向“让设备协同得更好”。工业自动化与智能控制的价值,最终体现在数据流动的顺畅度和异常响应的速度上。上海野梁科技有限公司在系统集成实践中,始终把通信标准化与可扩展性放在方案设计的前端,这或许是比单纯堆砌硬件更值得投入的方向。