智能控制设备升级改造前后效率与质量对比分析
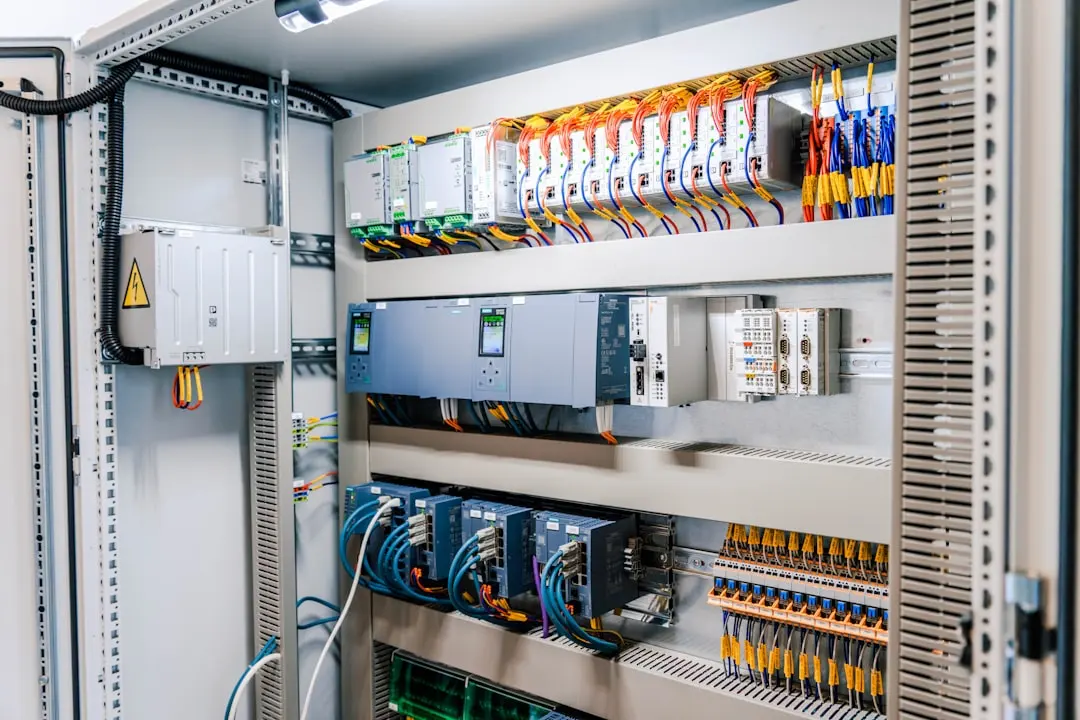
走进长三角某汽车零部件工厂的车间,最直观的感受往往是:老旧的PLC控制柜旁堆着成捆的备用继电器,工程师拿着万用表在端子排前反复核对信号,而产线稼动率却始终卡在78%上下徘徊。这类场景在传统制造业中并不罕见——设备并非不能运转,只是每一次微小的故障排查、参数调整和换型切换,都在无声地吞噬效率与良率。
效率瓶颈的根源:不是设备老了,而是控制逻辑“僵”了
很多企业把效率问题归咎于机械磨损,但深入诊断后会发现,真正的短板往往藏在控制系统里。老式继电器逻辑或单机PLC虽然稳定,却缺乏工业自动化所必需的数据交互能力与柔性调度机制。当订单批量缩小、品种切换频繁时,人工调整参数的时间甚至超过实际加工时间,这种“隐性停机”远比设备故障更致命。
更棘手的是,旧系统的故障定位通常依赖老师傅的经验——某个传感器偶发误报,可能要从几十个中间继电器里逐一排查。上海野梁科技在改造项目中统计过:传统控制方案下,单次故障平均处理时长约47分钟,其中超过六成时间消耗在信号追踪而非修复本身。

智能控制升级:从“单机执行”到“系统协同”
野梁科技的设备升级方案并非简单更换控制器,而是围绕系统集成思路重构控制架构。我们以工业级边缘网关为枢纽,将原有PLC、变频器、伺服驱动和智能仪表统一接入实时以太网,再通过自研的调度算法实现多工位协同。这套方案的核心价值在于:智能控制不再是孤立的程序修改,而是让设备具备感知、决策与自优化能力。
以某注塑车间为例,升级后注塑机与模温机、机械手之间实现了毫秒级握手通信。当模具温度波动超过阈值时,系统不再等待人工干预,而是自动调整保压曲线并同步通知后道工序。这种“预防式响应”直接改变了原本救火式的生产节奏。
升级前后核心指标对比(某机加工产线实测)
- 平均换型时间:从32分钟降至9分钟,伺服定位与配方自动调用减少了手动摇轮对刀的时间
- 设备综合效率(OEE):由76.4%提升至89.2%,其中性能开动率提升最为显著
- 不良率:从1.8%下降至0.6%,闭环压力监控杜绝了批量性尺寸超差
- 能耗成本:通过变频负载动态匹配,单件产品电耗下降约14%
值得注意的是,这些数据并非来自实验室理想环境,而是在生产节拍不中断的前提下分阶段完成的。改造期间,我们采用边缘旁路切换策略,旧系统作为热备冗余保留两周,既保证了验证充分性,又避免了停产风险。
升级路径建议:别让“完美方案”耽误了最佳时机
不少企业纠结于“一步到位”还是“分步实施”。从野梁科技数百个落地案例看,更务实的做法是先算清投资回报账,再选择聚焦改造。比如优先升级瓶颈工位、关键质量检测节点或能耗大户,通常3-6个月即可收回投入。同时必须重视操作层的再培训——再先进的系统集成方案,如果一线人员不理解数据含义,最终也会被强制切回手动模式。
工业自动化的价值不在于技术参数的堆砌,而在于让每一次设备动作都产生可追溯、可优化的数据资产。当你的竞争对手还在用秒表测节拍时,你的系统已经在用历史数据预判下一次停机风险——这才是设备升级的深层意义。