智能控制与工业自动化融合趋势下,工厂产线效率提升的实践方向
过去三年,国内规模以上制造企业产线平均OEE(设备综合效率)从62%提升至71%,这一变化背后,工业自动化与智能控制的深度融合是核心驱动力。传统PLC逻辑控制只能按固定节拍执行动作,而引入自适应算法与边缘计算后,产线开始具备"感知-决策-执行"的闭环能力。上海野梁科技有限公司在多个离散制造项目中观察到,单纯替换硬件带来的效率增益通常不超过8%,而控制层与信息层的协同优化可释放15%以上的产能空间。
从刚性节拍到动态响应:智能控制改变了什么
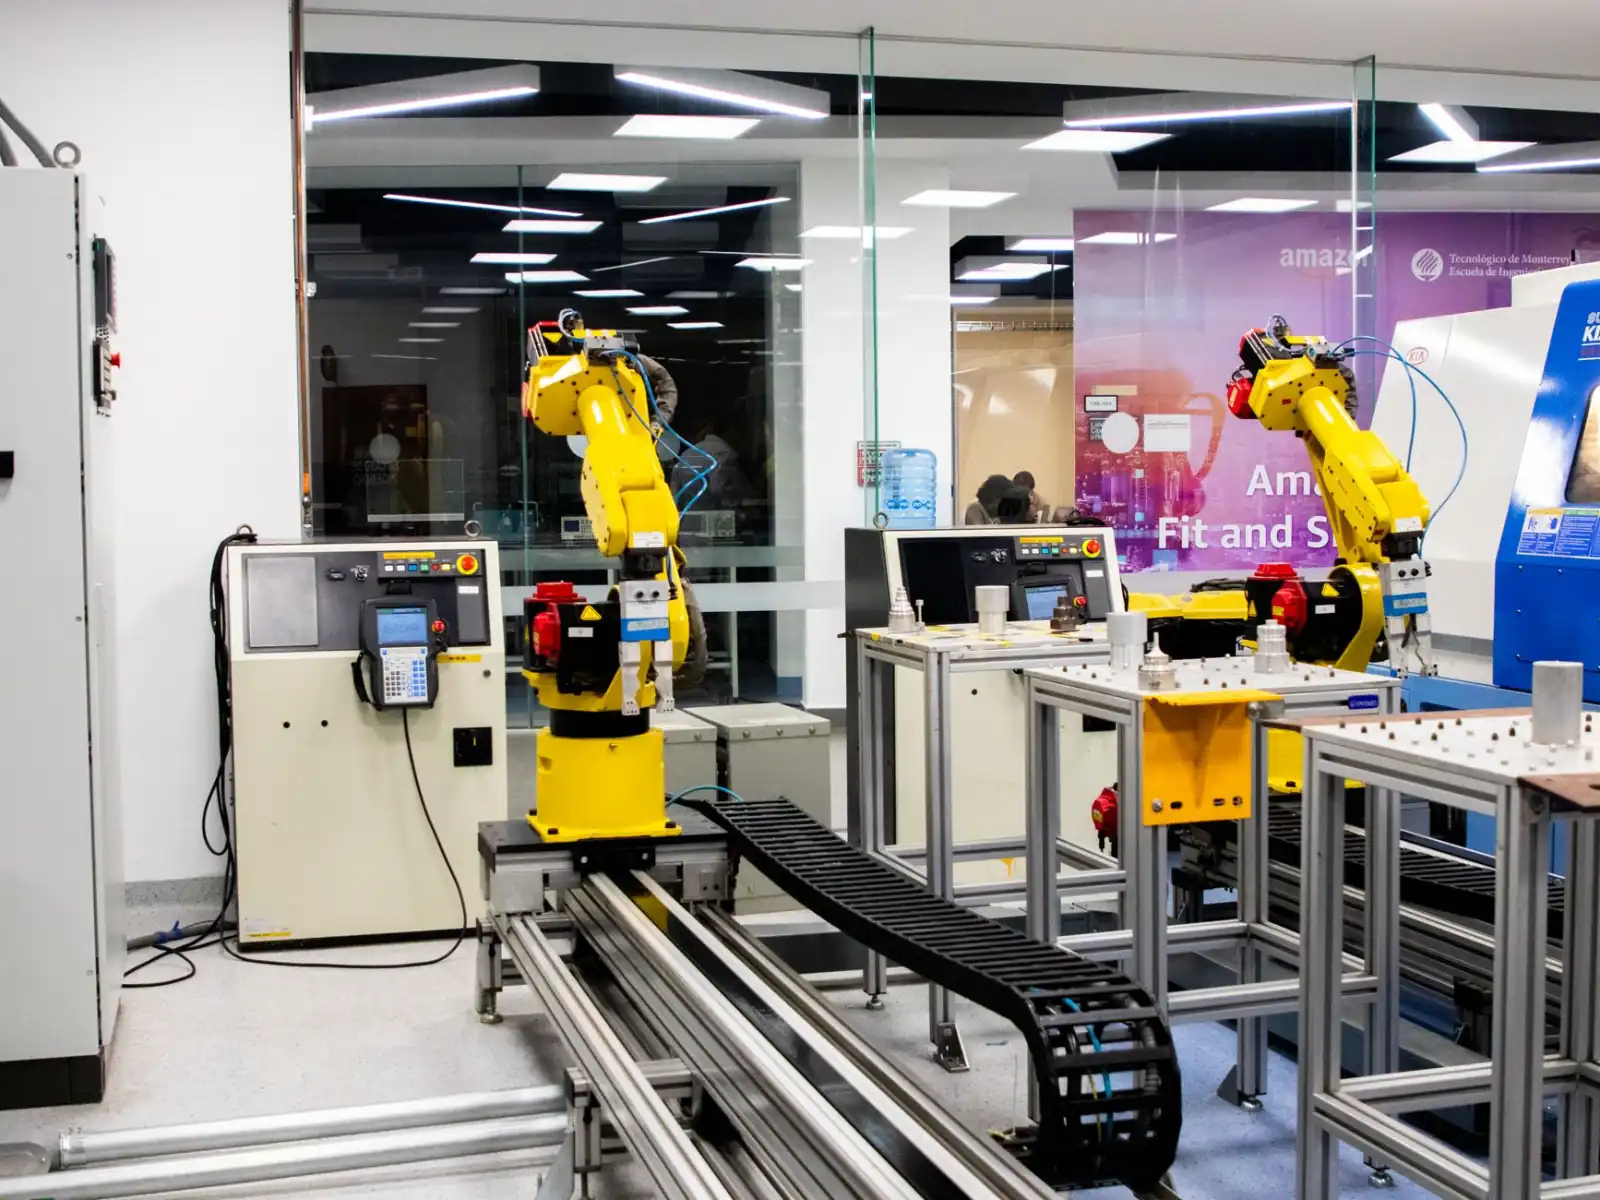
传统产线的节拍由最慢工位决定,整线按固定速度运行。智能控制引入后,系统可根据实时工况动态调整各工位节奏。例如在包装码垛环节,视觉系统识别来料姿态后,运动控制器在2ms内重新规划轨迹,避免因物料偏移导致的停机等待。这种能力的底层依赖三件事:高实时性的工业以太网(如EtherCAT周期可达250μs)、边缘侧的低延迟推理、以及执行机构(伺服驱动)的快速响应带宽。
值得注意的是一点:很多工厂在设备升级时只关注单机性能参数,忽略了控制网络的确定性。一台高性能六轴机器人如果挂在非实时网络上,其实际节拍可能比额定值低20%以上。
落地路径:从单点改造到系统集成的三步走
根据野梁科技在汽车零部件与3C电子领域的实施经验,可执行的方法分为以下层级:
- 第一步:数据采集层补齐。在关键设备上加装振动、温度、电流传感器,通过IO-Link或Modbus TCP接入边缘网关。这一步投入低(单工位约2000-5000元),但为后续分析提供基础数据。
- 第二步:控制策略优化。将原有的固定PID参数改为增益调度或模糊自适应控制。以注塑机为例,锁模力闭环控制从固定值改为随模具温度动态调整后,良品率提升约3.2%。
- 第三步:系统集成与MES联动。把产线控制层的实时数据通过OPC UA上报至MES,实现工单自动切换与质量追溯。这一步需要系统集成能力,涉及协议转换、数据建模与看板配置。
一个可量化的对比
以某电子组装产线为例,改造前后关键指标变化如下:
- 换线时间:从42分钟缩短至18分钟(依赖配方管理与伺服参数自动切换)
- 设备综合效率OEE:从66%提升至79%
- 非计划停机次数:月均7次降至2次(基于振动趋势预警)
需要提醒的是,智能控制并非万能。当产线瓶颈在物料配送或人工工位时,优先做自动化改造的ROI可能低于优化排产算法。先做价值流分析,再决定是上设备升级还是调控制策略,顺序不能反。
结语
产线效率的提升正从"堆硬件"转向"调系统"。工业自动化提供执行基础,智能控制赋予应变能力,而系统集成决定了两者能否形成合力。对于正在规划改造的工厂,建议先从一条产线的数据采集与瓶颈工序入手,用小规模验证跑通闭环,再逐步扩展。上海野梁科技有限公司持续关注控制层与信息层的融合实践,后续将分享更多关于边缘控制器选型与协议互操作的实操案例。