智能控制在工厂产线设备升级中的典型应用场景
日期:2026-10-08
标签:工业自动化,智能控制,设备升级,系统集成
过去三年,国内制造业产线设备升级的需求结构发生了明显变化。早期企业更关注单机替换——把老旧PLC换成新型号、把人工工位换成机械臂。但实际落地后会发现,单点改造带来的效率提升往往被产线节拍不匹配、数据孤岛等问题抵消。这也是为什么越来越多项目开始把智能控制和系统集成放在同等重要的位置来规划。
智能控制进入产线设备升级的三个切入点
从工程实践看,智能控制在设备升级中的典型切入场景集中在三个方向:
- 运动控制精度补偿:通过伺服驱动器的自适应整定算法,实时修正丝杠反向间隙和皮带弹性形变带来的定位偏差,重复定位精度可从±0.05mm收紧到±0.01mm级别。
- 多轴同步与电子凸轮:在包装、灌装等连续工艺中,用电子凸轮替代机械凸轮,换型时间从数小时缩短到几分钟,且同步误差可控制在微秒级。
- 基于状态的预测性维护:在关键电机和减速机上加装振动、温度传感器,通过边缘控制器做FFT频谱分析,提前识别轴承磨损趋势。
这三个方向的共同点是:不推翻原有机械结构,而是在控制层做增量升级。这对预算有限、停线窗口短的工厂来说,是更务实的选择。
系统集成中的实操要点
智能控制要真正发挥作用,绕不开与上层MES、下层现场总线的系统集成。很多项目失败的原因不是控制器选型不对,而是数据链路没打通。以下是几个容易踩坑的环节:
- 协议转换的实时性:PROFINET转OPC UA时,如果网关缓冲策略设置不当,会在高节拍工位引入10-30ms的额外延迟,足以影响同步精度。
- 时钟同步:多台控制器协同作业时,建议启用IEEE 1588 PTP精密时钟协议,而不是依赖NTP,否则事件顺序记录会出现毫秒级错乱。
- 安全回路独立:智能控制再先进,安全急停回路必须独立于常规控制网络,符合ISO 13849 PLd等级要求。
上海野梁科技在多个汽车零部件产线项目中,采用边缘控制器+TSN交换机的架构,把控制周期抖动控制在50微秒以内,同时保证了与MES系统的数据一致性。
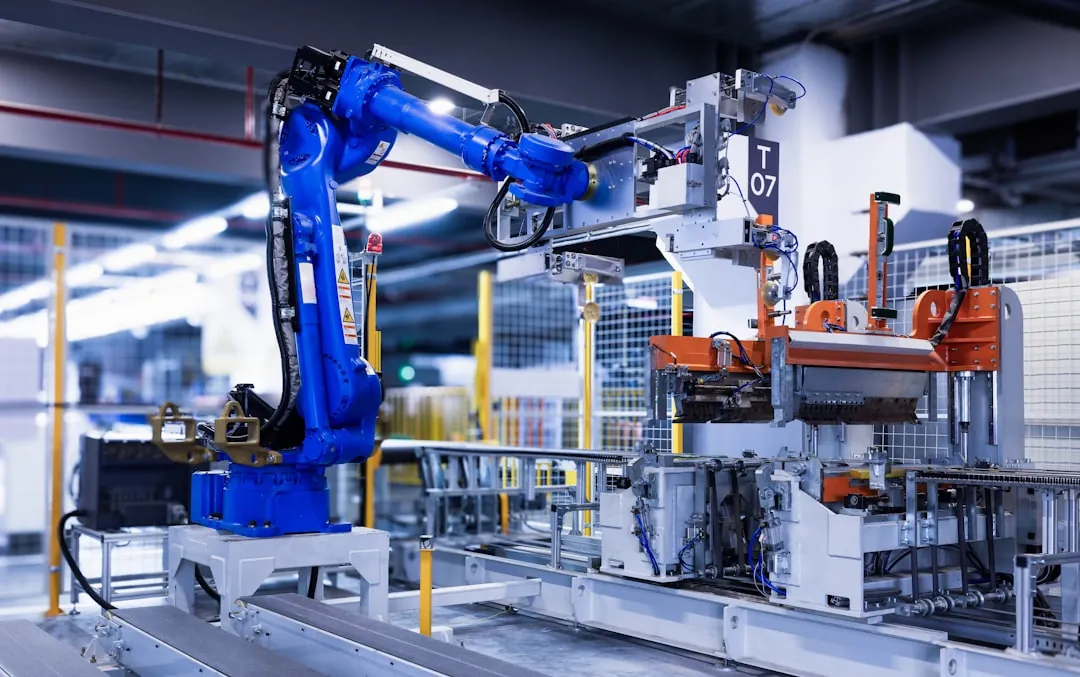
升级前后的数据对比
以一条典型的装配产线为例,引入智能控制与系统集成方案前后的关键指标变化:
- 设备综合效率(OEE):从68%提升至82%
- 换型时间:从45分钟压缩到8分钟
- 非计划停机次数:月均7次降至2次
- 产品不良率:从1.2%下降到0.4%
这些数字背后并不是单一技术的功劳,而是工业自动化架构整体优化后产生的叠加效应。控制层响应更快、数据层信息更透明、执行层动作更精准,三者缺一不可。
设备升级不是一次性的采购行为,而是持续迭代的工程过程。建议企业在规划时,先梳理产线的瓶颈工位和数据断点,再决定智能控制的切入深度。盲目追求全栈智能化,反而容易在集成阶段陷入被动。