工业自动化系统集成:制造企业设备升级中的关键实施路径
在长三角制造业密集区,不少工厂的设备升级项目并非败在单台设备的性能上,而是卡在"设备孤岛"——PLC品牌混杂、协议不互通、产线数据无法汇聚。工业自动化系统集成的价值,恰恰在于把这些散点串成可运行、可维护、可扩展的整体。上海野梁科技在多个产线改造项目中反复验证了一点:设备升级的成功率,很大程度上取决于系统集成方案的前期设计深度。
系统集成的技术底层:从协议打通到控制逻辑重构
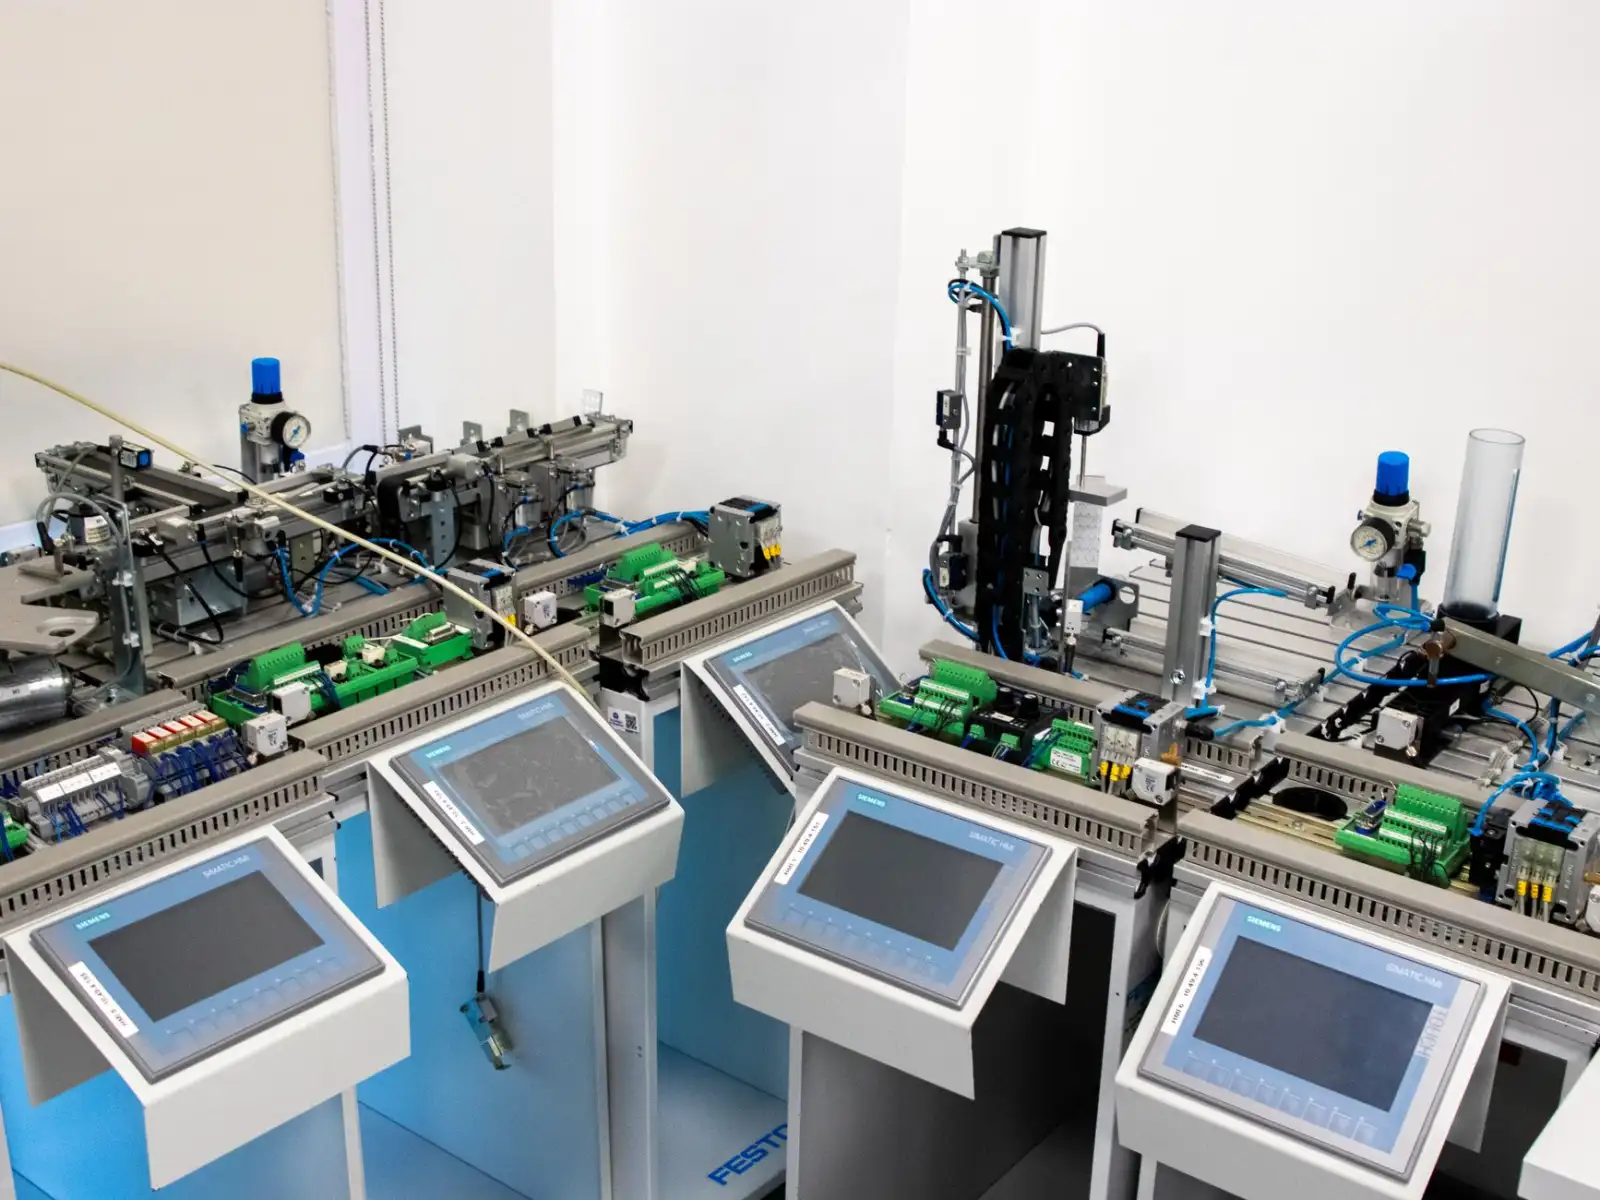
工业自动化的核心不只是"让机器动起来",而是让不同厂商的控制器在同一时序下协同。典型的集成场景中,一台产线可能同时存在西门子S7-1200、三菱FX系列和若干Modbus RTU从站。集成的第一步是通信层归一化:通过Profinet转Modbus网关、OPC UA服务器或边缘采集模块,把异构协议转换为统一数据模型。这一步做不扎实,后续的智能控制策略就无从谈起。
控制层之上是逻辑层。设备升级往往不是简单替换旧PLC,而是借机重构控制架构——把原本集中在一个大型PLC里的逻辑,拆分为"单元控制+产线协调"两层。这种分层的好处在于:单台设备故障不会导致整线停机,调试时也可以按单元独立验证。
实操中容易踩的三个坑
- I/O点位预留不足:改造项目常按现有信号数量配置模块,忽略后续增加传感器或安全回路的余量,导致二次施工成本翻倍。建议数字量I/O预留15%–20%,模拟量通道预留10%。
- 忽视接地与屏蔽:变频器与伺服 drives 增多后,信号干扰导致的误动作频发,根源往往是屏蔽层单端接地不规范。
- 安全回路与控制系统混设计:急停、安全门等安全功能必须独立于普通控制逻辑,符合ISO 13849的PL等级要求,不能图省事直接接入普通I/O。
数据对比:集成前后到底差在哪
以某汽车零部件配套厂的冲压线改造为例,集成前后的关键指标变化具有参考意义:
- 换型调试时间:从平均95分钟降至32分钟(依托配方管理与参数下发)
- 非计划停机频次:月均7.4次降至2.1次(故障诊断与预警介入)
- OEE:由61%提升至78%
- 单班操作人员:从4人减至2.5人(部分工位实现自动上下料联锁)
这些数字背后并非某一项技术的神奇效果,而是智能控制策略、通信架构与机械执行层协同优化的结果。需要提醒的是,集成收益存在边际递减——当OEE超过85%后,继续投入的性价比需要重新评估。
落地路径:先诊断,再分层实施
设备升级项目建议按"现状诊断→架构设计→分单元实施→联调验证"推进。诊断阶段要摸清现有设备的通信能力、备件供应周期和控制逻辑文档完整度;架构设计阶段明确哪些设备保留、哪些替换、数据往哪里汇聚。分单元实施可以降低停产风险,每完成一个单元即做局部验证,最后再整线联调。上海野梁科技在服务客户时通常会在方案中标注每个节点的验收标准和回退方案,避免"改到一半停不下来"的被动局面。
工业自动化系统集成不是一次性工程,而是伴随设备全生命周期的持续优化过程。把通信规范、控制分层和安全设计在前期做对,后续的每一次设备升级都会变得更轻、更快。