制造企业设备升级改造:从单机自动化到智能产线集成的实施路径
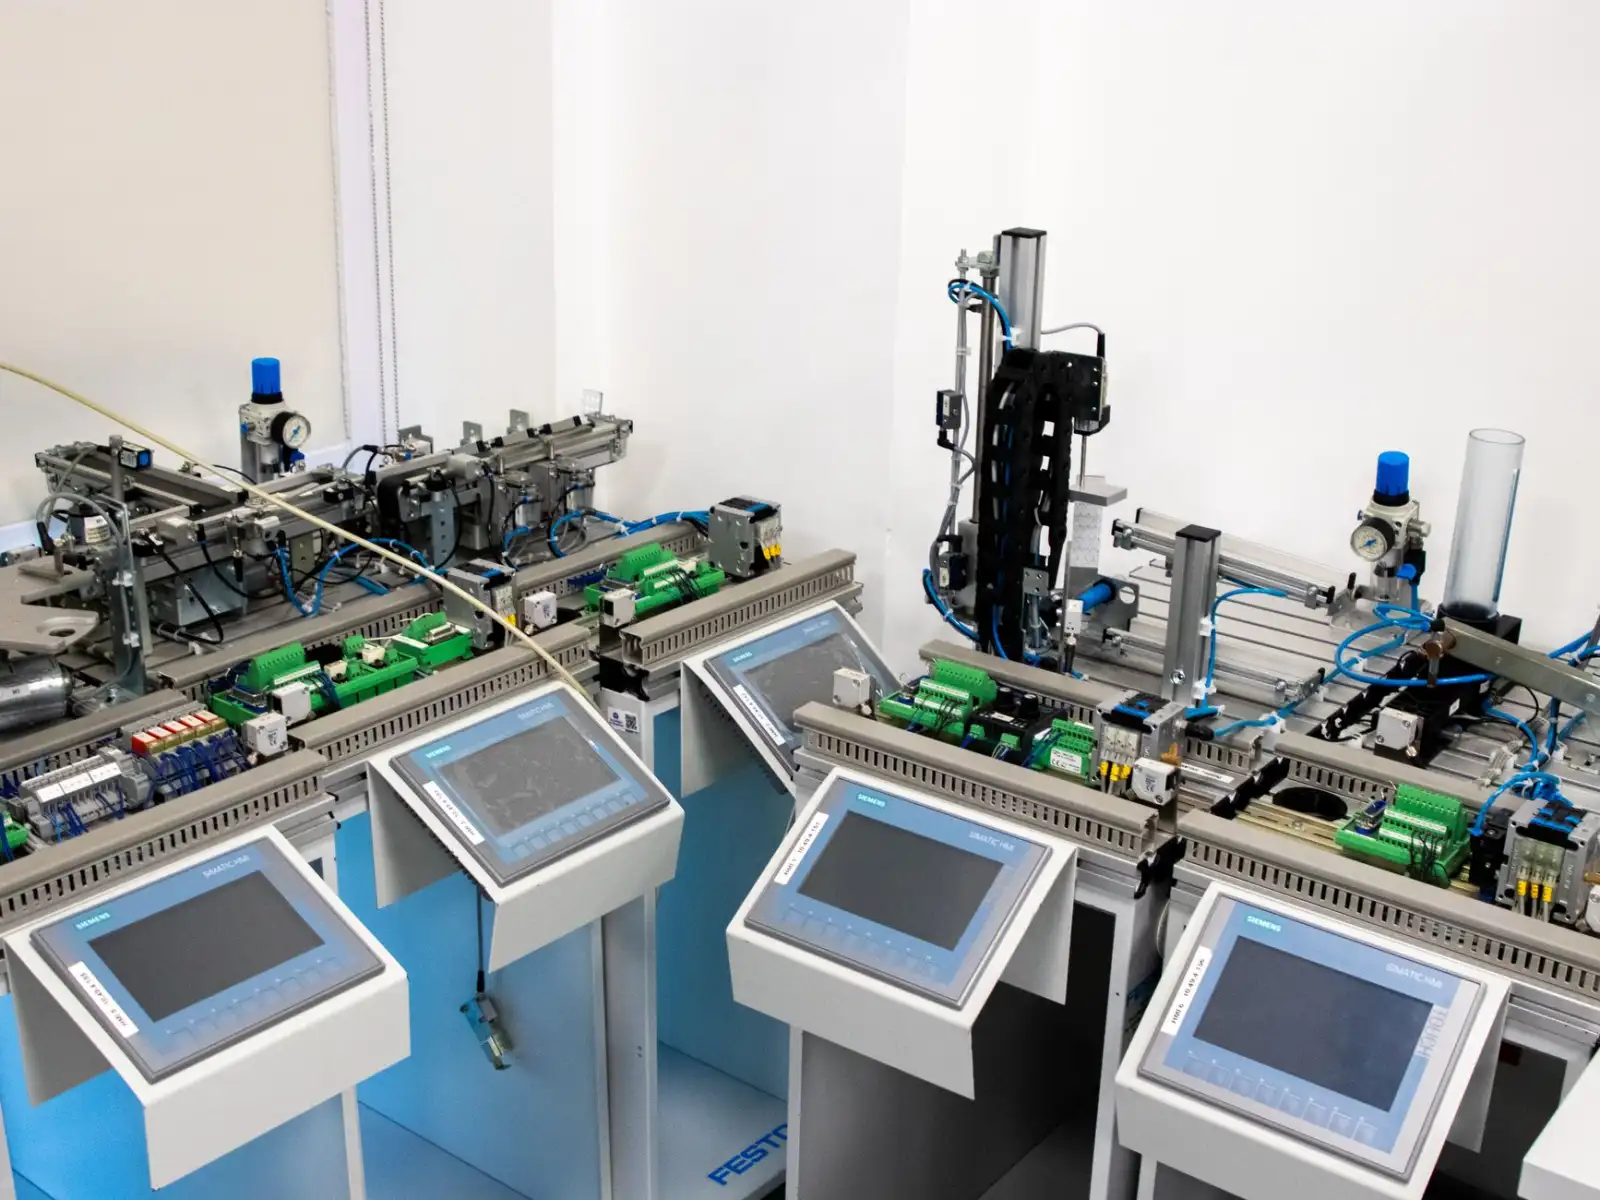
很多制造企业在推进设备升级时,容易陷入「买几台新设备就算升级完成」的误区。实际上,从单机自动化走向智能产线集成,是一次涉及控制架构、数据链路与工艺逻辑的系统性重构。上海野梁科技在多个项目落地中观察到,真正决定升级成败的,往往不是单台设备的性能参数,而是设备之间能否被统一调度、数据能否被有效采集与反馈。
单机自动化与产线集成的本质差异
单机自动化解决的是「一个工位如何自动完成动作」,核心是PLC逻辑控制与本地传感反馈。而智能产线集成解决的是「多个工位如何协同节拍、共享状态」。前者关注I/O点数与单机节拍,后者关注的是工业自动化架构下的通信实时性、任务调度算法以及异常工况下的产线级容错能力。举个具体例子:一台自动锁螺丝机独立运行时节拍为12秒/件,但接入产线后,若上下料缓存区设计不合理,整线节拍可能被拉低至18秒——瓶颈不在设备本身,而在集成逻辑。
分阶段实施的关键步骤
从工程实践看,比较稳妥的路径分为三个阶段:
- 第一阶段:设备层标准化。统一各单机的通信协议(如Modbus TCP、Profinet、EtherCAT),确保每台设备具备可被上位系统读取的状态字与报警字。这一步不做,后续集成就是空中楼阁。
- 第二阶段:控制层集中化。引入SCADA或边缘控制器,将分散的单机控制逻辑上收,实现产线级的智能控制与节拍协调。此时需重点设计缓存区容量与故障降级策略。
- 第三阶段:数据层闭环化。通过MES接口将产线状态、良率、OEE数据回传,形成「采集—分析—参数下发」的闭环,让系统集成真正服务于工艺优化而非仅仅展示。
实施中容易忽略的两个细节
其一是时序一致性。多台设备协同时,若各控制器的时钟未做同步(如未启用PTP或NTP),报警追溯与节拍分析会出现毫秒级偏差,累积后导致误判。其二是安全联锁的跨设备设计。单机急停容易做,但产线级的安全区域划分、光栅与机器人的互锁逻辑,需要在设备升级方案阶段就纳入安全PLC的规划,而非事后补丁。
常见问题:集成后节拍不升反降
这是咨询中出现频率最高的反馈。多数情况源于缓存区容量与上游来料波动不匹配——当上游设备偶发停机30秒,下游若无足够缓存,整线即被拖停。解决办法不是加大缓存了事,而是通过智能控制算法对来料节拍做预测性调度,动态调整各工位的取放优先级。另一类问题是通信负载过高导致响应延迟,通常与未对非关键数据做分级采集有关。
设备升级改造的价值不在于设备的堆叠,而在于让产线具备可观测、可调度、可优化的能力。把通信标准、时序同步与安全联锁这些「看不见的底座」打牢,智能产线集成才能从图纸走进车间,真正转化为节拍与良率的提升。