智能控制在设备升级改造中的应用与产线效能提升路径
日期:2026-10-11
标签:工业自动化,智能控制,设备升级,系统集成
很多制造企业在推进产线改造时,往往把注意力集中在更换伺服电机、加装传感器等硬件层面,却忽略了一个关键问题:设备之间的协同逻辑是否足够聪明。一台性能再好的加工中心,如果上下料节拍与前道工序无法动态匹配,整线OEE仍然会被木桶效应拖累。这正是智能控制在设备升级中需要解决的核心矛盾。
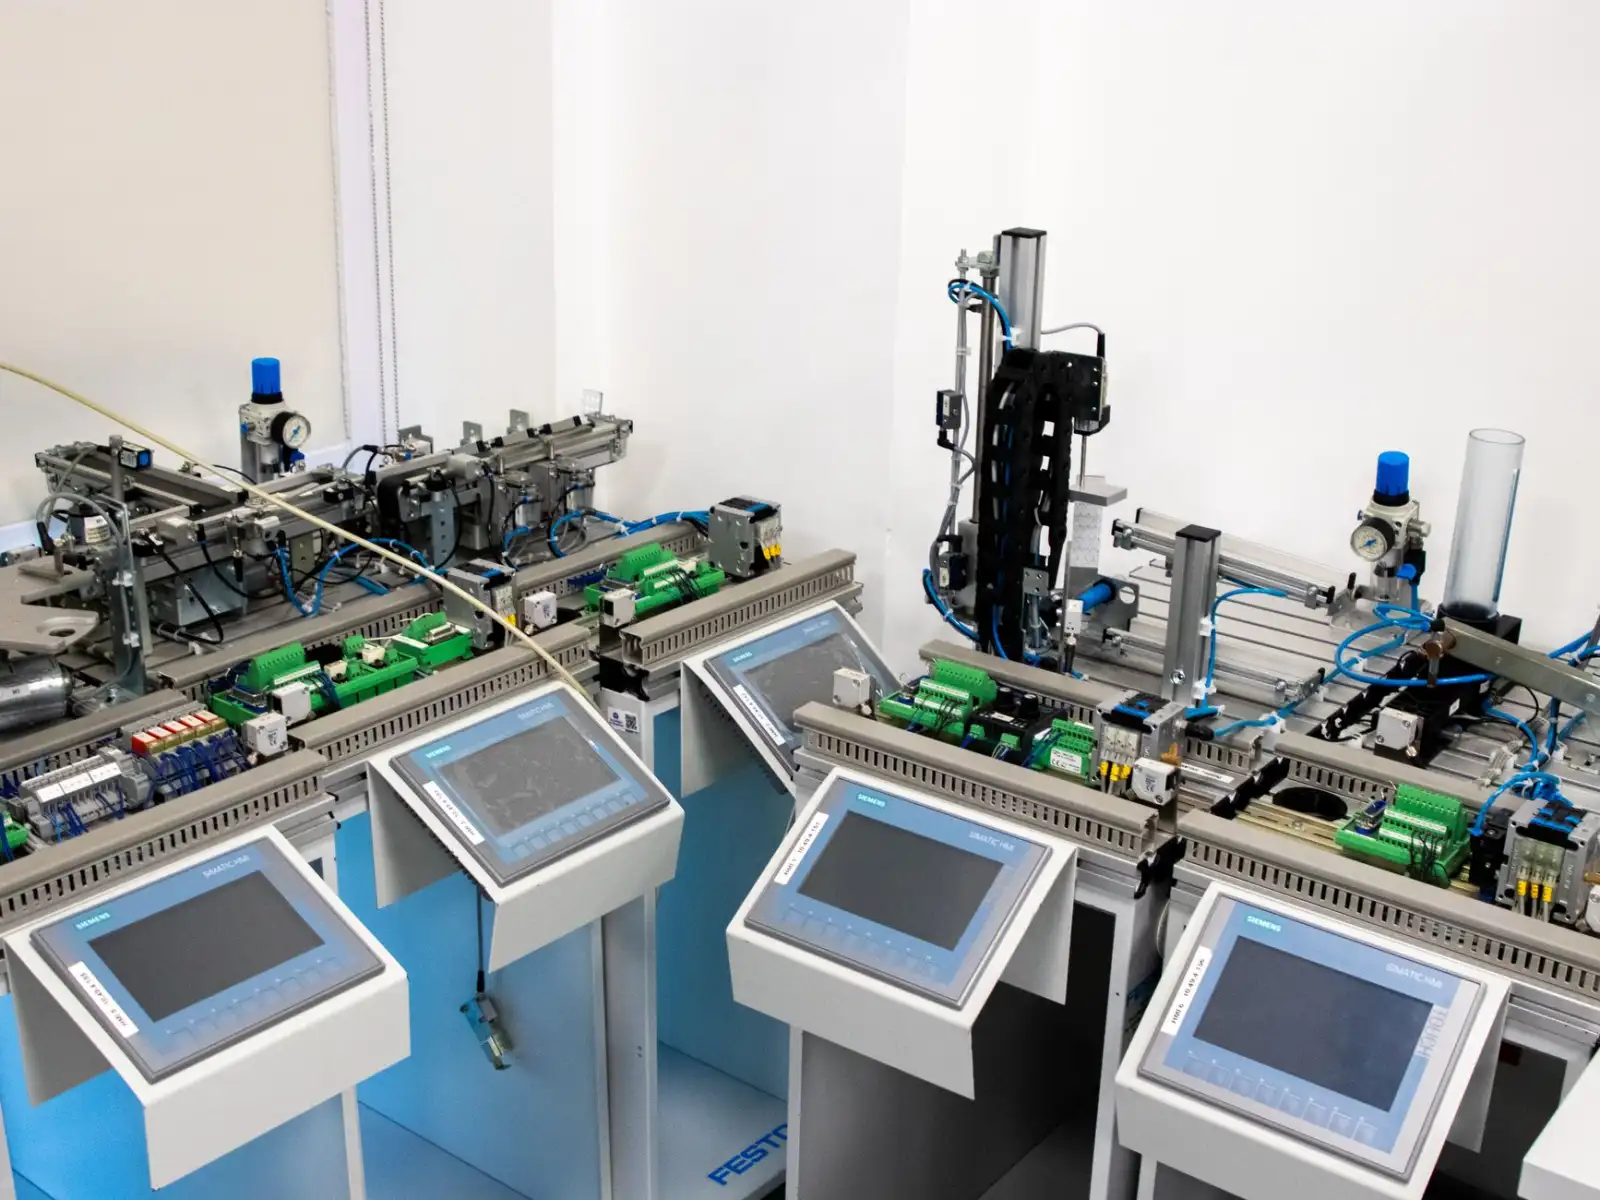
当前行业的主流做法已经从单机PLC逻辑控制,转向基于工业自动化架构的分布式协同控制。产线各工位通过工业以太网(如EtherCAT、Profinet)实现毫秒级同步,边缘控制器在本地完成实时决策,同时将关键工艺参数上传至MES层。这种架构的好处是:当某一工位出现刀具磨损或来料偏差时,控制系统可以自动微调下游节拍,而不是等整线停机报警。
智能控制的核心技术支点
从工程落地角度看,智能控制在设备升级中通常围绕三个层面展开:
- 感知层补偿:利用振动、温度、力矩传感器数据,建立设备健康状态模型,提前修正控制参数。例如主轴热变形补偿,可将加工精度稳定在±5μm以内。
- 控制层自适应:采用模型预测控制(MPC)或模糊PID替代传统固定参数PID,使系统在变负载、变工况下仍保持最优响应。
- 调度层协同:通过系统集成将AGV、机器人、数控机床的调度逻辑统一到同一控制平台,减少等待与空转。
产线效能提升的实践路径
我们在一家汽车零部件企业的改造项目中,遇到过多台老旧加工中心与新增机器人工作站节拍不匹配的问题。最终采用的方案是:在原有PLC基础上增加边缘计算网关,将机器人抓取节拍与机床门开关信号做动态映射,而不是简单按固定时间表运行。改造后换型时间从22分钟压缩到9分钟,设备综合效率提升约14%。
类似的设备升级思路可以归纳为一条可复用的路径:先做产线节拍瓶颈分析,再确定哪些环节需要引入自适应控制,最后通过系统集成把新旧设备纳入统一数据模型。切忌一上来就全面替换,那样投资回报周期往往超出预期。
从趋势看,工业自动化与智能控制的边界正在模糊。过去PLC负责逻辑、PC负责算法,现在软PLC和容器化控制引擎可以在同一硬件上运行。对于计划做产线效能提升的企业,建议优先评估现有设备的信号开放程度——如果连基本的状态字都无法读取,任何智能控制策略都很难落地。先打通数据,再谈算法,这条顺序不能颠倒。