工业自动化系统集成:制造企业设备升级与智能控制的关键路径
日期:2026-10-09
标签:工业自动化,智能控制,设备升级,系统集成
走进长三角任何一家年产值5000万以上的离散制造工厂,你大概率会看到这样的场景:车间里既有服役超过十年的老式PLC控制柜,也有近两年新上的机器人工作站,但两者之间的数据几乎不互通。设备升级做了,智能控制却迟迟落不了地——问题往往不出在单台设备上,而在于系统集成这一层没有打通。
为什么单点升级解决不了整体效率问题
很多制造企业在推进工业自动化时,习惯按工序逐台替换设备。这种做法在短期内能看到单机效率提升,但很快会遇到瓶颈:新旧设备通信协议不统一(Modbus RTU与Profinet共存)、数据采集口径不一致、MES系统无法获取完整的产线状态。结果就是一台台"自动化孤岛",整体OEE提升幅度远低于预期。
根本原因在于,设备升级本质上是硬件替换问题,而产线效率是系统问题。没有统一的控制层和数据层架构,单台设备的性能优势无法传导到整线。
系统集成的三个技术层次
从工程实践角度,工业自动化系统集成通常分为三个层次,每个层次解决不同的问题:
- 现场层集成:统一通信协议,通过网关或协议转换模块将不同品牌PLC、变频器、伺服驱动器接入同一网络。常见做法是采用OPC UA作为中间层协议,屏蔽底层差异。
- 控制层集成:将产线各工位的逻辑控制、运动控制、安全控制整合到统一的控制架构中。这里的关键是确定哪些逻辑放在PLC、哪些放在边缘控制器、哪些上移到SCADA。
- 信息层集成:打通控制层与MES/ERP的数据通道,实现工单下发、质量追溯、设备状态监控的闭环。
三个层次不是必须依次完成,但跳过现场层直接做信息层集成,几乎一定会返工。
一个常见的集成误区
不少集成方案在控制层追求"大一统",把所有逻辑塞进一台大型PLC。这在产线柔性要求不高的场景下可行,但一旦需要频繁换型或扩展工位,集中式架构的修改成本会急剧上升。目前更务实的做法是分布式控制+集中式管理:各工位用独立控制器保证实时性,通过工业以太网向上汇聚数据,由SCADA或边缘平台做统一调度。
设备升级中智能控制的落地建议
对于正在规划设备升级的制造企业,以下几点值得在方案阶段就明确:
- 先定通信标准,再选设备。新采购设备必须支持工厂既定的工业以太网协议,避免后期加装网关带来的额外成本和延迟。
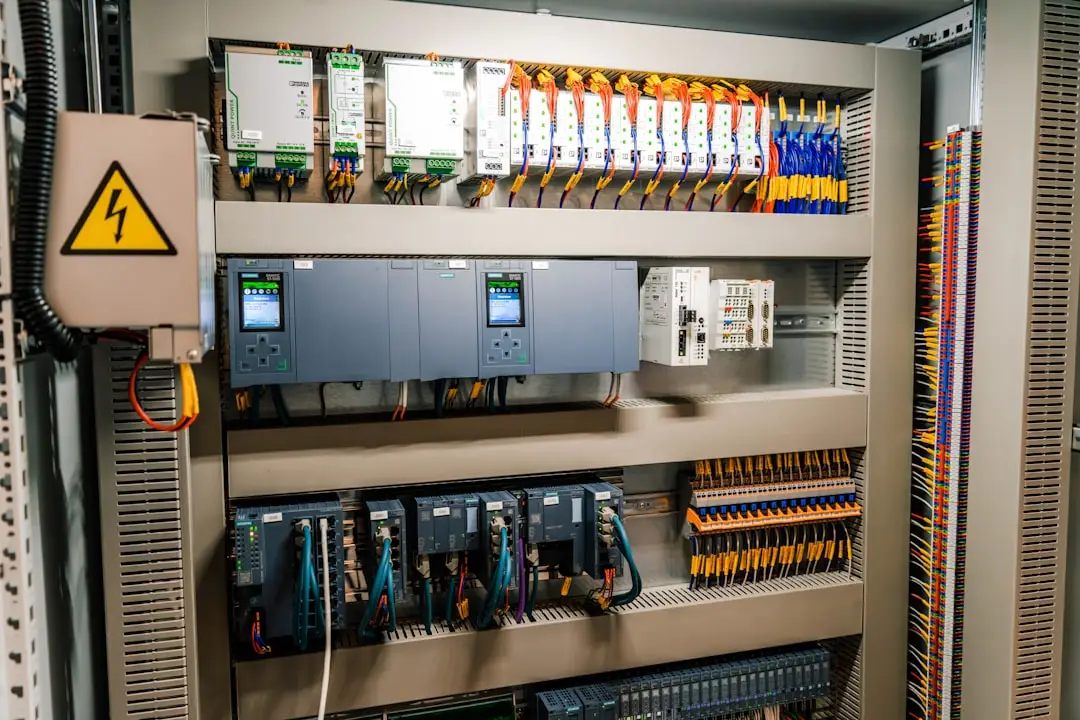
- 预留数据接口。即使当前不需要远程监控,也应在控制柜中预留边缘计算网关的安装位置和网络端口。
- 分阶段验证。先在一条产线或一个工段完成系统集成验证,确认节拍、良率和数据完整性达标后再复制推广。
- 重视控制逻辑的文档化。集成后的逻辑关系如果只存在于工程师的电脑里,后续维护和二次升级会非常被动。
智能控制的价值不在于用了多先进的算法,而在于控制层能否稳定获取全量数据、能否快速响应工艺变化。把系统集成的基础打牢,设备升级的投入才能真正转化为产线竞争力。