工厂设备升级改造中系统集成的常见问题与应对策略
日期:2026-10-03
标签:工业自动化,智能控制,设备升级,系统集成
在制造业转型的大背景下,工厂设备升级已不再是简单的"换新",而是一项涉及工业自动化、智能控制与系统集成的复杂工程。许多企业在推进产线改造时,往往低估了系统集成的难度,导致项目延期、预算超支甚至停产损失。上海野梁科技在多年服务汽车零部件、3C电子及新能源客户的实践中,梳理出以下几类高频问题与应对思路。
一、协议不互通:数据孤岛拖慢智能控制落地
老旧设备常采用Modbus RTU、Profibus等早期协议,而新引入的机器人、视觉系统多走EtherCAT或Profinet。协议转换网关选型不当,会让智能控制指令延迟从毫秒级劣化到百毫秒级,直接影响节拍。建议在方案设计阶段就完成全链路通信负载测算,预留20%以上的带宽冗余。
另一个隐蔽问题是设备时钟不同步。多台PLC与上位机时间偏差超过500ms时,故障追溯几乎无法进行。部署NTP或PTP对时服务是低成本且高回报的举措。
二、旧设备接口改造:别让"能读不能控"成为瓶颈
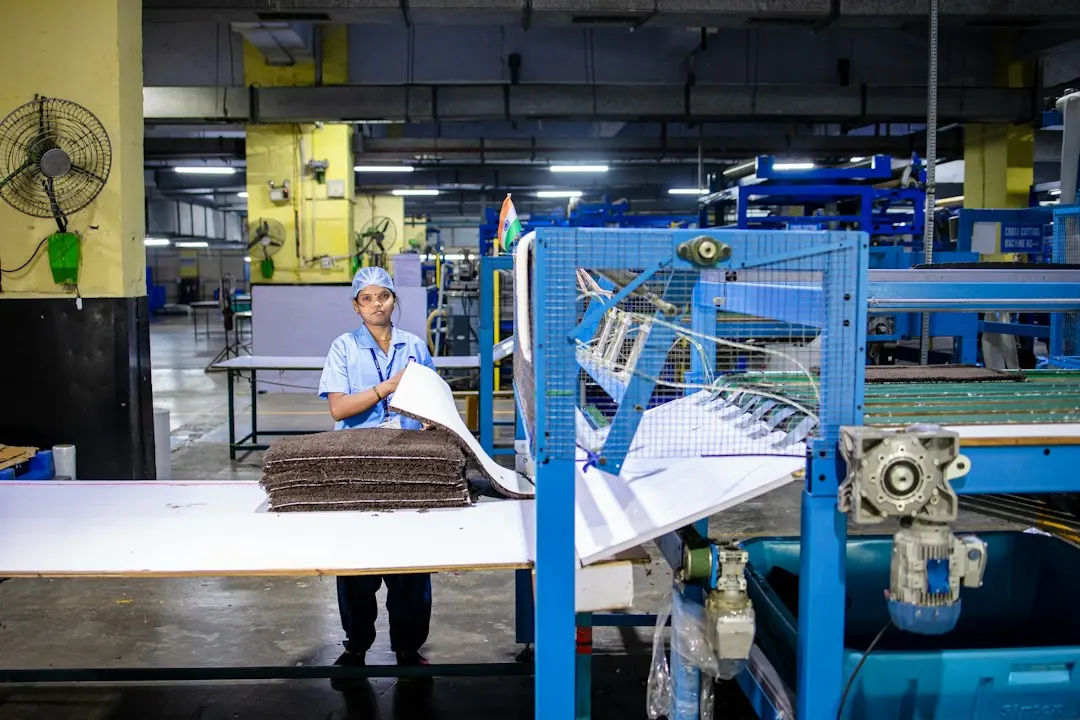
很多工厂的折弯机、注塑机只有本地HMI,没有开放数据接口。强行加装传感器采集电流、温度信号,只能实现"监测",无法做到工业自动化闭环。此时需要评估是否通过更换控制器或加装IO模块来获得控制权。
- 成本对比:更换整机控制器约8-15万元,加装外挂IO模块约2-4万元,但后者可能牺牲部分实时性。
- 建议:对节拍要求低于200ms的设备,优先考虑外挂方案;高速产线则建议直接更换控制器。
三、系统集成中的电气与安全连锁
新老设备共用配电柜时,接地方式不一致会引入共模干扰,导致模拟量信号跳变。安全回路方面,旧设备多为继电器硬线,新系统走安全PLC,两者混用时必须做安全等级评估(PLd与PLc不可简单并联)。
上海野梁科技在某新能源电池产线项目中,通过统一接地铜排、增加隔离变压器,将信号跳变率从每周3-5次降至每月不足1次。
设备升级不是一次性买卖,系统集成质量决定了设备升级后的实际OEE。建议企业建立三项机制:集成商与设备原厂联合调试制度、72小时满负荷试运行验收标准、以及至少6个月的通信与安全回路巡检计划。把集成问题前置解决,才能让工业自动化投入真正转化为产能与良率。