工业自动化系统集成如何推动制造企业产线效率提升——行业实践解析
日期:2026-09-22
标签:工业自动化,智能控制,设备升级,系统集成
在长三角走访制造企业时,一个现象反复出现:同一批设备,有的工厂OEE稳定在75%以上,有的却长期徘徊在50%出头。差距往往不在单机性能,而在于产线各环节是否被系统集成真正打通。上海野梁科技在多个汽车零部件、3C电子装配项目中观察到,工业自动化的价值释放,越来越依赖跨层级的控制协同与数据贯通。
单机自动化≠产线效率
不少企业完成了单工位设备升级——比如换上一台高速贴片机或六轴机器人,但整线节拍反而被上下料、缓存、检测环节拖住。原因在于:设备之间缺乏统一的节拍协商机制,PLC各自为战,MES下发工单后无法动态调整。一条12工位的装配线,若其中3个工位存在3~5秒的等待浪费,日产能损失可达12%以上。
系统集成的三个技术支点
真正推动产线效率提升的系统集成,通常落在以下层面:
- 控制层融合:通过Profinet/EtherCAT等实时总线,将PLC、运动控制器、机器人控制器纳入统一时钟域,减少握手延迟。某锂电PACK线改造后,通信周期从8ms压缩至2ms,整线节拍缩短9%。
- 智能控制策略:引入基于状态机的动态调度算法,根据上游来料节奏自动调整下游工位速度,而非固定节拍硬跑。
- 数据闭环:边缘网关采集设备OEE、报警、能耗数据,回传MES/SCADA,让工艺工程师能定位到具体工位的微停原因。
这三者缺一不可。只做数据采集不做控制联动,等于“看得见管不着”;只做控制不做数据闭环,优化就没有依据。
对比:改造深度决定效率天花板
我们对比过两类项目:A类仅做设备升级与局部联锁,B类做全栈工业自动化集成。A类通常能拿到5%~8%的效率提升,但3个月后遇到瓶颈;B类在6个月内可实现15%~22%的OEE提升,且换型时间缩短30%以上。差异来自B类打通了智能控制与生产计划层的接口,支持混线生产时的动态排程。
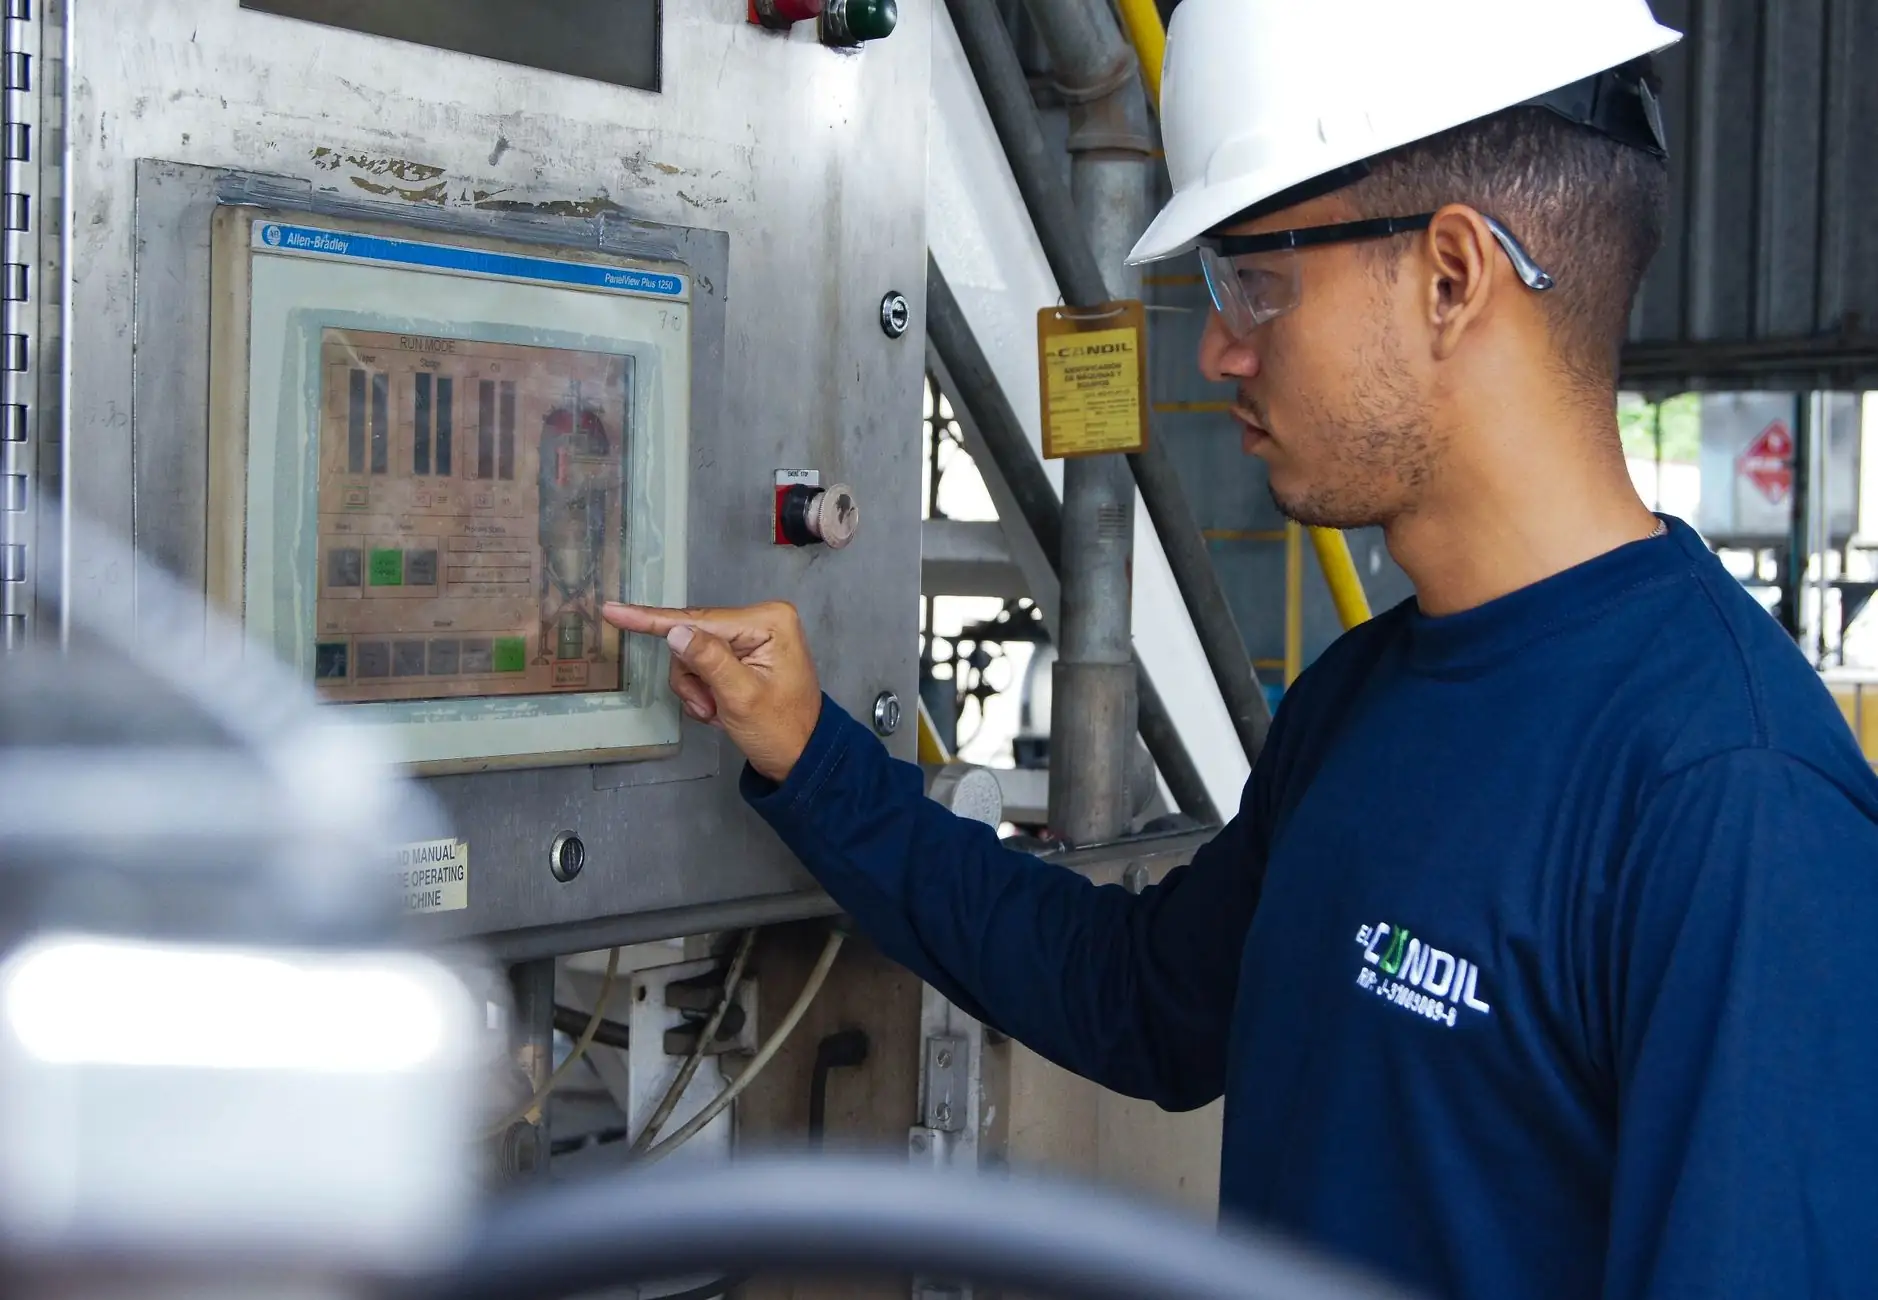
给制造企业的落地建议:先做产线节拍瓶颈分析,锁定2~3个关键工位做控制级集成试点;同时确保网络架构支持TSN或至少千兆冗余环网;最后把KPI从“设备利用率”转向“整线OEE”。上海野梁科技在实施中常建议客户以周为单位迭代控制逻辑,避免一次性大改带来的停产风险。
产线效率的提升从来不是买更快的机器,而是让机器之间学会“对话”。