工业自动化系统集成如何推动产线效率与质量控制双提升
在长三角制造业升级的浪潮中,很多工厂管理者发现一个共性难题:产线单机设备明明不差,但整体效率始终卡在瓶颈,质量波动也居高不下。这背后往往不是设备本身的问题,而是系统集成能力的缺失——设备之间各自为政,数据不通、节拍不齐、异常无法联动响应。上海野梁科技有限公司在多个自动化改造项目中观察到,真正推动产线效率与质量双提升的关键,在于把工业自动化从单机思维升级为系统级协同。
从"单机自动化"到"系统级协同"的控制逻辑
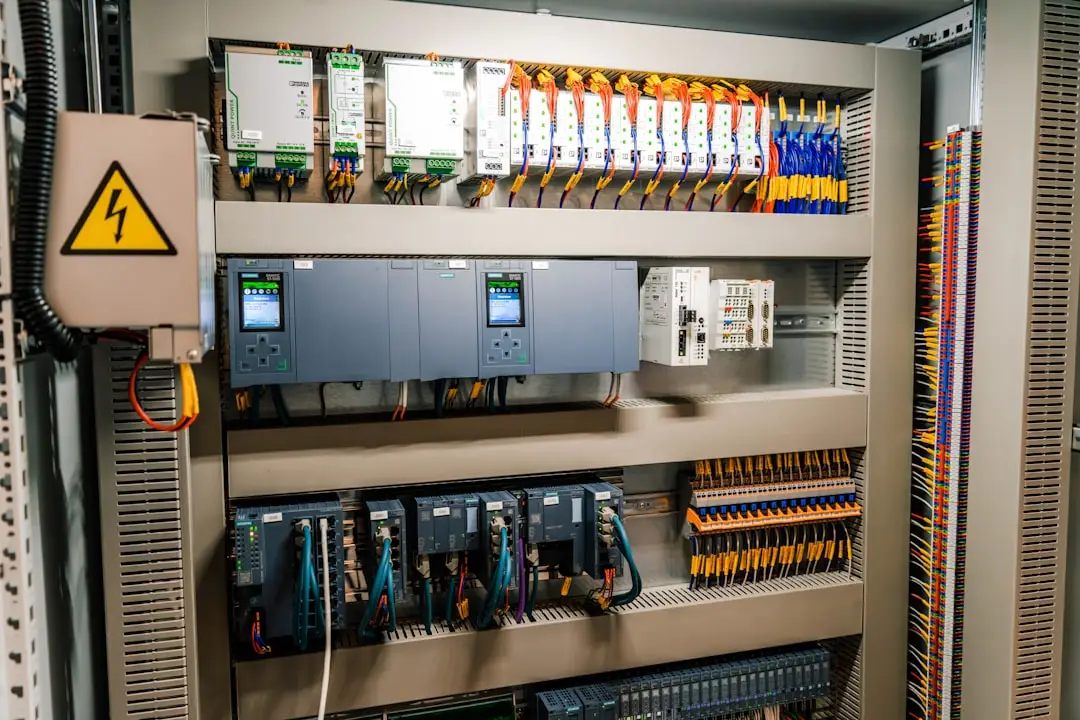
传统产线改造常陷入一个误区:采购高速贴片机、六轴机器人、视觉检测仪等单机性能优异的设备,却忽略设备间的信息流与物料流协同。智能控制系统的核心作用,是建立统一的时钟基准与数据总线,让PLC、运动控制器、视觉系统、MES之间实现毫秒级同步。
具体而言,系统集成需要打通三个层面:
- 控制层:通过EtherCAT或Profinet总线,将多轴运动控制周期压缩至1ms以内,消除节拍等待
- 信息层:OPC UA协议统一设备数据格式,实时采集扭矩、温度、视觉判定结果
- 决策层:MES根据实时良率动态调整工艺参数,实现闭环反馈
设备升级中的关键工艺:同步与反馈
以某汽车零部件客户的装配线为例,原有产线由6台独立设备组成,中间靠人工转运。引入系统集成方案后,我们采用分布式时钟同步技术,将各工位的动作时序偏差控制在±0.5ms内。当视觉检测工位发现尺寸超差时,系统会在200ms内自动调整前道压装工位的压力参数,而非等到批次结束才人工干预。
这种设备升级不是简单替换硬件,而是重构控制逻辑。实践中建议按以下优先级推进:
- 先做设备通信接口普查,确认是否支持标准工业协议
- 再部署边缘网关,实现老设备的数据采集与协议转换
- 最后上线智能控制算法,逐步从开环走向闭环
数据对比能说明问题:改造前该产线OEE为62%,质量直通率91.3%;集成改造后OEE提升至81%,直通率达到97.6%。更关键的是,异常响应时间从平均4.2分钟缩短到18秒。
落地建议与趋势判断
对于计划推进自动化升级的工厂,不必追求一步到位的"黑灯工厂"。从一条产线的系统集成试点开始,验证控制逻辑与数据闭环的有效性,再横向复制。当前工业自动化正从"设备自动化"向"决策智能化"演进,边缘计算与AI推理的融合,让智能控制不再依赖云端,而是在产线侧实时完成质量预测与参数调优。
上海野梁科技有限公司在多个行业项目中验证:系统集成的价值不在于堆砌最贵的设备,而在于让每一台设备在正确的时间做正确的事。这才是效率与质量同步提升的底层逻辑。