工业自动化系统集成如何推动制造企业产线效率提升
很多制造企业在推进产线改造时会遇到一个尴尬局面:单台设备的自动化程度已经不低,但整线OEE(设备综合效率)始终卡在65%以下。问题往往不出在某一台机器上,而是出在设备之间的信息孤岛和逻辑断层。工业自动化系统集成要解决的,正是这个层面的问题。
产线效率的瓶颈到底在哪
根据对长三角地区离散制造企业的调研,产线效率损失通常集中在三个环节:换型停机时间过长、工序间在制品积压、设备故障响应滞后。这三个问题的共同特征是——它们都不是单台设备能独立解决的。PLC控制各自为政,MES系统拿不到实时工况数据,视觉检测和运动控制之间缺乏同步机制,最终导致整线节拍被最慢的环节拖住。
系统集成的核心技术逻辑
工业自动化系统集成的本质,是打通从现场层到管理层的数据链路和控制逻辑。在架构上通常分为三层:
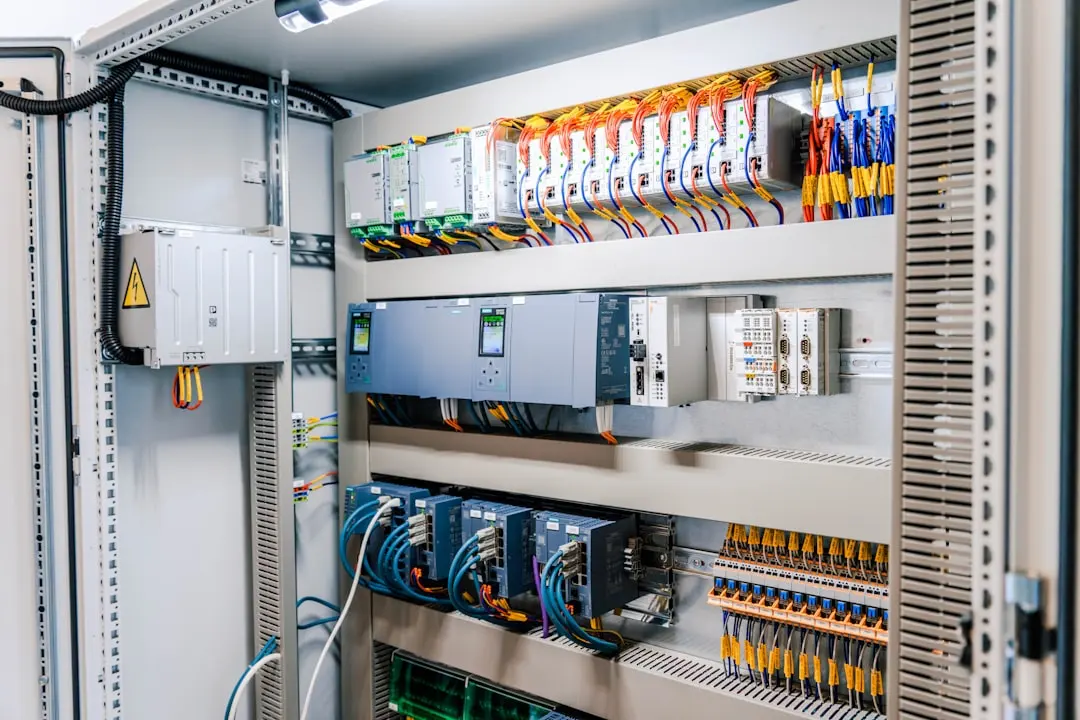
- 现场控制层:以PLC、运动控制器、机器人控制器为核心,通过EtherCAT、Profinet等实时总线实现毫秒级同步
- 数据采集层:利用边缘网关采集设备状态、工艺参数、能耗数据,完成协议转换和预处理
- 管理决策层:MES/SCADA系统基于实时数据进行排产优化、质量追溯和预测性维护
其中,智能控制算法的引入是关键变量。以注塑行业为例,通过将模内压力传感器数据实时反馈至控制器,配合自适应PID算法调整保压曲线,单模周期可缩短8%~12%,同时降低废品率。这类优化在单机层面很难实现,必须依赖系统级的信号贯通。
落地实践中的几个关键动作
系统集成项目的成功率,很大程度上取决于前期诊断的深度。以下是经过验证的实践路径:
- 产线节拍建模:先测出每道工序的实际循环时间、换型时间和故障间隔,找出约束瓶颈(TOC),而非盲目推进设备升级
- 接口标准化:统一OPC UA或MQTT通信协议,避免后期每接入一台新设备就要重写驱动
- 分阶段验证:先在单工位跑通闭环控制逻辑,再逐步扩展至整线,降低集成风险
- 数据闭环:将OEE、良率、能耗等KPI接入看板,让改善效果可量化、可追溯
值得强调的是,设备升级并不等同于推倒重来。大量存量设备通过加装传感器、更换支持总线通信的变频器和伺服驱动器,就能纳入集成体系,投资回报周期通常控制在12~18个月。
从单线集成到工厂级协同
当系统集成从单条产线扩展到多产线、多车间时,价值会进一步放大。产线之间的排产协同、公用工程(压缩空气、冷却水、电力)的联动调度、跨工序的质量追溯——这些场景要求系统具备更强的数据吞吐和实时决策能力。边缘计算+云平台的混合架构正在成为主流选择:时延敏感的控制逻辑留在边缘侧,全局优化和模型训练放在云端。
对于正在规划智能化改造的制造企业,建议从一条瓶颈产线入手,以工业自动化系统集成为抓手,逐步构建可复制的技术方案。上海野梁科技有限公司在智能控制与系统集成领域持续深耕,为制造企业提供从诊断、设计到实施的全链路技术支持。