工业自动化系统集成如何提升产线效率——上海野梁科技实践解析
在长三角制造业密集区,一条典型装配产线的OEE(设备综合效率)往往卡在65%—72%之间,瓶颈很少来自单一设备本身,而是PLC、伺服、传感层与MES之间的信息断层。上海野梁科技在多个汽车零部件与3C电子项目中反复验证:工业自动化的价值不在于堆砌硬件,而在于通过系统集成把控制逻辑、数据流与工艺节拍真正打通。本文从技术原理到落地方法,拆解产线效率提升的关键路径。
效率损耗到底出在哪:从控制层看三个断点
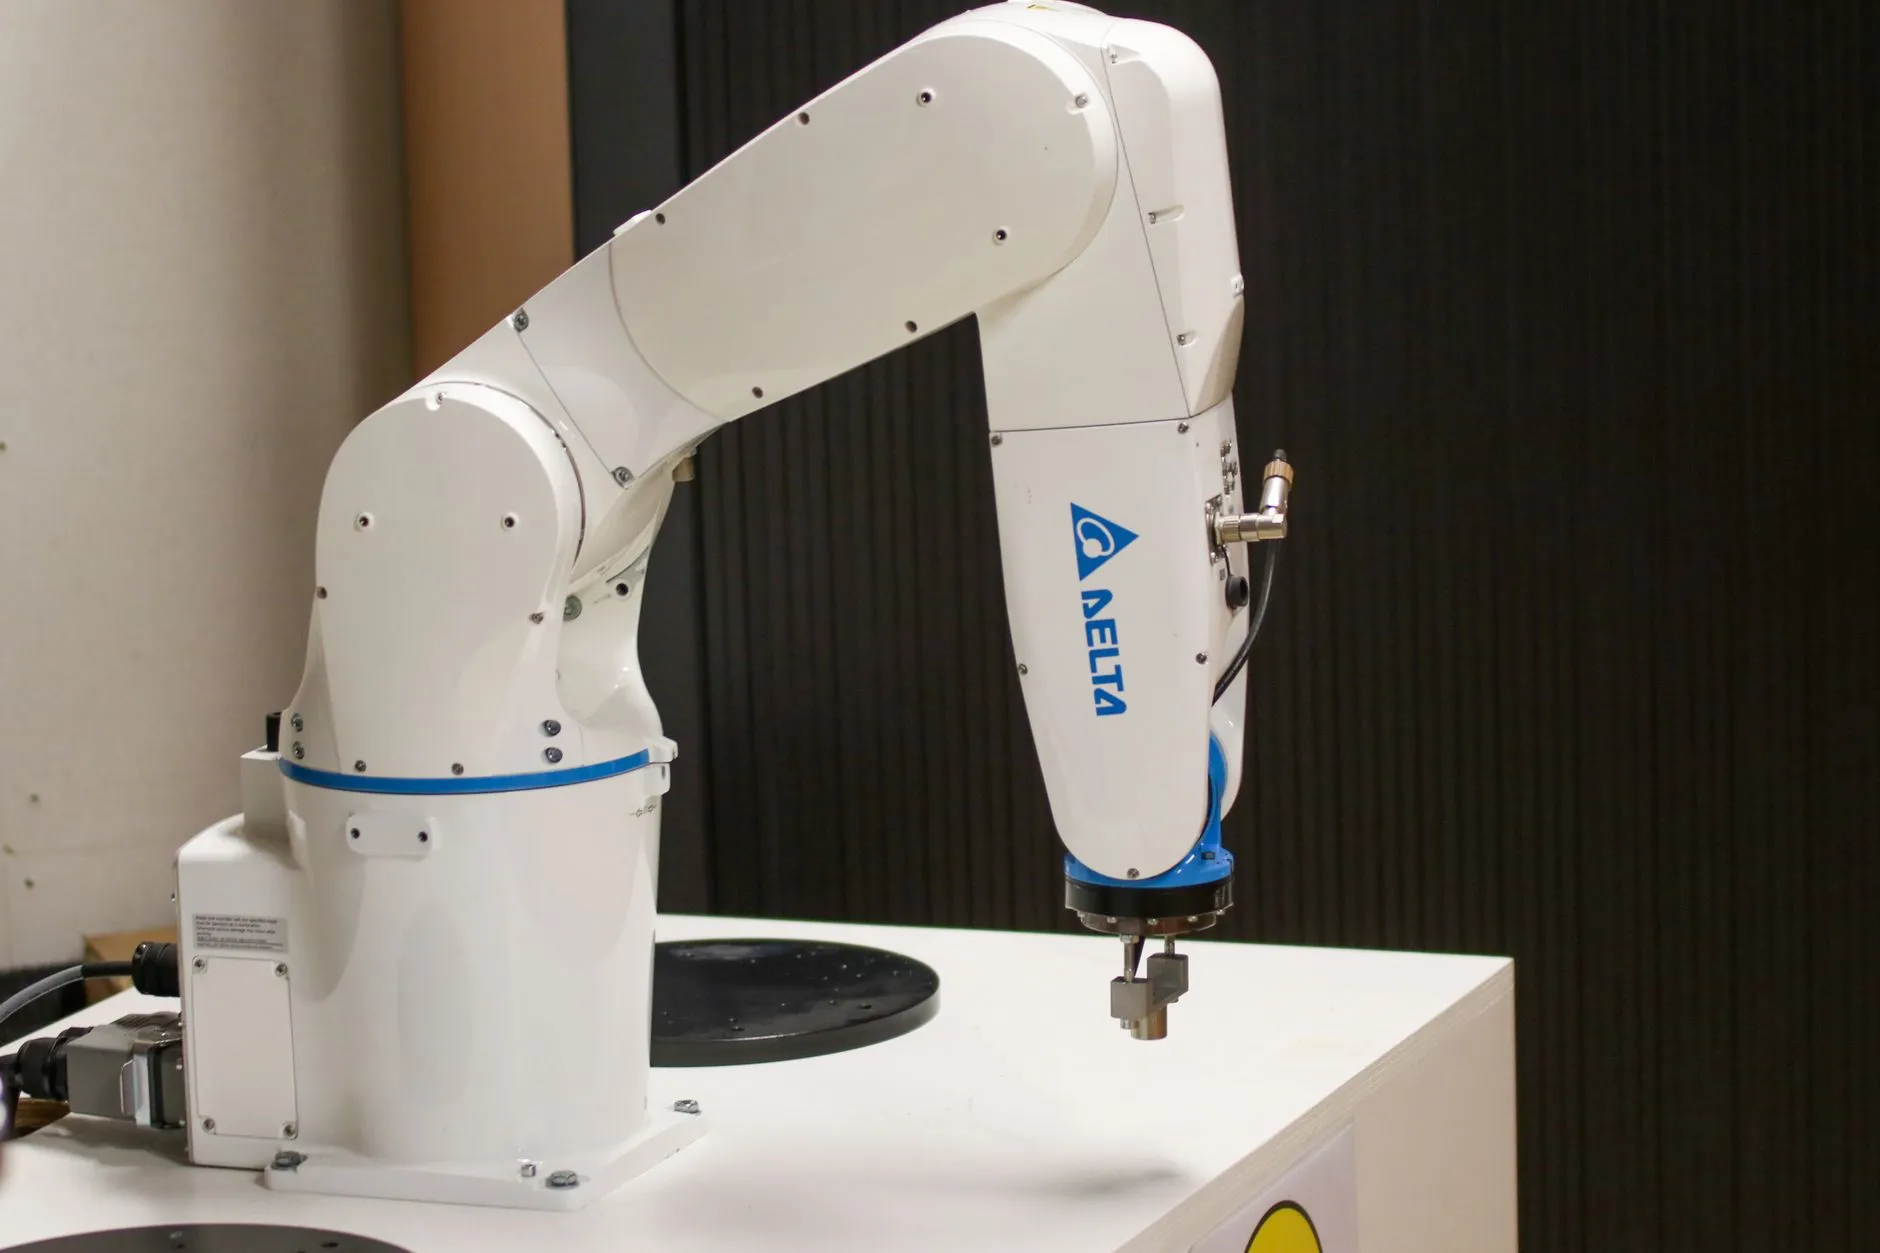
多数工厂的设备升级停留在"换新机"层面,但新设备独立运行时节拍达标,联线后却出现等待与堵塞。根源通常有三处:一是PLC扫描周期与上位调度不同步,导致工位间握手信号延迟100—300ms;二是伺服轴的回零与换型逻辑未与配方系统绑定,换型停机时间居高不下;三是传感数据只进本地HMI,未回传至中央数据库,故障只能事后排查。系统集成的第一步,是把这些断点用统一的通信协议(如Profinet、EtherCAT)和标准化数据接口收敛。
智能控制如何介入:从"能跑"到"跑得稳"
智能控制在这里不是抽象概念,而是具体的算法部署。以野梁科技在某电子组装线的实践为例,做法包括:
- 节拍自适应:采集各工位实际循环时间,用滑动窗口算法动态调整上游放料频率,减少缓冲区堆积;
- 预测性维护:对伺服电机的电流谐波与温升做趋势建模,提前48小时预警轴承磨损;
- 换型参数一键下发:将工艺配方与伺服位置表绑定,换型时间从平均22分钟压缩至6分钟以内。
这些动作依赖系统集成把控制层与数据层连接起来,单靠一台智能仪表无法实现。
实操方法:集成项目的四个关键动作
落地层面,野梁科技通常按以下顺序推进,避免"先买设备再想集成"的倒置:
- 工艺节拍测绘:用时间研究法记录每个动作单元的实际耗时,识别真正的瓶颈工位;
- 通信架构设计:确定现场总线层级与数据采集频率,明确哪些信号走实时通道、哪些走批量上传;
- 控制逻辑重构:把换型、报警、互锁逻辑从分散的梯形图整合为结构化模块,便于后期维护;
- 数据闭环验证:上线后连续两周对比OEE曲线,用数据确认工业自动化改造的实际收益。
数据对比:集成前后的效率变化
以野梁科技参与的一条汽车传感器装配线为例,改造前后的关键指标对比如下:产线OEE由68.4%提升至81.7%;平均换型时间从24分钟降至7分钟;非计划停机月均时长由11.2小时下降至3.6小时;单位产品能耗下降约9%。这些数字的背后,是设备升级与智能控制协同作用的结果,而非某一台设备的单独贡献。值得注意的是,改造投入的回收周期普遍在14—20个月之间,具体取决于原有设备的可复用程度。
产线效率的提升从来不是一次性的设备采购行为,而是控制逻辑、数据架构与工艺理解三者持续对齐的过程。上海野梁科技在工业自动化与系统集成项目中积累的经验表明:先把通信与数据链路理顺,再谈智能算法,往往比反过来更省钱也更可靠。对于正在规划设备升级的制造企业,建议从节拍测绘入手,用真实数据定位瓶颈,再决定集成方案的范围与优先级。