制造企业产线自动化升级如何规划系统集成方案
很多制造企业在推进产线改造时,容易陷入"先买设备再想怎么连"的误区——单机自动化程度不低,但设备之间彼此孤立,数据上不来,换型效率上不去,最终产线整体OEE提升有限。问题的根源往往不在硬件本身,而在于系统集成方案缺乏前期规划。一套可落地的集成方案,需要在设备选型之前就明确控制架构、通信协议与数据流向。
集成方案的核心:控制层级与通信架构
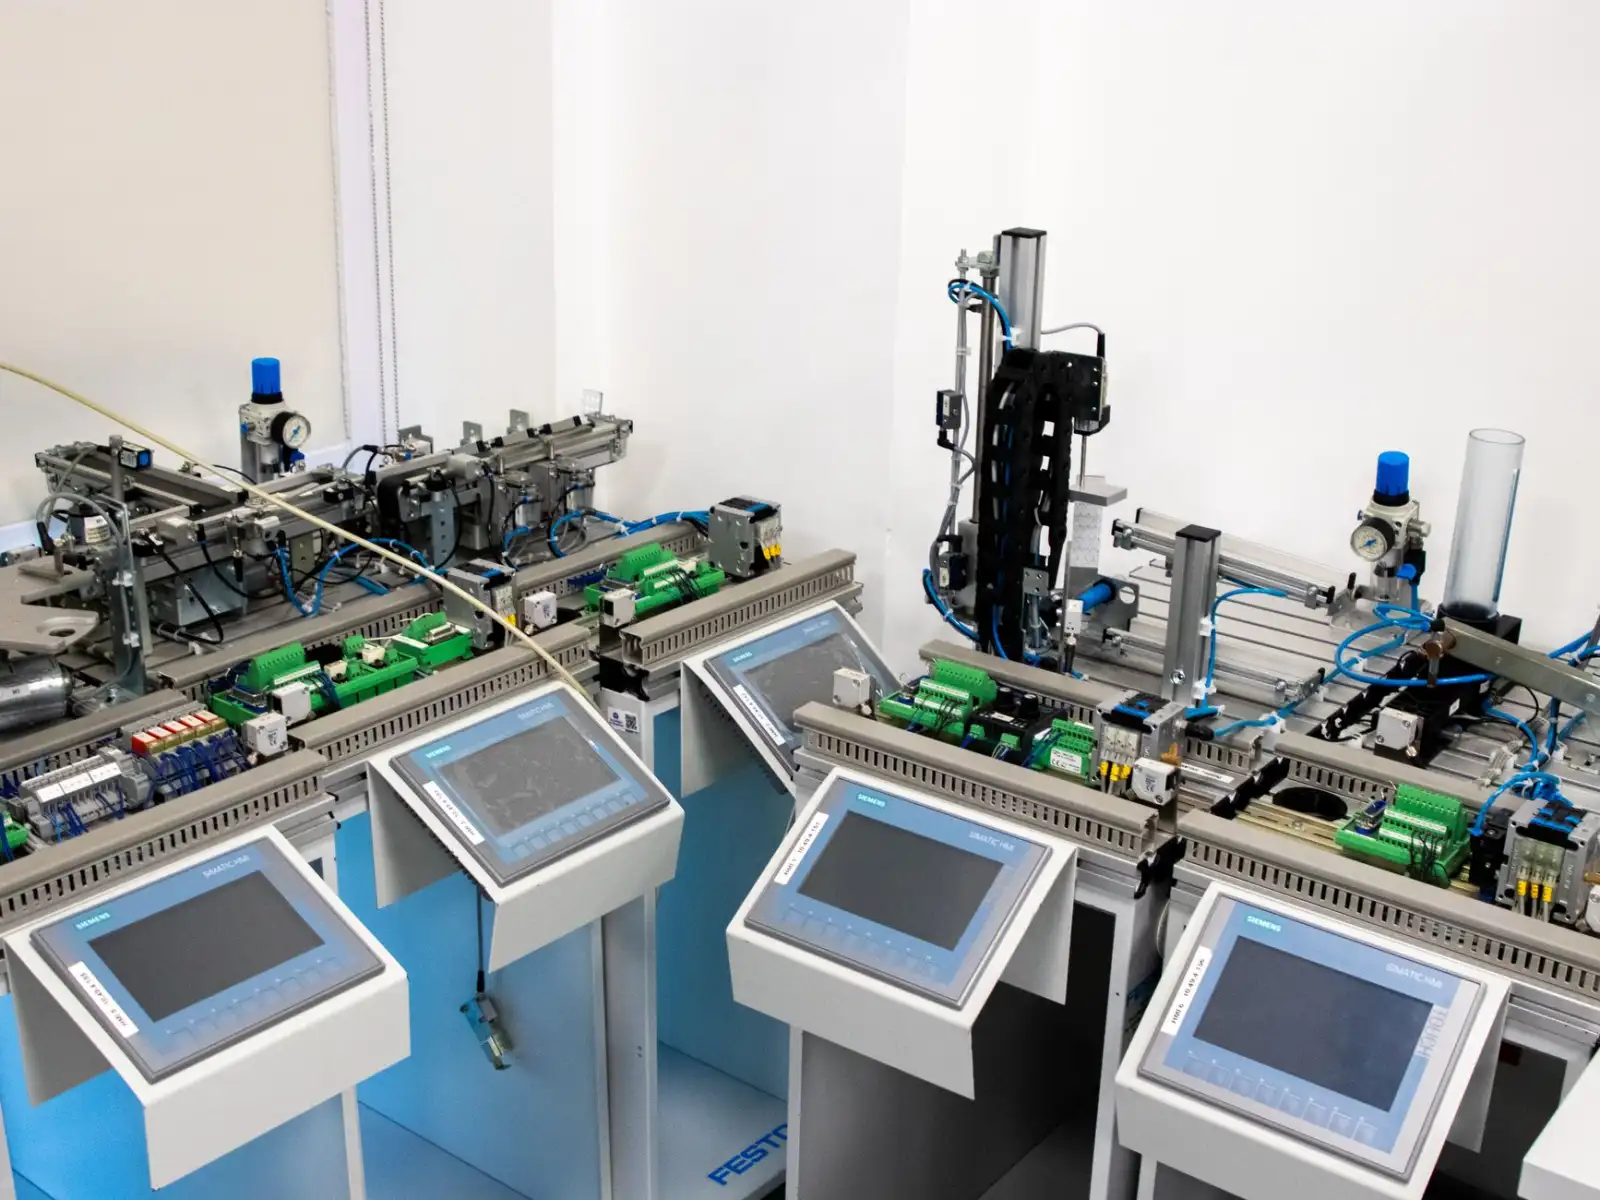
产线系统集成的本质是打通三层结构:现场设备层(传感器、驱动器、执行机构)、控制层(PLC、运动控制器、机器人控制器)与信息层(SCADA、MES)。规划时需先确定控制架构是集中式还是分布式。对于工位分散、节拍差异大的产线,分布式控制配合现场总线更灵活;对于工艺连贯性强的流程段,集中式PLC方案在响应确定性上更有优势。
通信协议的选择同样关键。Profinet、EtherCAT、Modbus TCP各有适用场景,混用协议时需通过网关做协议转换,这会引入额外延迟。建议在方案阶段就绘制完整的网络拓扑图,标注每个节点的实时性要求,避免后期因工业自动化设备品牌混杂而反复调试。
实操方法:从工艺节拍到集成粒度
规划时可按以下步骤推进:
- 梳理产品族与换型频次,确定柔性化程度需求
- 按节拍分解工序,识别瓶颈工位与缓冲策略
- 定义设备间的信号交互清单(启停、互锁、质量反馈)
- 确定数据采集点位与上传频率,预留MES接口
- 评估现有设备的设备升级可行性,而非一律替换
其中信号交互清单常被忽视,却是联调阶段返工的主要来源。把互锁逻辑在图纸阶段就固化下来,能显著缩短现场调试周期。
数据对比:规划与否的差距
以一条包含12个工位的装配线为例,有前期集成规划的项目,联调周期通常在3至4周,设备综合效率可达82%以上;而边装边改的项目,联调往往拖到8周以上,OEE徘徊在65%左右,且后期智能控制功能扩展困难。差异不在投入规模,而在架构清晰度。
另一个常被低估的指标是换型时间。集成方案中若提前规划配方管理与参数下发通道,换型可从小时级压缩到分钟级,这对多品种小批量生产意义明显。
系统集成不是设备清单的堆叠,而是控制逻辑、通信链路与数据流的系统性设计。上海野梁科技有限公司在产线改造项目中,通常建议企业预留方案论证阶段,把架构问题解决在图纸上,而非留给现场调试去试错。