工业自动化系统集成如何助力制造企业实现产线效率提升
日期:2026-10-13
标签:工业自动化,智能控制,设备升级,系统集成
过去三年,我们在长三角走访了数十家离散制造工厂,发现一个普遍现象:产线上单机设备的自动化率已经不低,但整线OEE(设备综合效率)始终卡在65%以下。问题往往不出在设备本身,而是出在设备之间的"信息断层"——PLC各管一摊,数据孤岛林立,换型时人工协调耗时过长。工业自动化系统集成的价值,恰恰在于打通这层断层。
系统集成的技术逻辑:从"单机智能"到"产线协同"
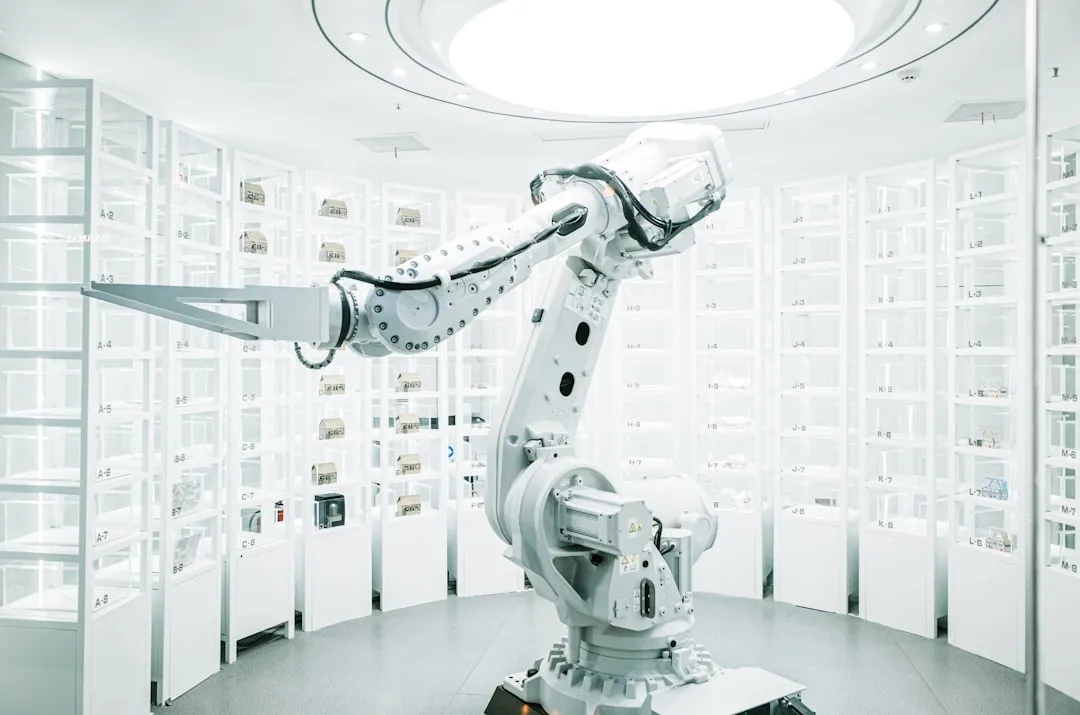
系统集成并非简单地把设备连上网。它的核心是构建三层架构:现场层完成传感器与执行器的信号采集,控制层通过PLC与运动控制器实现逻辑互锁,管理层则借助SCADA与MES进行数据聚合与调度决策。
关键在于控制层的协议归一化。以一条典型的汽车零部件机加线为例,CNC、机器人、视觉检测各自使用不同总线协议,集成时需要部署边缘网关做协议转换,统一为OPC UA或Profinet。这一步做不好,后续的智能控制策略根本落不了地。
实操中的三个关键动作
很多企业在推进设备升级时容易贪大求全,其实分步实施更稳妥:
- 节拍瓶颈识别:先用时间戳数据定位整线中节拍最长的工位,通常80%的产能损失集中在这里
- 互锁逻辑梳理:将人工干预频繁的环节(如上下料、换刀)改为控制器自动互锁,减少等待
- 数据闭环验证:集成后连续采集72小时OEE数据,与改造前基线对比,确认改善真实有效
我们曾协助一家电子组装企业做产线集成,仅优化了贴片机与AOI之间的缓冲逻辑,换型时间就从22分钟压缩到9分钟。
数据对比:集成前后的效率差异
以下数据来自我们跟踪的一个实际项目(精密减速器装配线):
- 集成前:OEE 61%,换型时间35分钟,日均非计划停机4.2次
- 集成后:OEE 79%,换型时间12分钟,日均非计划停机1.1次
提升幅度最明显的不是单机速度,而是系统集成带来的协同效率——当智能控制策略能够实时响应上游来料波动时,整线才真正"活"了起来。
产线效率提升的本质,不是买更快的设备,而是让现有设备"对话"。对于大多数制造企业而言,从系统集成切入做工业自动化深化,投入产出比远高于整线推倒重来。上海野梁科技在智能控制与产线集成领域积累了多行业落地经验,如需进一步交流,欢迎联系我们。