智能控制方案对比:传统继电器与PLC在产线设备升级中的选型分析
产线设备升级走到控制层选型这一步,很多工程团队会陷入两难:沿用传统继电器逻辑,还是切换到PLC架构?两者在成本、柔性、可维护性上的差异,直接决定了工业自动化改造的投资回报周期。上海野梁科技在多个系统集成项目中反复验证过一条经验:选型不是比谁更先进,而是比谁更匹配当前产线的节拍特征与未来三年的扩展预期。
继电器与PLC的核心差异在哪
传统继电器方案本质是硬件布线逻辑,每个逻辑关系对应一组物理触点。它的优势在于响应确定性强、抗干扰能力好、单点成本低,适合动作逻辑固定、I/O点数在20点以内的小型工位。但一旦工艺变更,改线工作量几乎等于重新装配电柜。
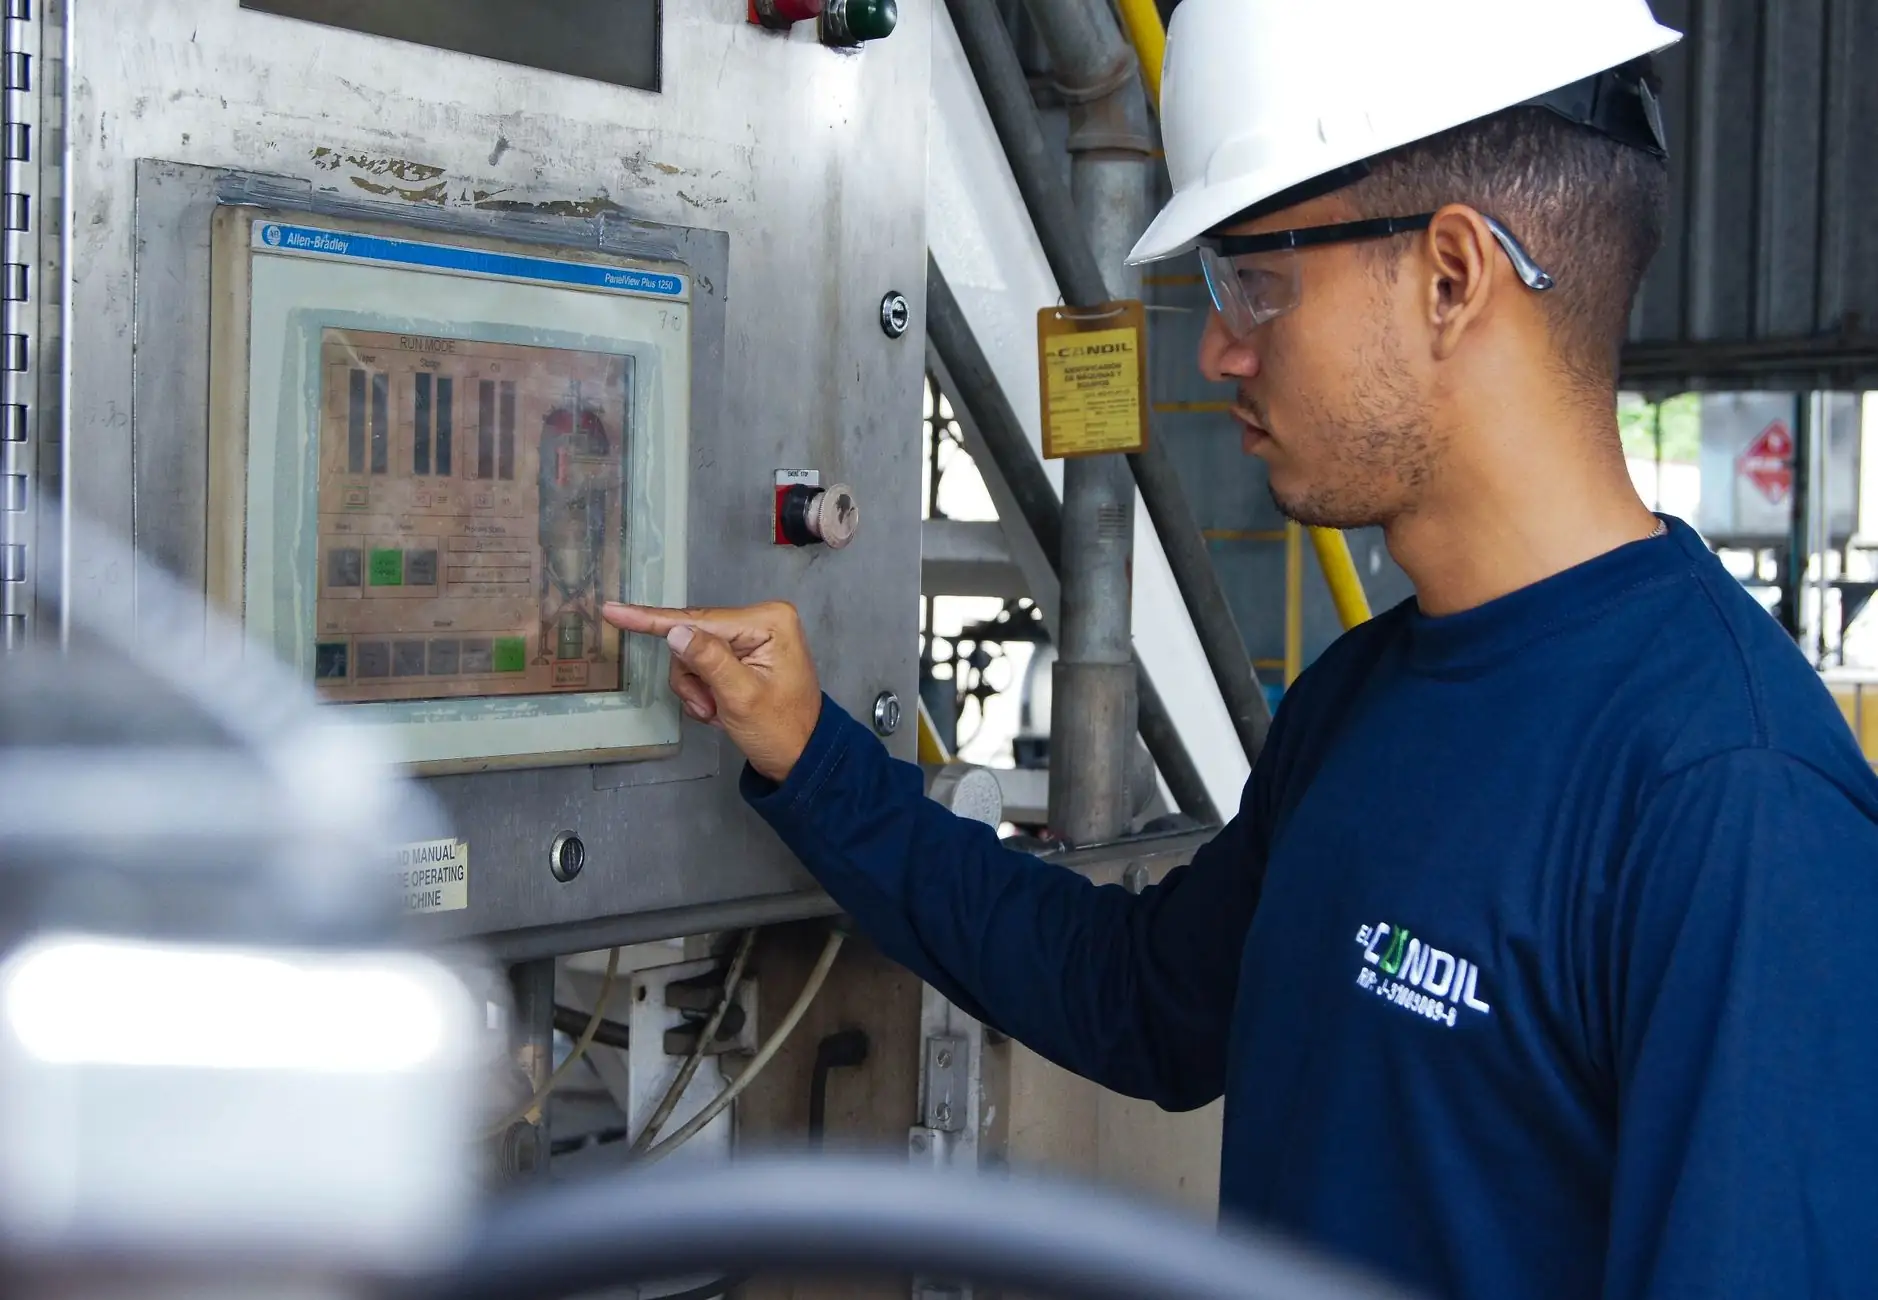
PLC方案则以软件逻辑替代硬件布线,I/O点数可灵活扩展,支持模拟量采集、PID调节、通信组网。在需要多工位协同、配方切换、数据追溯的智能控制场景中,PLC的边际成本递减效应非常明显。
- 逻辑变更成本:继电器需重新接线,PLC只需修改程序
- 故障诊断:继电器依赖人工逐点排查,PLC可在线监控I/O状态
- 扩展性:继电器受柜内空间限制,PLC通过远程I/O可延伸至百米外
- 通信能力:继电器几乎为零,PLC原生支持Modbus、Profinet、EtherCAT等协议
选型时必须算清的三笔账
第一笔是显性成本账。继电器方案初期硬件采购价通常比PLC低30%-50%,但电柜体积大、接线工时高。一个中等复杂度的控制柜,继电器方案装配工时约40小时,PLC方案可压缩到16小时以内。
第二笔是隐性运维账。继电器触点寿命一般在10万次左右,高频动作工位每年更换触点的停机时间不可忽视。PLC无机械触点,输出模块寿命以百万次计。
第三笔是设备升级的窗口账。如果产线未来三年内可能增加数据采集、MES对接或远程运维需求,继电器方案将被迫二次改造,而PLC只需增加通信模块或更新程序即可。
一个真实的产线改造对比
上海野梁科技曾服务一家汽车零部件企业,其焊接工位原采用继电器逻辑控制,共28个I/O点。初期客户希望仅更换老化继电器以控制预算。我们做了两组测算:
- 纯继电器替换:硬件+工时约1.2万元,逻辑不变,无通信能力
- PLC改造:硬件+编程+调试约2.8万元,但支持焊接参数配方切换,可与车间看板通信
客户最终选择PLC方案。改造后换型时间从原来的25分钟缩短到4分钟,且焊接电流异常可实时报警。不到半年,节省的停机与换型成本已覆盖差价。这个案例说明,系统集成视角下的选型,不能只看电柜内部的物料清单,要看整条产线的OEE提升空间。
决策建议
动作逻辑固定、I/O少于15点、无通信与数据需求的单机设备,继电器方案仍有性价比。但只要涉及多品种切换、模拟量闭环、设备联网或未来产线合并,PLC架构几乎是必选项。对于处于工业自动化升级初期的工厂,建议以工位为单位逐步替换,保留继电器作为安全回路硬冗余,PLC负责逻辑与通信,这样既控制了一次性投入,也为后续智能控制留出接口。