工业自动化控制系统集成如何助力制造企业实现产线效率提升
日期:2026-10-04
标签:工业自动化,智能控制,设备升级,系统集成
很多制造企业在推进产线改造时,往往把注意力集中在单机设备的采购上,却忽略了产线整体协同效率的瓶颈。事实上,一条产线的实际产出能力,并不取决于最快的那个工位,而是受制于最慢的环节。工业自动化控制系统集成的核心价值,正是从系统层面打通这些堵点,让整线节拍趋于均衡。
系统集成到底解决什么问题
传统产线改造常见的问题是:PLC、伺服驱动、传感器、上位机各自为政,数据不通、逻辑不联。某汽车零部件工厂曾反馈,其装配线单站节拍可达12秒,但整线实际节拍却在18秒以上,原因就在于物料流转和信息传递存在延迟。通过系统集成手段,将各子系统纳入统一的控制架构,实现逻辑互锁与数据共享,整线节拍可压缩15%-25%。
具体来说,集成工作通常包含以下几个层面:
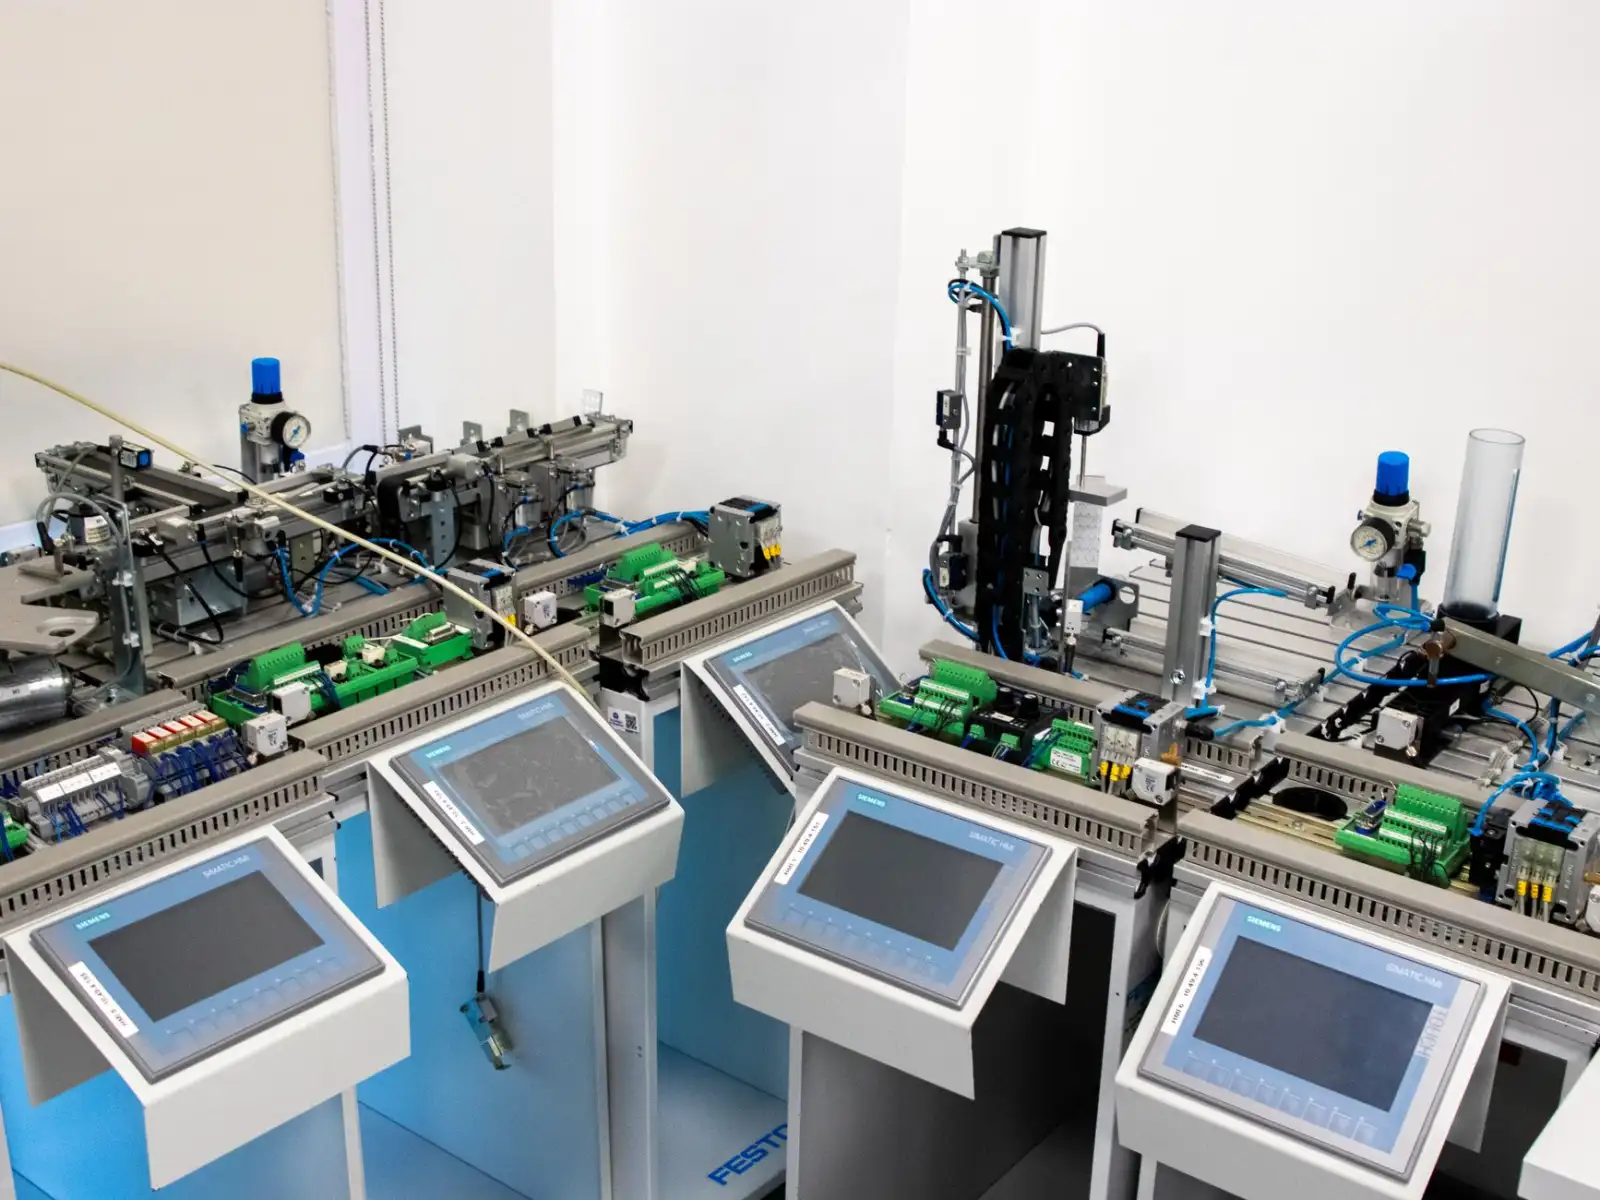
- 控制层集成:统一PLC品牌与通讯协议,减少网关转换带来的延迟
- 信息层集成:MES/SCADA与现场控制层对接,实现工单下发与状态回传
- 执行层集成:伺服、变频、气动执行机构协同动作时序优化
智能控制如何落地到产线
智能控制并非简单地把设备联网,而是基于工艺数据建立可执行的调节逻辑。比如在包装产线上,通过视觉检测实时反馈产品位置偏差,控制器动态调整伺服追剪曲线,使裁切精度稳定在±0.5mm以内。这类应用依赖的是控制算法与工艺参数的深度耦合,而非通用型方案。
实施路径上,建议按以下步骤推进:
- 梳理产线工艺流程图,标定关键控制节点与节拍要求
- 评估现有设备的通讯能力与执行精度,确定设备升级范围
- 搭建控制逻辑仿真环境,验证集成方案可行性
- 分阶段调试,先单站联调再整线贯通
需要留意的是,设备升级不一定要全部换新。部分老旧设备通过加装通讯模块和传感器,同样可以纳入新控制系统,投资成本可降低30%-40%。
常见问题与应对
在实际项目中,通讯周期不匹配是高频问题。例如上位机轮询周期为100ms,而伺服更新周期为1ms,若不做数据缓冲处理,容易造成指令丢失。解决办法是在控制层设置独立的数据交换区,以生产者-消费者模式解耦。
另一个典型困扰是产线换型时的参数切换效率。通过配方管理系统与工业自动化控制程序联动,可将换型时间从原来的30分钟压缩至5分钟以内。
产线效率提升从来不是单一技术的问题,而是控制逻辑、信息流、执行机构三者协同的结果。把系统集成的思路前置到方案设计阶段,远比事后补丁式改造更有效。