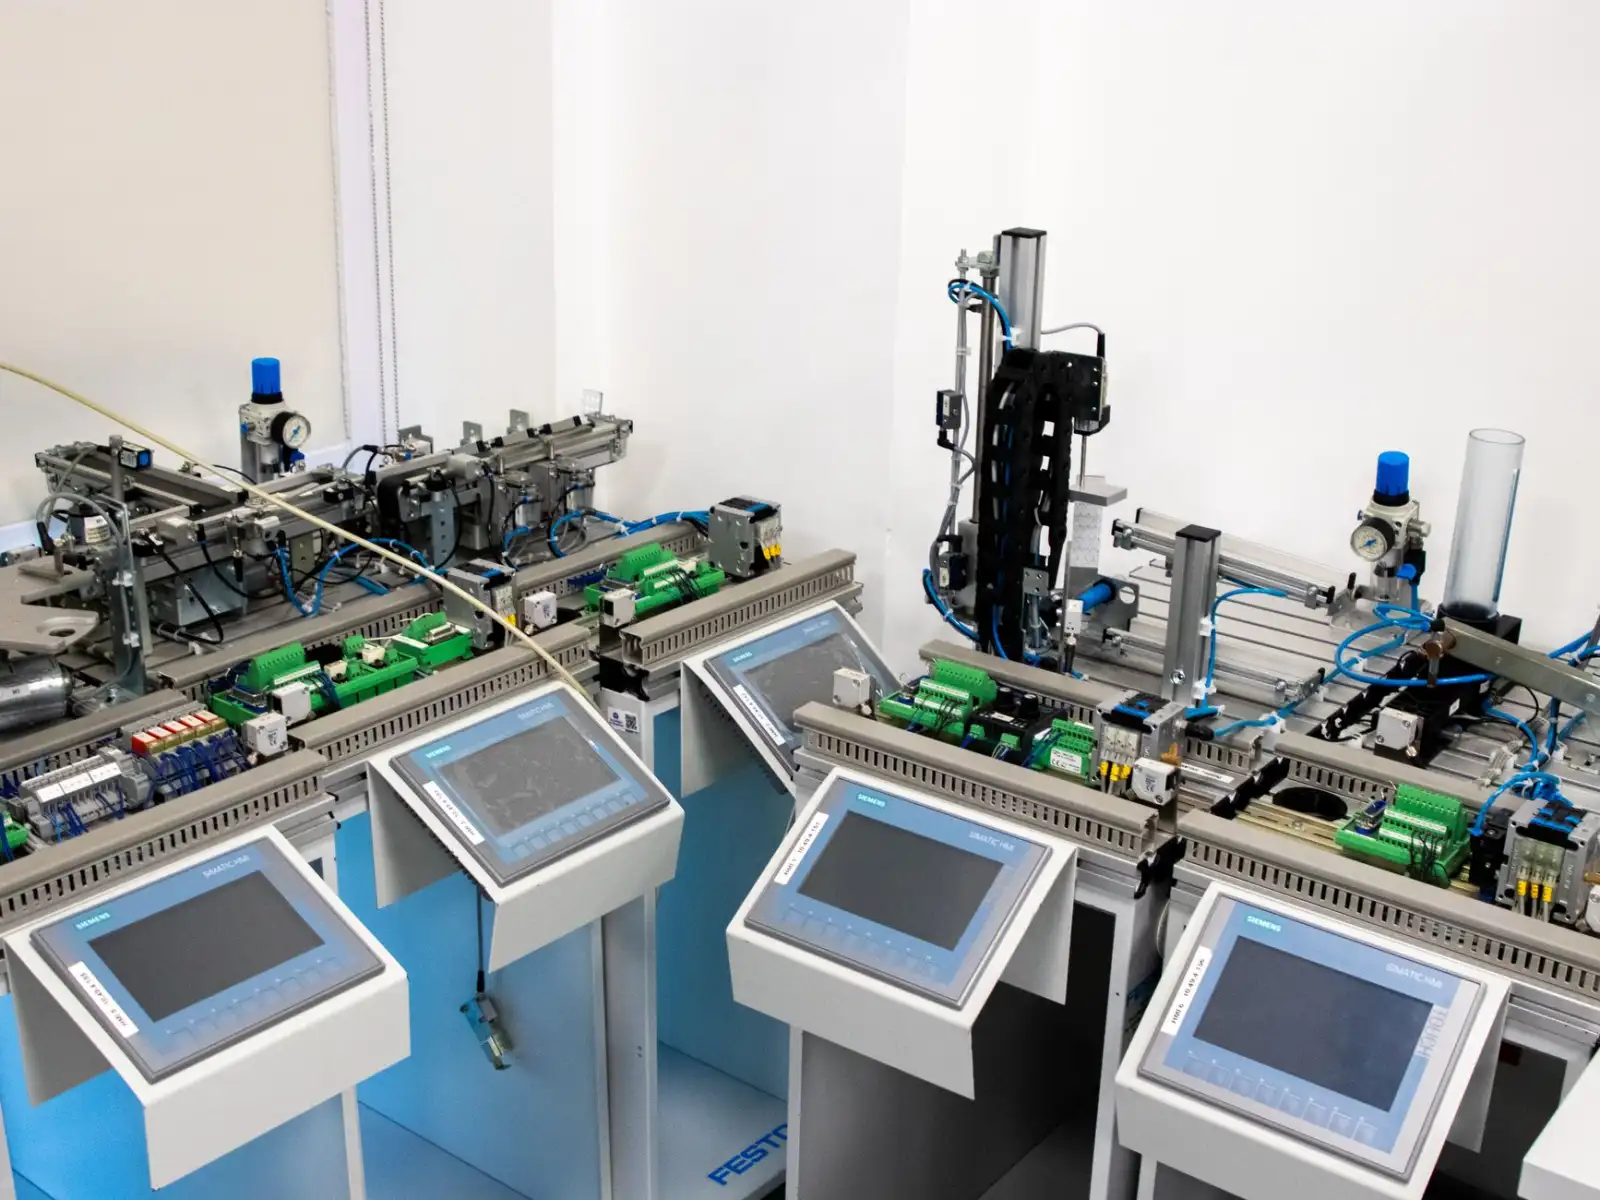
制造业产线效率提升:系统集成方案的落地实践与经验总结
日期:2026-10-02
标签:工业自动化,智能控制,设备升级,系统集成
过去三年,长三角地区制造业产线改造需求年均增长超过18%,但真正能在6个月内收回投资的项目不足三成。差距不在硬件本身,而在于系统集成的落地深度——是简单拼凑设备,还是从工艺流、数据流、控制流三个维度做整体设计。
单点设备升级为何难以兑现效率承诺
不少工厂在推进工业自动化时,习惯从瓶颈工位入手:换一台高速贴标机、加一套视觉检测、上一台六轴机器人。单看节拍确实提升了,但整线OEE往往只爬升了3到5个百分点。原因在于设备升级引入了新的“数据孤岛”——新设备跑自己的协议,老PLC跑自己的逻辑,MES拿不到实时工艺参数,排产仍靠人工经验。产线效率的本质是系统集成问题,不是单机性能问题。
从控制层打通:智能控制的三层架构
落地实践中,我们建议按三层推进智能控制架构:
- 设备层:统一采用Profinet或EtherCAT总线,把伺服、变频、IO模块纳入同一时钟域,抖动控制在1ms以内;
- 边缘层:部署边缘网关做协议转换与数据预处理,将OPC UA与Modbus TCP数据归一化后上抛,延迟压在50ms以下;
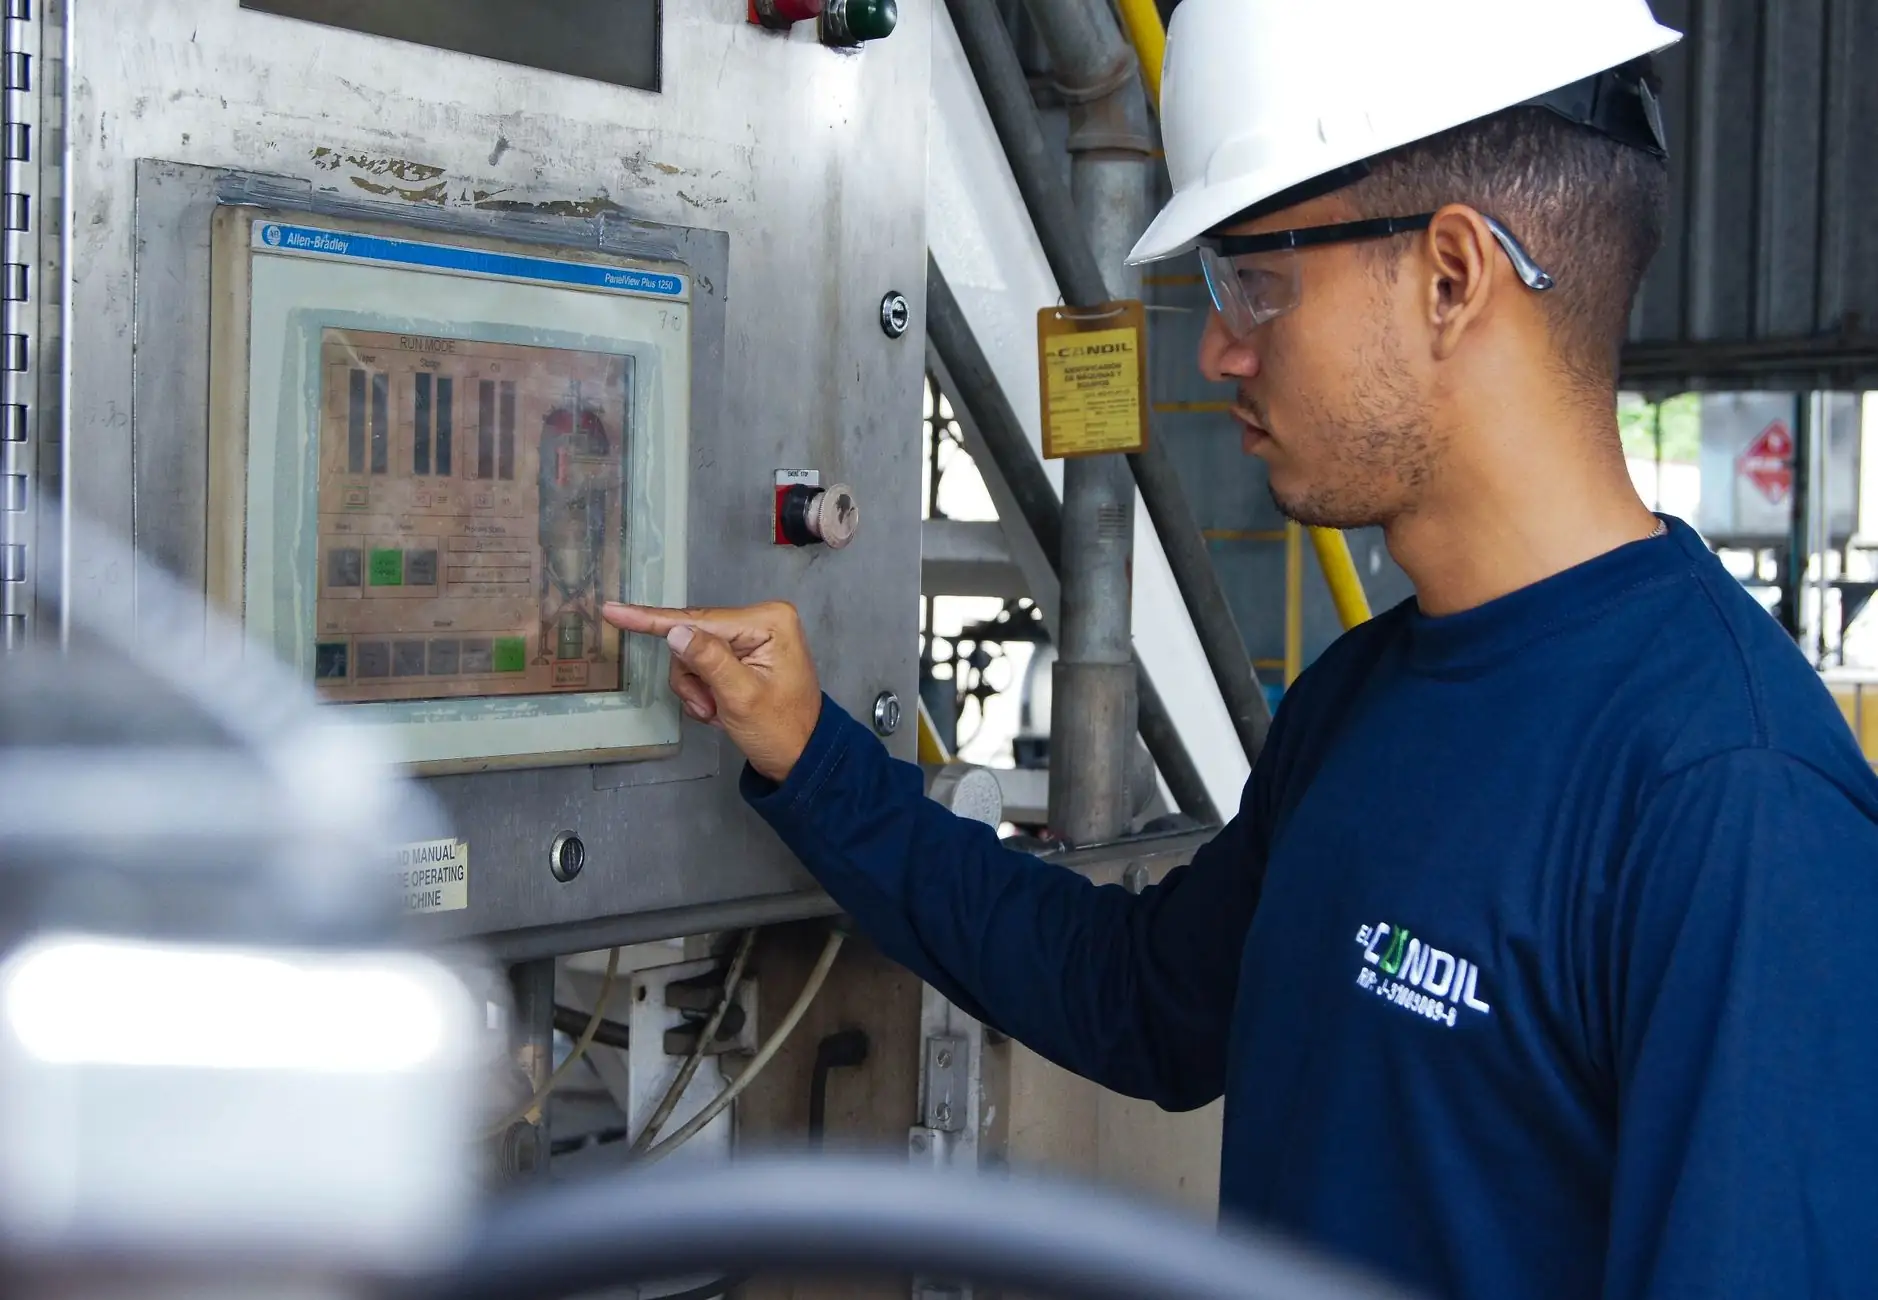
- 管理层:MES/SCADA通过统一标签体系读取设备状态,实现工单下发、参数追溯与报警联动的闭环。
三层打通后,某汽车零部件客户换型时间从42分钟降至18分钟,排产响应从小时级进入分钟级。
落地实践中的三个关键动作
系统集成方案要真正落地,以下三个动作缺一不可:
- 工艺先行,控制跟进:先梳理价值流图,明确哪些工位需要自动化、哪些需要柔性化,再决定控制方案,避免“为自动化而自动化”;
- 数据接口标准化:在项目初期就定义好设备与MES之间的数据字典,包括字段名、采样周期、异常码,后期改造成本可降低60%以上;
- 分阶段验收:把整线拆成3到4个可独立运行的控制子域,每完成一个子域就做72小时连续跑机验证,问题不过夜。
值得留意的是,设备升级不是越新越好。老旧产线若机械精度尚可,优先做控制系统替换与传感器加装,投资强度可控制在整线换新的30%以内,回收期通常能压缩到10个月左右。
趋势展望
未来两年,工业自动化与智能控制的边界会进一步模糊。基于PC的控制架构、TSN时间敏感网络、以及AI边缘推理正在从试点走向量产。对制造企业而言,与其追单点技术热点,不如先把系统集成的数据底座搭稳——控制层统一了,上层智能才有生长的土壤。