工厂设备升级改造中系统集成方案的设计与实施
日期:2026-09-24
标签:工业自动化,智能控制,设备升级,系统集成
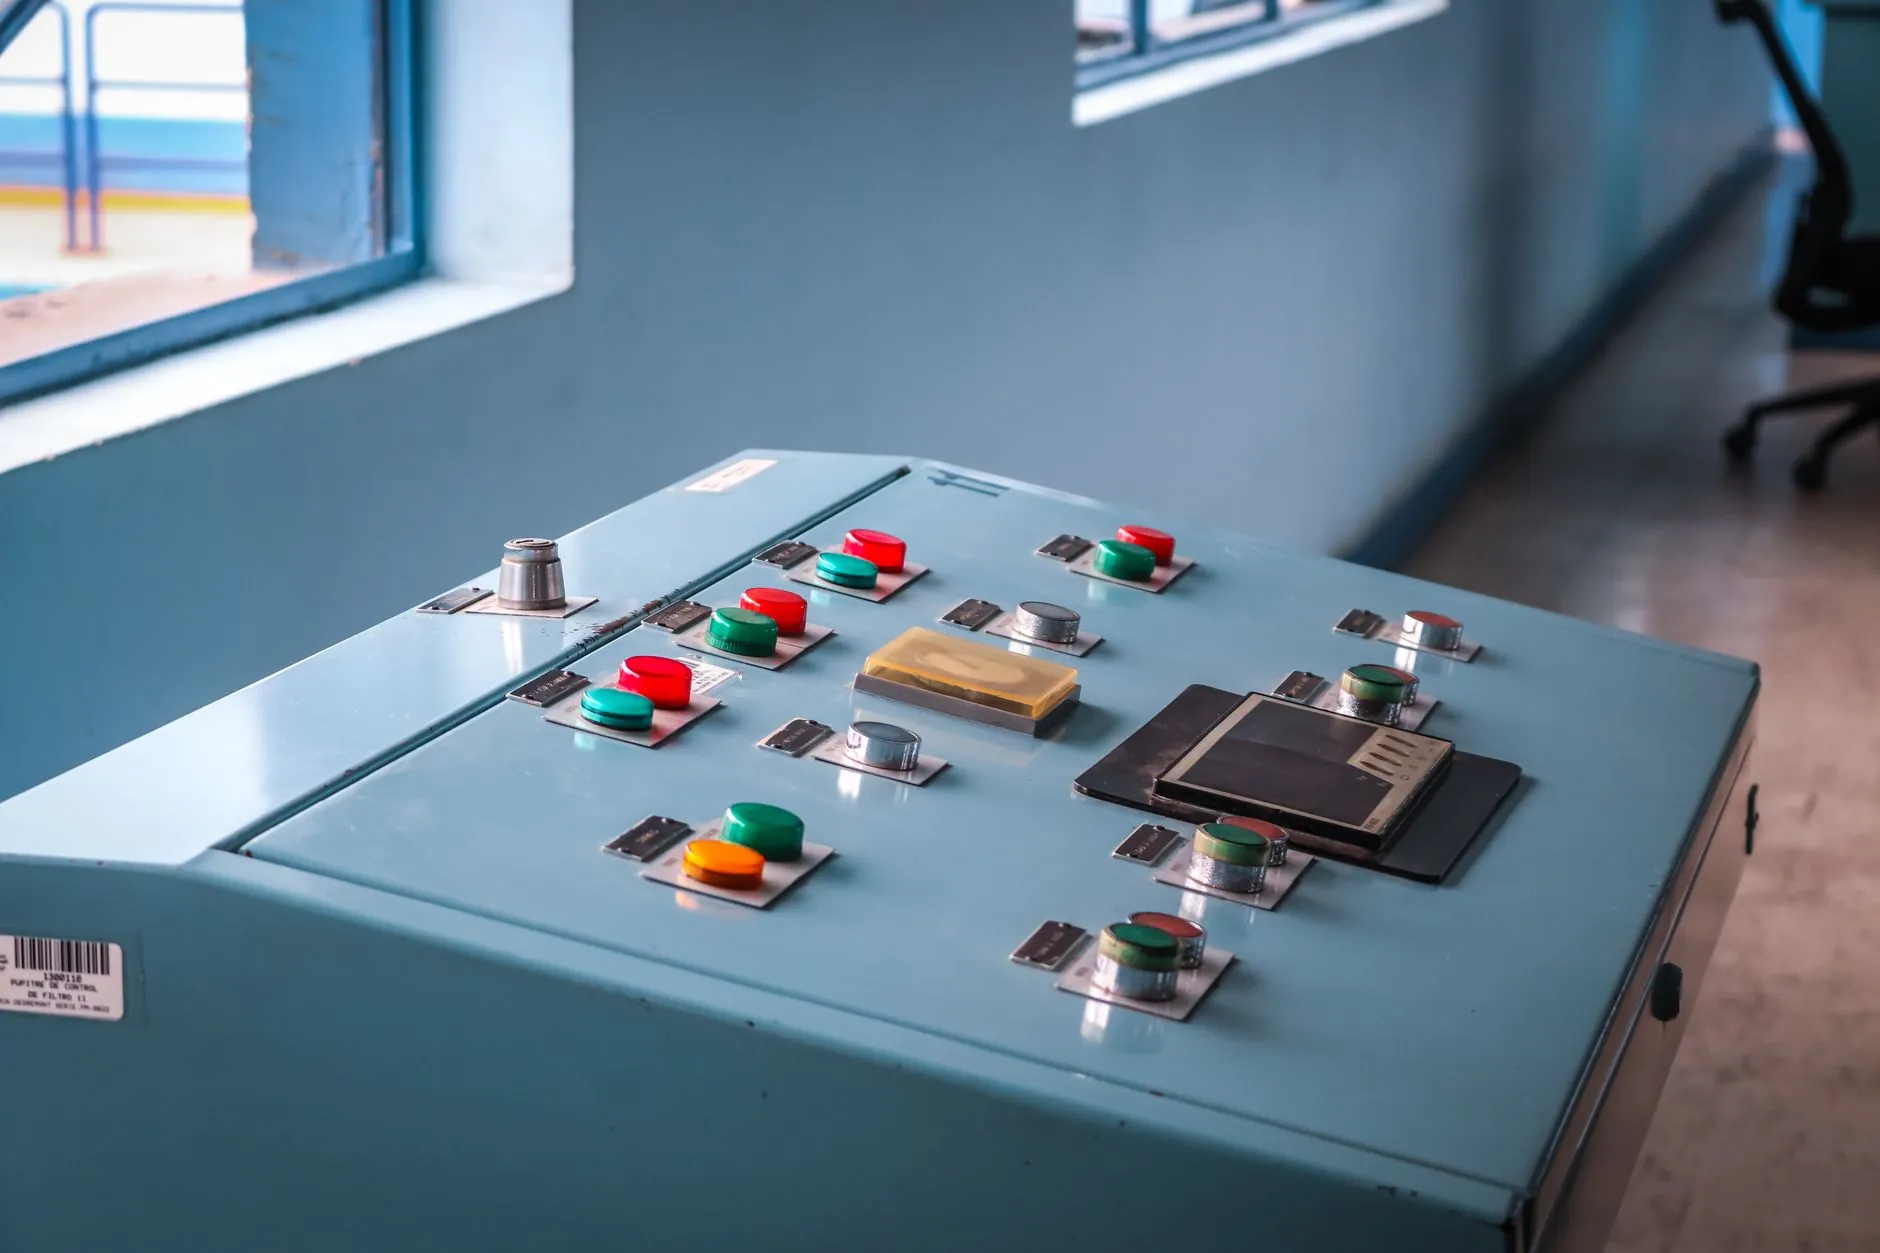
在制造业转型升级的浪潮中,设备升级已不再是简单的"换新",而是涉及多协议兼容、数据打通与工艺适配的系统工程。一套设计合理的系统集成方案,能够将原有产线设备与新增智能单元无缝衔接,避免"信息孤岛"拖累整体效率。
一、系统集成方案设计的三个技术锚点
工厂现场往往存在PLC、CNC、机器人、仪表等多类设备,通信协议横跨Modbus、Profinet、EtherCAT等。方案设计时需重点把握:
- 协议归一化:通过边缘网关将异构协议转换为OPC UA或MQTT,为上层智能控制提供统一数据底座;
- 控制分层:将实时控制层(毫秒级)与过程监控层(秒级)分离,避免网络拥塞导致响应延迟;
- 冗余设计:关键节点采用环网拓扑与双机热备,单点故障时切换时间控制在50ms以内。
二、实施阶段的关键工艺与问题规避
现场实施中最棘手的往往不是技术本身,而是新旧设备的时间同步与节拍匹配。建议在停机窗口前完成离线仿真,将新控制逻辑在数字孪生环境中跑通后再切入物理产线。某汽车零部件工厂在改造一条服役8年的冲压线时,通过预置IO映射表与渐进式切换策略,将单次停机调试时间从72小时压缩至18小时。
另一个高频问题是数据采集粒度与存储成本的平衡。并非所有信号都需要1ms级采集,按工艺关键度分级设置采样周期,可降低30%以上的边缘计算负载。
案例:某电子组装车间设备升级实践
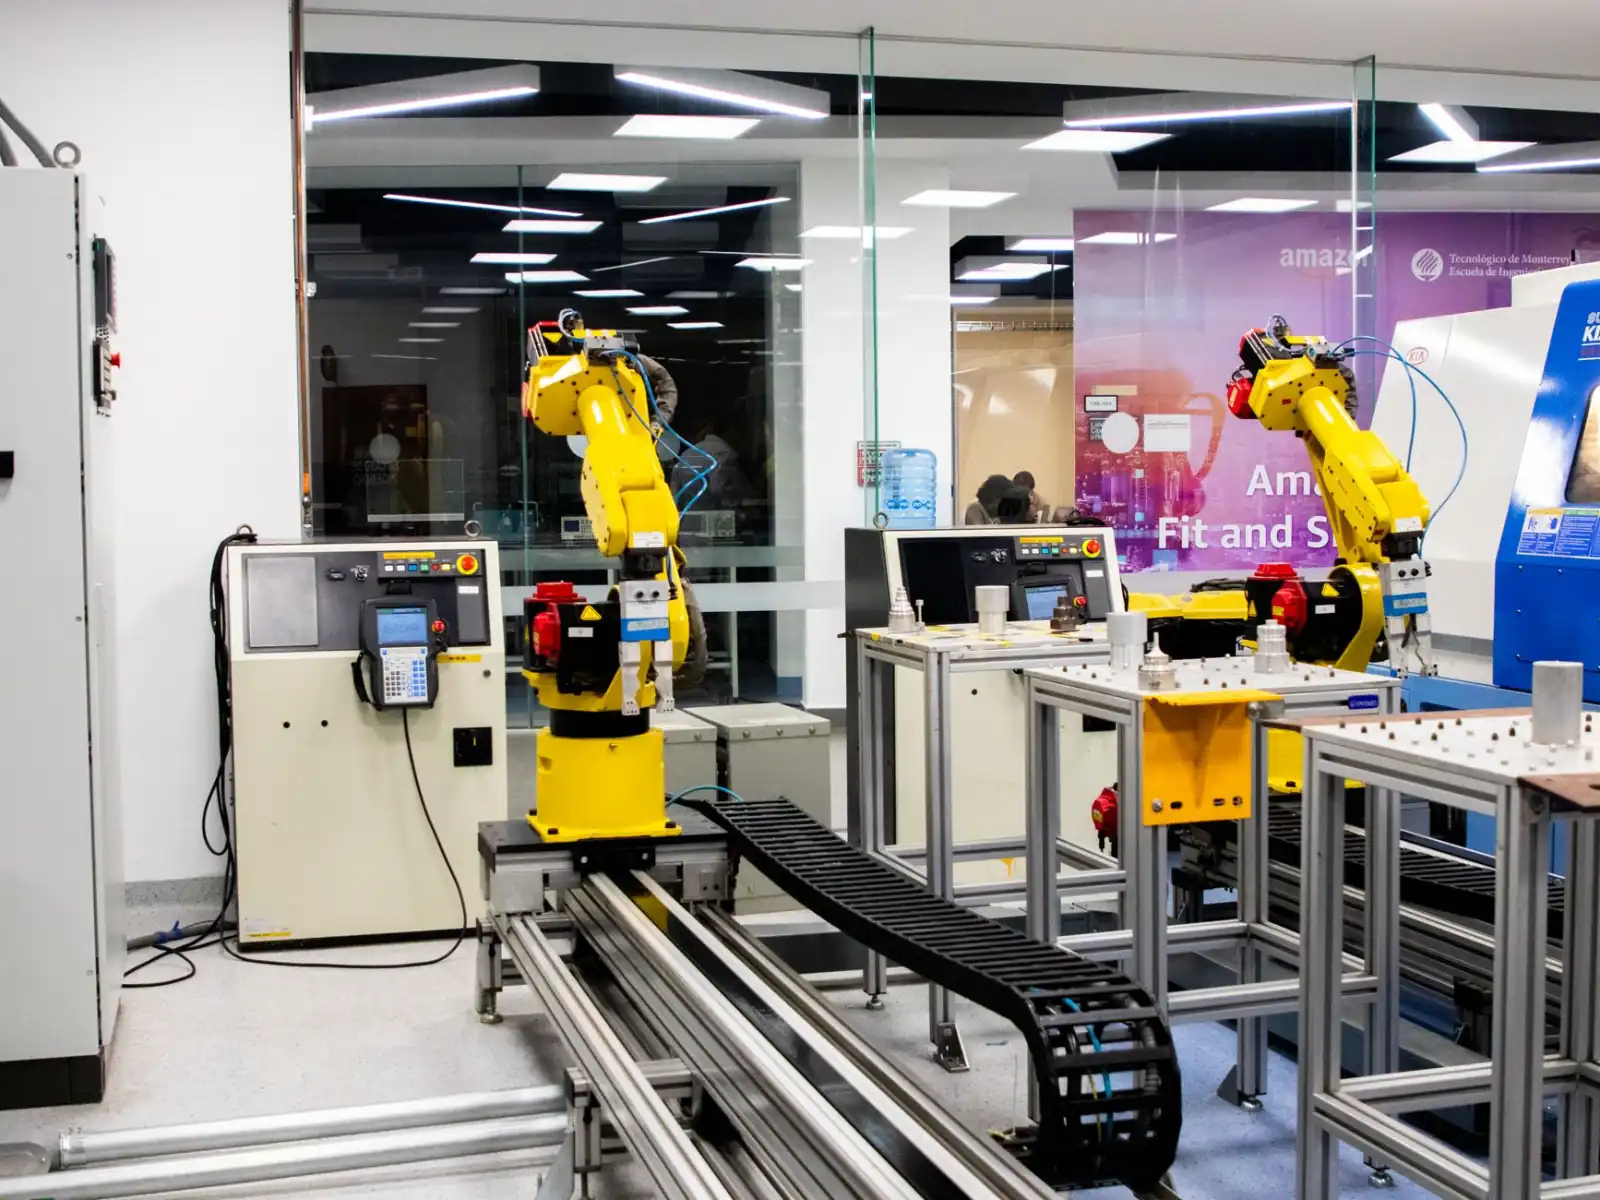
该车间原有12台半自动贴片机,计划接入MES并实现智能控制。野梁科技团队采用"边缘控制器+协议转换模块"架构,在不更换主控PLC的前提下,将设备状态、报警、产量数据实时上传。改造后设备综合效率(OEE)从67%提升至82%,换线时间缩短40%。核心经验在于:先打通数据流,再优化控制流,避免一次性大规模改动带来的产线停摆风险。
三、趋势:从系统集成走向自适应产线
随着工业自动化与AI推理向边缘下沉,未来的系统集成方案将更强调自适应与可重构。产线切换产品型号时,控制系统能自动加载对应工艺参数并校验设备状态,减少人工干预。对于计划进行设备升级的工厂,建议在方案阶段预留10%-15%的算力与接口余量,为后续智能控制算法迭代留出空间。
系统集成不是一次性的技术交付,而是持续演进的工程能力。找准协议、节拍、数据三个抓手,才能让设备升级真正转化为产能与柔性的双重提升。