工业自动化系统集成如何助力制造企业实现产线效率与质量双提升
日期:2026-09-17
标签:工业自动化,智能控制,设备升级,系统集成
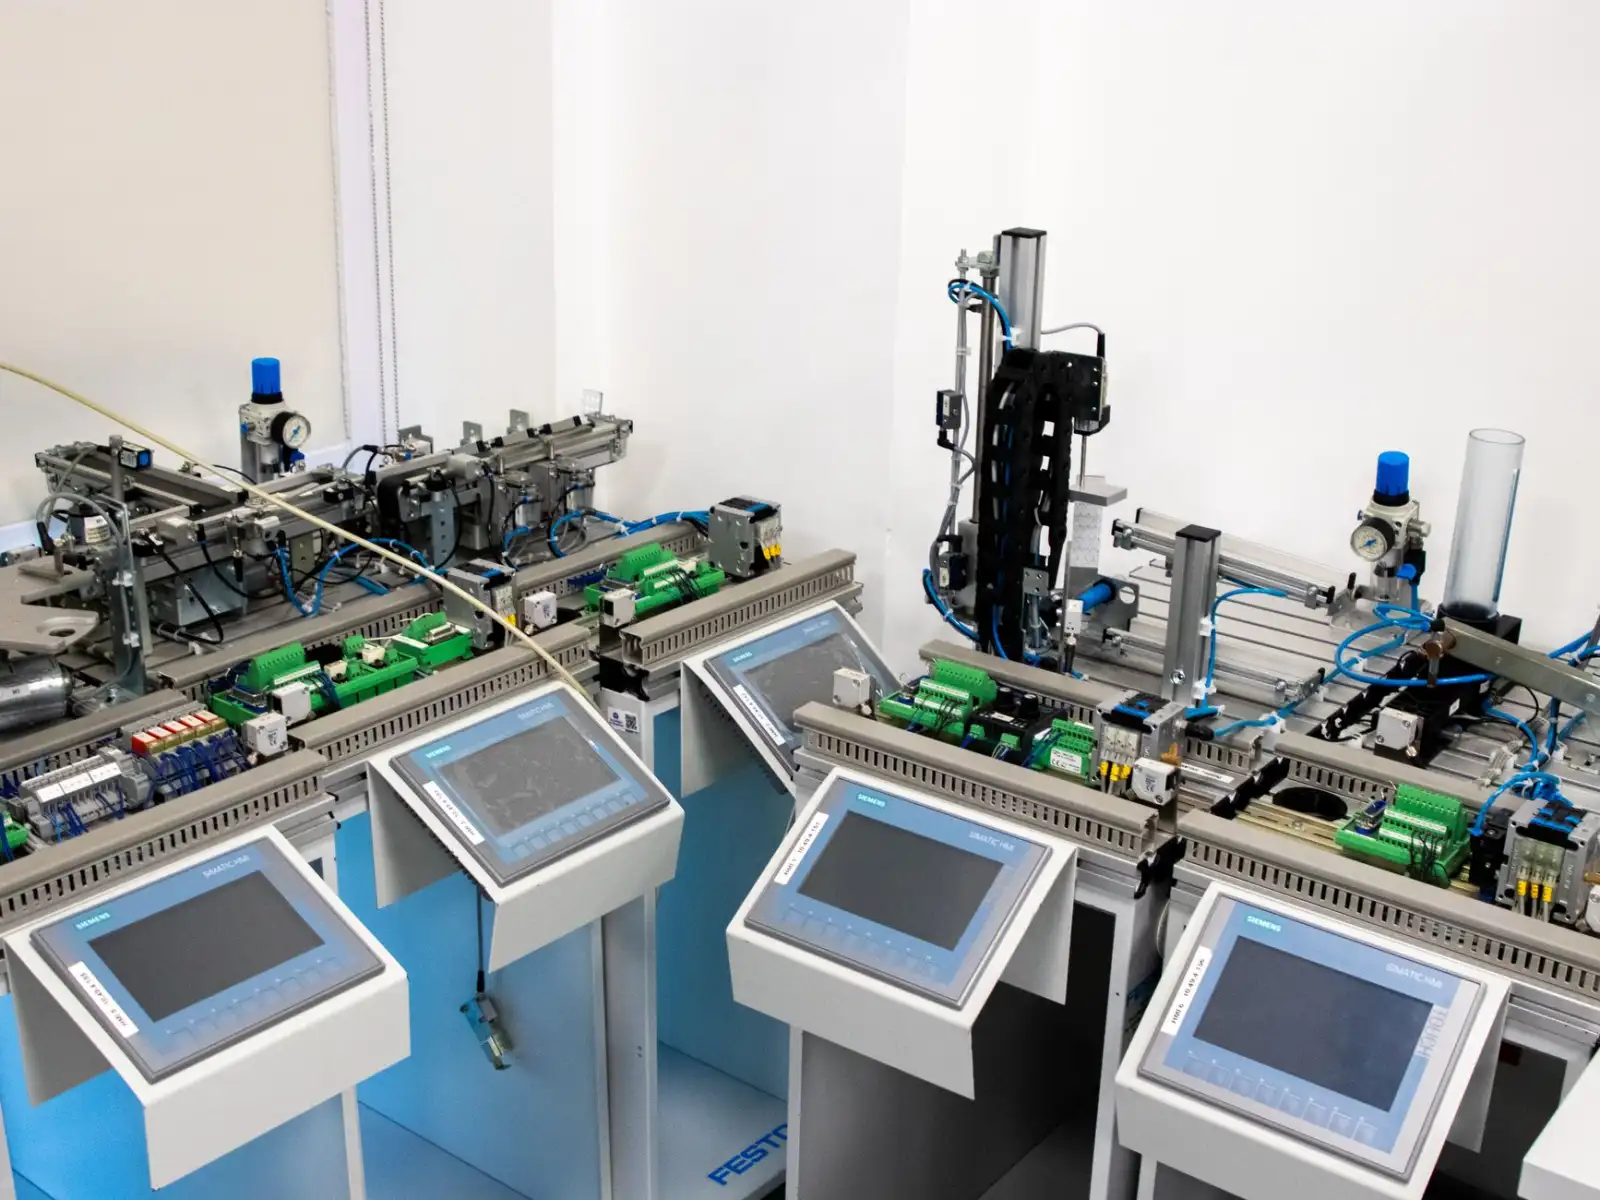
产线效率与质量从来不是靠单台设备堆出来的。当一条装配线上PLC、伺服驱动、视觉传感器来自不同品牌,数据协议互不相通时,再快的单机节拍也会被换型调试和故障排查吃掉。工业自动化系统集成的核心价值,恰恰在于把碎片化的设备能力整合成可协同、可追溯、可优化的整体。
系统集成到底集成了什么
很多制造企业对设备升级的理解仍停留在"换一台更快的机器"。实际产线中,瓶颈往往不在单机速度,而在工序间的信息断层。系统集成要解决三个层面的问题:
- 控制层——统一PLC、运动控制器与HMI的通讯协议(如Profinet、EtherCAT),实现逻辑互锁与节拍同步
- 信息层——通过SCADA或MES接口采集工艺参数、报警记录、OEE数据,让产线状态可量化
- 执行层——将视觉检测、力矩拧紧、激光测量等工艺模块嵌入自动化流程,替代人工判断
三者打通后,产线才具备"感知—决策—执行"的闭环能力。
智能控制如何直接影响质量指标
以装配拧紧工艺为例。传统方式依赖操作工手感,扭矩偏差常在±15%以上。引入智能控制后,伺服拧紧轴按预设扭矩曲线执行,每组数据实时上传并绑定产品序列号。一旦某颗螺栓扭矩偏离窗口值,系统在0.3秒内触发停线信号,避免不良品流入下道工序。
这类改造带来的质量提升是可测量的:
- 过程能力指数CPK从1.0提升至1.67以上
- 质量追溯从"批次级"细化到"单件级"
- 人为漏检率降低至接近零
落地路径与常见误区
系统集成不是一次性工程。比较务实的做法是:先做产线诊断,识别瓶颈工位与数据盲区;再选择一条示范线做工业自动化改造,验证节拍提升与不良率下降的实际数据;最后横向复制到同类产线。
常见的坑有两个。一是追求"全无人化"而忽略柔性——多品种小批量场景下,人机协作往往比全自动更经济。二是只上硬件不改流程——设备升级了,但工艺参数仍靠老师傅经验口头传递,数据没沉淀,换个人就回到原点。
上海野梁科技有限公司在多个汽车零部件与3C电子装配项目中,采用"控制层打通+数据层沉淀+工艺层固化"的分步集成策略,帮助客户在6-10周内完成单线改造,平均实现产线节拍提升18%-25%,过程不良率下降40%以上。产线效率与质量的双提升,本质上是把离散的设备能力转化为可复制的系统能力。