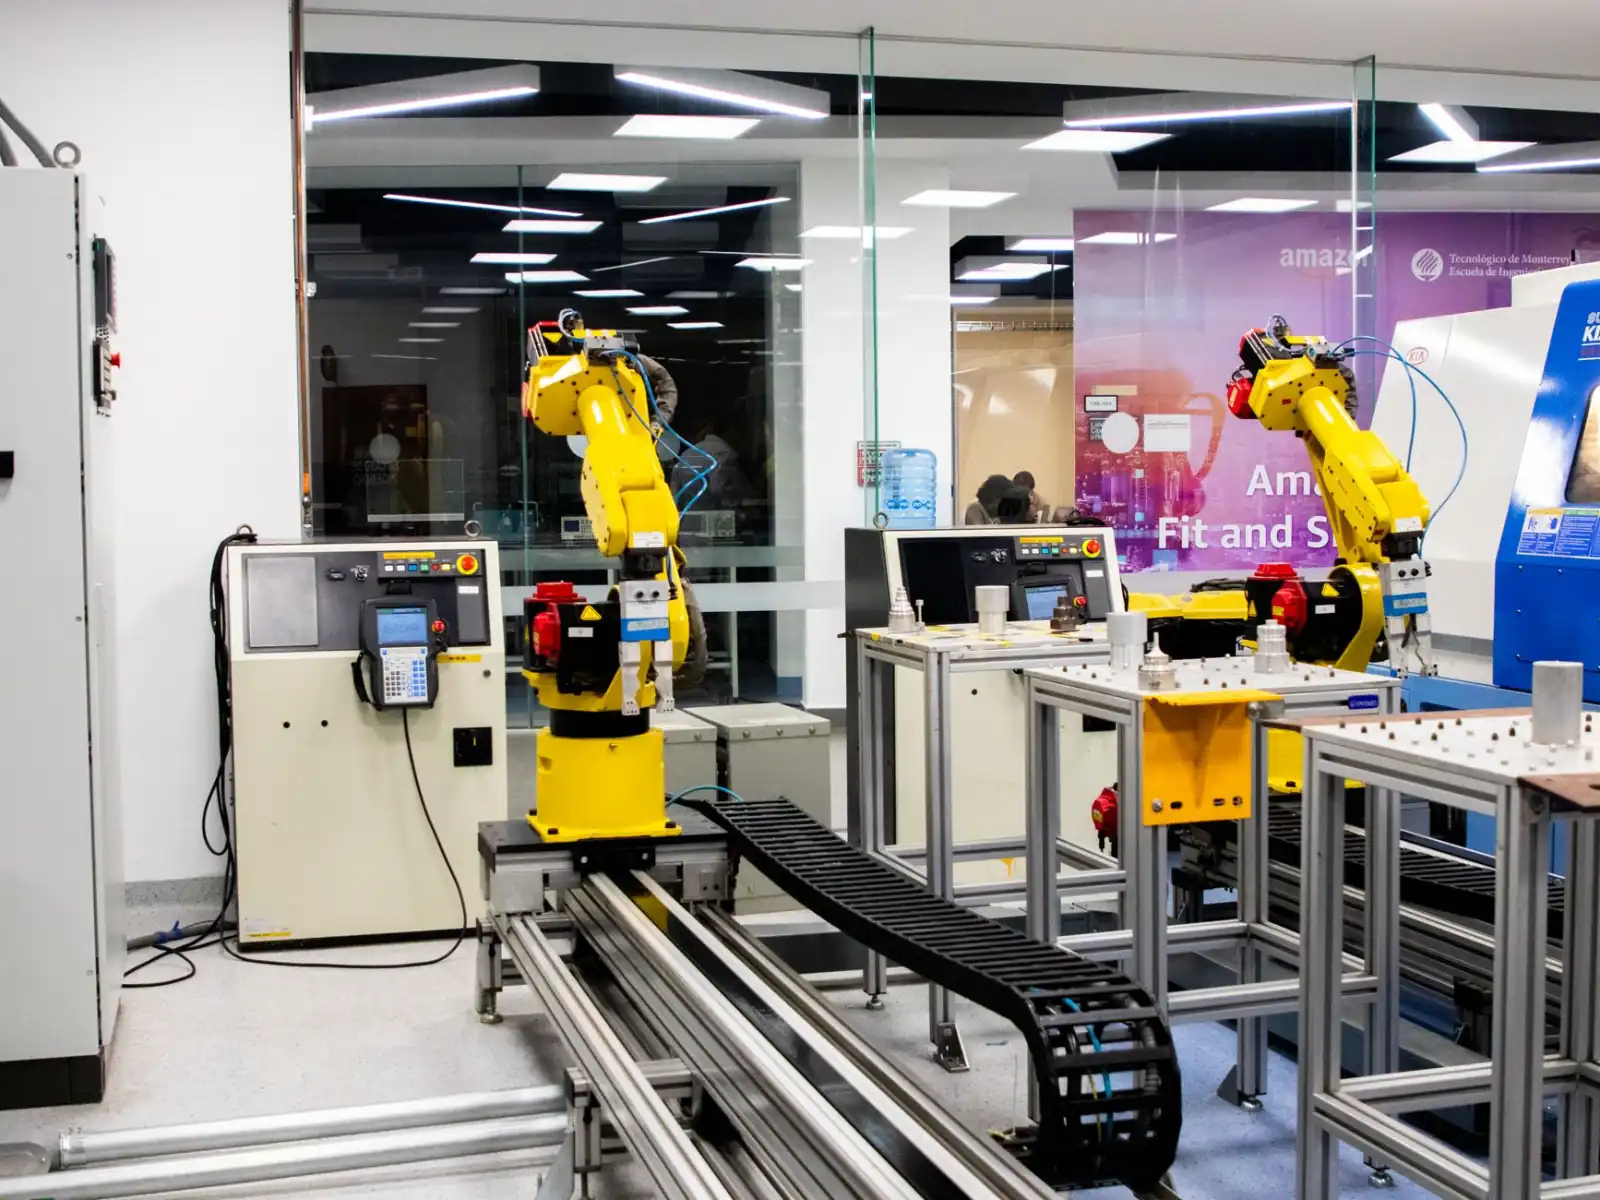
工业自动化系统集成在产线升级中的关键作用与实施要点
走进任何一家制造企业的车间,你大概率会看到这样的场景:老旧的PLC柜旁堆着几台新采购的伺服驱动器,通讯协议各说各话,数据采集模块和MES系统之间隔着一道看不见的墙。产线明明在跑,但效率报表上的数字始终不温不火。设备升级喊了三年,真正落地时才发现,问题从来不在单台设备本身,而在于整个系统的协同能力。
单点升级的陷阱:为什么换了新设备,产线反而更乱?
很多企业主以为,把旧机床换成五轴加工中心,把人工检测换成视觉系统,就是完成了产线升级。但实际投产三个月后,故障率不降反升。原因并不复杂:新设备的高速响应和旧系统的低速轮询之间,存在毫秒级的时序冲突;新传感器的数据类型和旧上位机的接口定义完全不兼容。设备是新的,但控制逻辑还是老一套,系统集成度不够,等于买了一台跑车却配了个自行车的变速箱。
更深层的原因在于,**工业自动化**的演进已经从单机控制走向了网络化协同。过去的产线是“串联”思维,每台设备独立运行,通过物理传送带衔接;现在的智能工厂要求的是“并联”思维,所有设备在同一时间轴上共享数据、互相补偿。没有系统集成,设备升级反而会放大原有的短板——瓶颈工位的节拍快了,前后工位的缓存区立刻爆满,整线效率被拉回到最低水平。

系统集成的本质:不是接线,而是重构控制逻辑
真正的系统集成,首先要做的是**控制架构的重新规划**。以我们服务过的一家汽车零部件厂商为例,他们原有的产线用了三种不同品牌的PLC,各自独立编程,互不通信。我们在升级时,没有简单替换控制器,而是引入了一套基于OPC UA的中间层,把三个PLC的数据统一映射到同一个实时数据库里。这一步做完,光是换型时间就从45分钟缩短到了12分钟。
其次,**智能控制**的落地体现在算法对产线动态的实时响应。比如,当某台设备的刀具磨损信号达到阈值时,系统不是简单地报警停机,而是自动调整前后工位的进给速度,同时调度AGV提前把备用刀具送到机旁。这种动态平衡能力,依赖于对每个工位能耗、振动、温度等多维数据的融合分析,单靠传统PID调节根本做不到。
新旧设备混搭:技术选型与实施路径的平衡
很多企业担心系统集成要推翻重来,其实不然。以我们近两年交付的十几个项目来看,**设备升级**的平均成本中,真正用于新硬件采购的只占40%,剩下的60%都花在了通信改造、软件开发和现场调试上。这提醒我们,选型时要优先考虑设备的开放性——支持标准以太网协议、具备二次开发接口的设备,哪怕性能参数稍弱一些,也比那些封闭系统更值得投资。
在实施路径上,我建议采用“小步快跑”的策略。不要试图一次性打通所有数据链路,而是先选择一条关键工位做试点,验证通信稳定性和数据延迟。比如,把包装段的扫码枪、称重模块和贴标机先接入统一平台,跑通后再逐步扩展到前道工序。这样做的风险可控,而且能积累现场调试经验。
- 通讯层:优先选Profinet或EtherNet/IP,避免私有协议
- 数据层:建立统一的标签命名规范,否则后期维护会变成噩梦
- 执行层:保留原有急停回路和硬安全逻辑,软硬互锁不能互相替代
另外,别忽视老设备的“数字化改造”价值。一台服役十年的注塑机,只要加装一个高精度编码器和一块智能IO模块,就能把锁模力曲线实时上传到MES。这比直接换新设备省下至少70%的成本,而产线综合效率(OEE)提升却能达到15%以上。**系统集成**的高手,恰恰是能把旧设备用出新价值的人。
最后提一句,任何系统集成项目,现场调试时间永远是预估的1.5倍。这不是悲观,而是经验。预留足够的缓冲,才能避免为了赶工期而牺牲安全测试环节。产线升级的本质是让生产更可靠,而不是让报表更好看。